
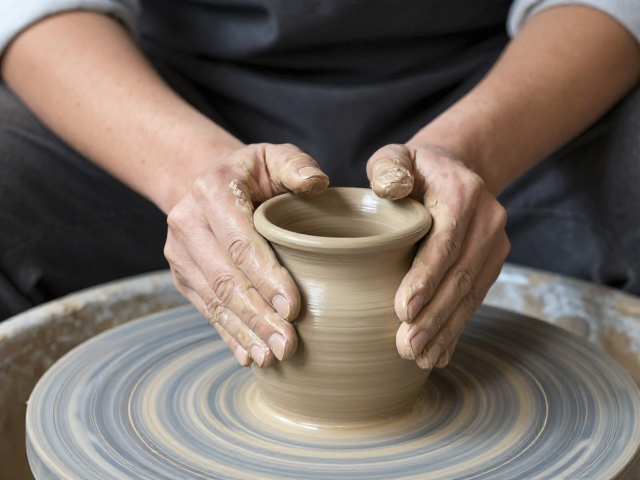
揉泥排气的核心逻辑与实操手法
揉泥并非简单的物理搅拌,而是通过外力迫使黏土颗粒重新排列,排出内部包裹的空气与水分不均,从而构建均匀的微观结构。对于仿古陶艺而言,泥料的致密度直接决定了烧制后的透气性与古朴质感,若排气不彻底,窑内高温下残留水汽膨胀极易导致坯体炸裂或出现隐蔽的气孔缺陷。资深创作者通常采用“羊头揉法”或“搓条揉法”,前者通过手掌根部施加垂直压力与旋转扭矩,对泥团进行螺旋式挤压;后者则将泥料搓成粗长条后反复折叠按压,这两种手法能更有效地消除泥料内部的层状结构,确保每一部分泥料在受力下的均匀性。
实际操作中,揉泥的时长与力度需根据泥料的含水量动态调整。干硬泥料需增加揉搓次数以软化颗粒间结合力,而湿润泥料则需控制力度防止塌陷,通常每次揉泥时间控制在十分钟至十五分钟之间,期间需不断翻转泥团角度,确保受力面覆盖整体。揉泥结束后,需观察泥团表面是否光滑无裂纹,切口是否细腻无气泡,这是判断排气是否彻底的直观标准。只有经过充分揉泥的泥料,才能在后续拉坯或捏塑中保持稳定的可塑性,为成型工序提供坚实基础。
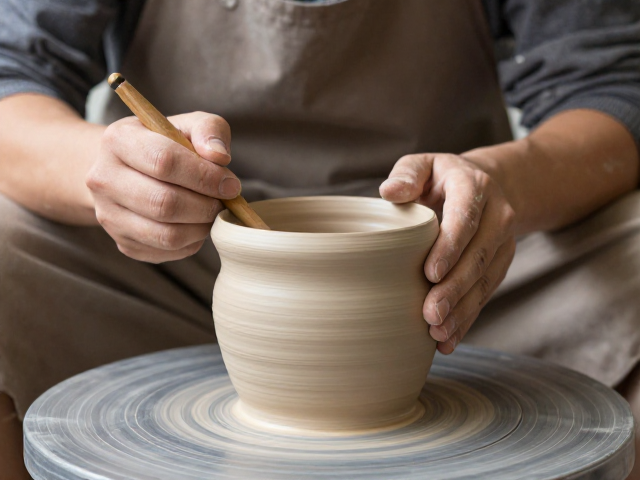
修坯厚度控制的视觉判断与工具运用
修坯是塑造器物骨骼的关键环节,厚度的均匀性直接影响成品在干燥与烧制过程中的应力分布。仿古陶艺追求厚重沉稳或轻盈古朴的视觉效果,因此厚度控制并非追求工业级的绝对一致,而是依据器型特征进行有意识的微调。在修坯过程中,创作者需使用专用的修坯刀,保持刀刃与坯体表面呈30至45度角,通过手腕的细微抖动去除多余泥层。对于罐、瓶等圆器,需定期将坯体置于转轮上缓慢旋转,利用视觉余光扫描坯壁,寻找因旋转造成的厚度不均区域,重点处理肩部与底部转角处,这些部位极易因受力不均产生隐性裂痕。
厚度测量的经验法则通常表现为“上薄下厚”或“口沿极薄”的形态特征,具体数值需依据泥料收缩率与器物高度综合计算。一般而言,高度超过三十厘米的仿古陈设器,底部厚度需保持在1.5厘米至2.0厘米之间以提供支撑,而口沿处则可修至0.5厘米左右以展现轻盈感。修坯时需预留泥料收缩空间,素坯阶段的厚度应比成品设计厚度多出10%至15%,以应对烧制过程中的体积缩减。修坯刀切入泥层时,需感受刀刃阻力,阻力过大说明泥层尚厚,阻力过小则需避免过度切削导致坯壁脆弱,这种触觉反馈是资深创作者掌握厚度精度的核心能力。
干燥环境与修坯时效的协同管理
修坯后的坯体处于半干状态,内部水分分布尚不均匀,若立即进入下一步工序或干燥环境不当,极易引发变形或开裂。仿古陶艺对干燥过程的敏感性极高,创作者需根据当地气候特征调整修坯后的静置策略。在湿度较高的季节或地区,修坯完成后需将坯体置于通风良好但无直射阳光下的阴凉处,避免表面水分过快蒸发导致内外收缩率不一致。静置时间通常为2至4小时,期间需定期观察坯体表面光泽变化,当表面哑光且触感微凉时,表明内部水分已趋于稳定,此时方可进行精细修整或组装。
对于大型或厚重器型,修坯后的干燥周期需显著延长,有时需长达数天甚至一周,期间需定期用软布擦拭坯体表面灰尘,防止灰尘附着影响后续施釉或打磨效果。在干燥过程中,若发现坯体局部出现细微裂纹,需立即用同种泥浆进行修补,修补后需重新静置至干燥。创作者需建立严密的干燥日志,记录每次修坯的时间、环境温湿度以及坯体状态,通过长期数据积累,形成对不同泥料、不同器型在特定环境下的干燥曲线认知,从而精准把控修坯与干燥的节奏,确保每一件仿古陶艺作品在物理性能上的稳定与完美。