
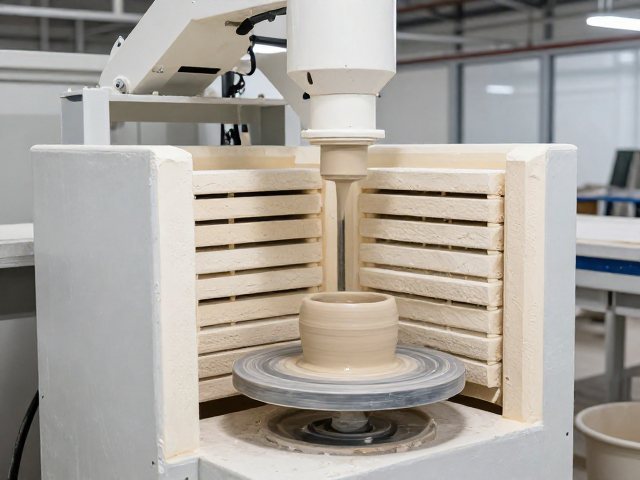
手动练泥设备的核心作用与工艺衔接
手动练泥机在陶瓷生产链条中扮演着基础却关键的角色,其通过机械挤压与揉搓动作,有效排除泥料中的气泡并提升密度均匀性。相较于大型自动化生产线,手动设备更适应小批量、多品种或艺术瓷的创作需求,操作者能直观感知泥料的软硬变化,从而调整含水量与揉泥力度。这种对物料状态的精准把控,为后续成型工序提供了高质量的坯体原料,减少了因内部应力不均导致的开裂或变形现象。
在泥料制备完成后,坯体需经过精细修整方可进入施釉环节。手动练泥机处理后的泥料可塑性稳定,使得拉坯或印坯成型后的坯体表面更为致密。这一前置步骤的质量直接决定了釉面附着力,若泥料内部存在未排出的空气或干湿不均,施釉后极易出现针孔、缩釉或剥落等缺陷。因此,将手动练泥作为质控起点,能显著降低后续工序的废品率,确保每一环节的材料性能处于最佳状态。
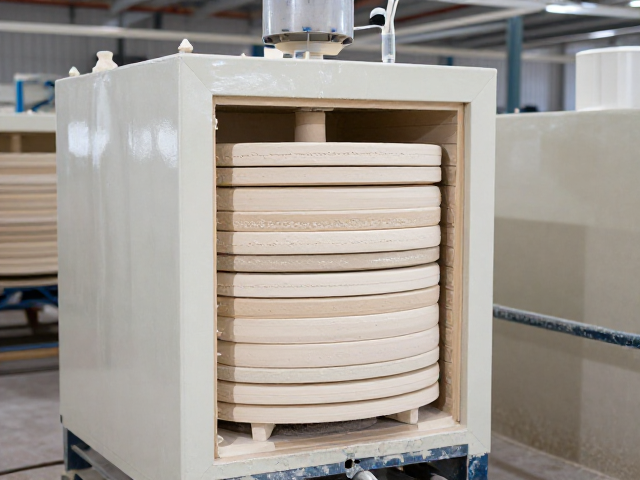
施釉装窑技术的标准化执行
施釉工艺涵盖浸釉、浇釉、喷釉等多种方式,其核心在于控制釉层厚度与均匀度。装窑环节则需根据窑炉类型(如电窑、气窑或柴窑)制定严密的码放策略,确保坯体受热均匀且废气排出顺畅。对于手工制作的陶瓷品,装窑时需特别注意支钉或垫饼的接触点保护,避免高温熔融过程中釉料流淌粘连。标准化的装窑流程能减少热应力集中,提升成品率,是连接成型与烧成的关键纽带。
釉料的配方稳定性与施釉环境的温湿度管理同样不可忽视。在施釉车间,空气湿度过高会导致坯体吸水过快,影响釉面光泽;湿度过低则可能使釉浆沉淀不均。因此,需建立严格的环境监控机制,配合标准化的施釉动作频率,确保每一批次产品的釉面效果一致。通过优化施釉参数与装窑逻辑,生产者能够在不依赖昂贵自动化设备的情况下,依然维持较高的工艺水准和产品质量稳定性。
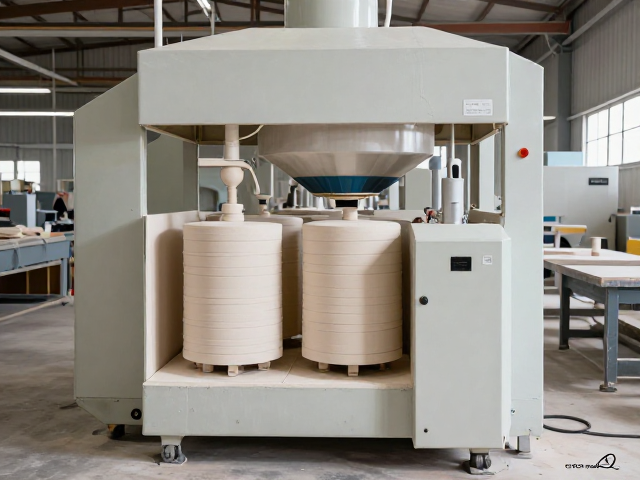
粉尘收集器的效能分析与环保合规
陶瓷生产过程中的粉尘主要来源于练泥、修坯、施釉前的坯体打磨等环节,主要成分为二氧化硅、氧化铝等颗粒物。高效粉尘收集器通过负压吸入与多级过滤系统,将这些悬浮颗粒从作业空间分离。工业实践中,配备布袋除尘器或旋风分离器的收集装置,能有效降低车间内PM2.5和PM10浓度,符合《大气污染物综合排放标准》中关于颗粒物排放限值的要求。这不仅是环保合规的必要措施,更是保障操作人员呼吸系统健康的基础设施。
粉尘收集器的布局需与生产线动线紧密结合,通常在练泥机出口、修坯工作台上方设置集尘罩,通过主管道汇入中央过滤主机。合理的管道直径计算与风速控制(一般主管风速保持在10-15m/s)可防止粉尘在管道内沉积堵塞。定期清理滤袋与检查风机运行状态,是维持收集效率的关键维护内容。通过构建严密的粉尘管控网络,生产线能够在满足环保法规的同时,保持车间环境的清洁,减少粉尘对釉面质量及设备精密部件的干扰。
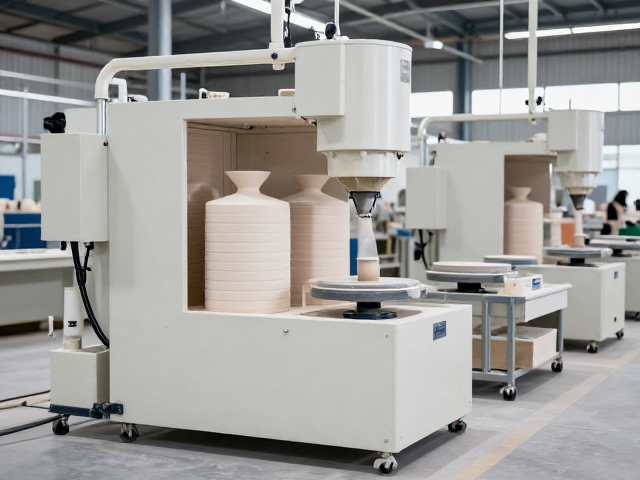
多设备联动的生产线效率优化
将手动练泥、施釉装窑与粉尘收集系统整合,并非简单的设备堆砌,而是基于工艺流程的逻辑重构。手动练泥提供的原料稳定性,降低了因坯体缺陷导致的施釉失败,减少了返工所需的额外粉尘产生。施釉装窑的规范化操作,使得烧成前的坯体状态更加可控,进而优化窑炉内的热场分布。粉尘收集器则在整个过程中实时作业,维持环境洁净,防止粉尘污染釉面或干扰手动操作的视线与手感。
这种组合模式特别适用于注重工艺细节与灵活性的中小型陶瓷工坊或实验室环境。它避免了大型全自动产线的高昂初期投入,同时通过精细化管理弥补了自动化程度不足的短板。通过记录练泥时间、施釉重量、装窑密度等数据,生产者可以逐步建立内部工艺数据库,针对不同泥料特性调整设备参数。这种数据驱动的微调和流程优化,使得生产线在保持手工艺术特性的同时,实现了效率与质量的双重提升。