
轮制成型的历史演变与工艺特征
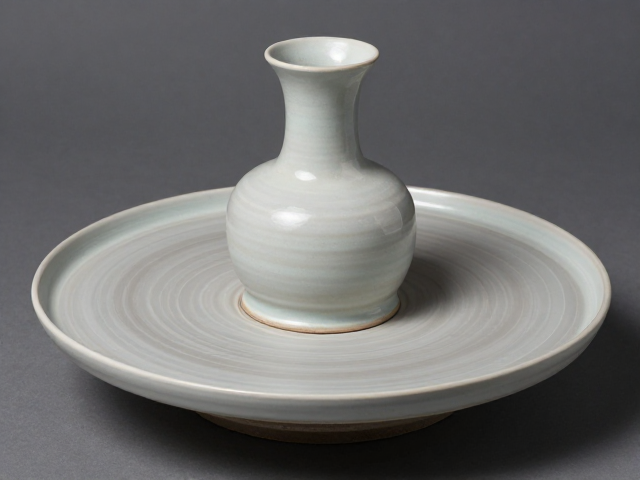
明代陶瓷在继承前代工艺基础上,逐渐形成了独特的成型体系,其中轮制技术是决定器物形态与内部结构的关键因素。明初洪武年间,受元代晚期工艺惯性影响,大件器物仍可见较为粗犷的旋削痕迹,胎体厚重,底部修足往往不够规整,呈现出一种由粗配细的过渡状态。这一时期的轮制工艺尚未完全摆脱元代的豪放风格,器壁厚度变化较大,胎质相对疏松,为后续永宣时期的精细化发展奠定了基础。
随着永乐、宣德两朝的制瓷业达到高峰,轮制成型技术迎来了显著的精细化转折。官窑体系下的标准化生产要求胎体厚度均匀,工匠通过控制转速与刮削力度,使器壁呈现出更为均匀的受力结构。此时,胎土经过严密的淘洗与陈腐,配合成熟的轮旋手法,使得瓷器在保持强度的同时,整体线条更加流畅挺拔。这种工艺上的精进,直接反映了当时御窑厂对成型质量的严格管控,也成为鉴别早期官窑瓷器的重要物理依据。
胎体结构与修足细节的微观差异
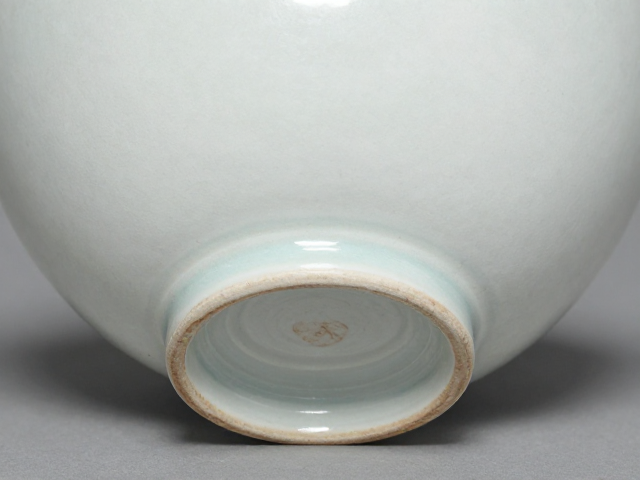
轮制过程中形成的胎体密度分布,是断代分析中不可忽视的隐性指标。明代中后期,随着离心力的运用更加成熟,器物内壁常保留有细密且规律的螺旋纹,这种纹理并非人为刻划,而是泥坯在旋转过程中因水分分布不均或刮刀角度微调自然形成。观察这些微观特征,可以发现成化、弘治时期的器物内壁多经过精细打磨,螺旋纹较浅甚至不可见,而正德至嘉靖时期的器物,内壁螺旋纹则相对清晰,胎体结合处偶见接痕,反映出轮制速度与手工修整节奏的变化。
底部修足方式与轮制成型紧密相关,是判断年代的重要切面。明代早中期,如宣德时期,常见“泥鳅背”状的圈足,足脊圆润,切削利落,这是轮制后修整工序精细的表现。到了中晚期,特别是万历时期,部分民窑产品因追求效率,修足较为草率,足根有时保留明显的切割痕迹或呈平切状,圈足底部露胎处可见火石红现象,且胎质略显干涩。这些细节差异,真实反映了不同时期轮制成型后处理工序的严谨程度与市场供需对工艺成本的影响。
器物形态与力学结构的从属关系
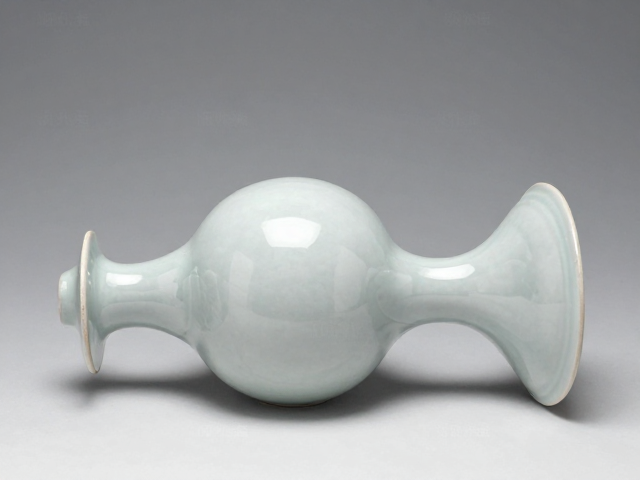
轮制成型决定了瓷器在烧制过程中的应力分布,进而影响最终器物的形态稳定性。明代瓷器中常见的鼓腹、敛口设计,依赖于轮旋时胎泥在模具或工匠手上的均匀延展。永乐甜白、青花等名品,其腹部饱满而线条收放自如,得益于工匠对泥料可塑性与旋转速度的精准把控。若轮制时用力不均,极易导致器物在干燥或烧制过程中发生变形或开裂,因此,形态规整、线条流畅且无明显歪斜的器物,往往对应着较高的成型工艺水平,多见于官窑或高档民窑产品。
不同器型的轮制难度差异,也体现在断代特征上。例如梅瓶与玉壶春瓶,其颈部与腹部的过渡需要极高的旋转技巧。明代早中期,此类器物颈部与肩部连接处过渡自然,无明显接痕或突起,显示出口轮制成型的高超技艺。而到了明代晚期,部分器物在颈部与肩部连接处可见轻微的生硬感或微弱的接痕,这并非工艺退步,而是轮制成型中为了适应大规模生产,在关键受力部位采用了拼接或简化旋制手法的结果。这种力学结构上的细微变化,为结合其他证据进行断代提供了客观的物理支撑。