
釉上彩绘的颜料特性与呈色基础
釉上彩工艺的核心在于氧化金属氧化物在釉面的显色反应,常见的呈色元素涵盖铁、铜、锰、钴、铬等。以铁元素为例,其在不同烧成气氛下可呈现黄、褐、红等多种色调,而铜元素在高温还原焰中易呈绿色,但在釉上彩的氧化烧成环境中则倾向于呈现红色或绿色,具体取决于配方中的助熔剂比例。这些金属氧化物需与铅硼釉料或现代无铅环保釉料混合,制成具有流动性的彩料,才能均匀附着于已烧成的白瓷表面。
彩料的颗粒细度直接影响画面的细腻程度与烧成后的光泽度。传统工艺中,彩料需经过水洗、研磨、过筛等多道工序,确保颗粒直径小于规定微米数,以避免在绘制过程中堵塞笔尖或形成粗糙的色块。现代工业化生产中,则通过球磨机与气流粉碎技术严格控制粒径分布,确保颜料在釉面上的铺展性一致。这种物理性质的把控,是后续高温烧成不出现气泡、针孔或色差的前提条件。
绘制技法对成品质量的直接影响
绘制过程中的笔触力度与颜料厚度决定了釉料在烧成时的流动性与附着力。采用“洗染”技法时,需控制水分含量,使颜料能自然晕染形成渐变效果,若水分过多会导致颜料下沉,烧成后出现边缘模糊或色层剥离;采用“填色”技法时,则需保持笔头含胶量适中,确保色料能紧密贴合釉面,避免烧成后因收缩率差异产生裂纹。不同技法对彩料粘度有特定要求,需根据季节温湿度调整胶矾水比例,以维持最佳的绘画状态。
多层绘制是釉上彩中提升层次感的关键步骤,通常先进行底色铺设,待干燥后进行勾勒线条,进行局部提亮或渲染。每一层颜料必须彻底干燥,否则残留水分在高温下汽化会导致釉面起泡或剥落。绘制过程中需严格注意色彩叠加的逻辑,例如先浅后深、先大后小,避免多次修改导致底层颜料被破坏。此外,线条勾勒需流畅连贯,避免断笔或积墨,确保烧成后纹样轮廓清晰锐利。
烧成温度曲线的精准控制
釉上彩的烧成温度通常控制在700℃至900℃之间,这一区间被称为“低温釉上彩”烧成范围。温度过低会导致颜料未完全熔融,画面呈粉状,缺乏光泽且附着力差;温度过高则可能使釉面二次软化,导致纹样变形、流淌甚至融入釉层,破坏原有图案结构。实际生产中,需根据窑炉类型(如电窑、气窑)和装载方式,建立精确的温度-时间曲线,确保窑内各区域温差控制在±5℃以内,以保障批次间的一致性。
升温速率与保温时间是影响呈色稳定性的关键参数。快速升温有助于减少颜料中有机物的分解残留,但需防止因热震导致瓷胎开裂;缓慢升温则有利于颜料中金属氧化物充分氧化显色。保温阶段通常持续10至30分钟,具体时长取决于瓷胎厚度与颜料成分。对于含铜红料或含钴蓝料,需特别注意其在高温段的稳定性,避免因保温时间过长导致色调变暗或发黑。冷却阶段需平稳降温,防止因急冷导致釉面应力集中产生隐裂。
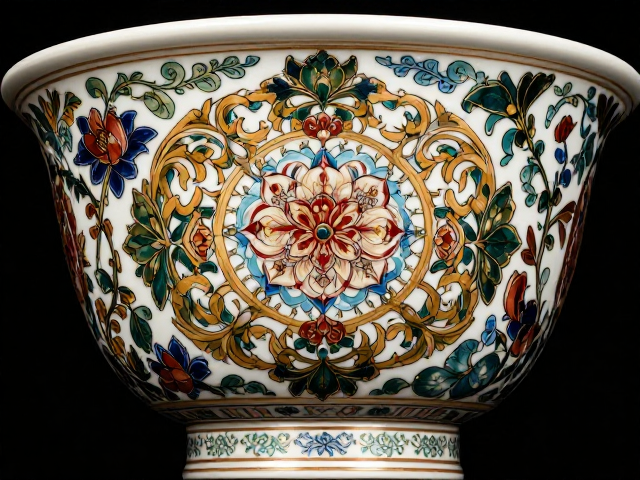
常见缺陷分析与工艺优化
釉面针孔与气泡是釉上彩烧成中的常见缺陷,多因颜料中含有未分解的有机物或水分,或在烧成初期升温过快导致气体逸出不畅。解决此类问题需确保绘件在入窑前充分干燥,并在烧成初期设置缓慢升温段,使挥发物质平稳排出。此外,颜料配方中需严格控制有机粘合剂的比例,避免过量使用导致烧成后残留碳迹。
色差与发色不均通常由窑内温度分布不均或颜料研磨不均引起。通过定期校准窑炉热电偶,优化码坯方式以改善气流循环,可有效提升温度均匀性。在颜料制备阶段,需加强搅拌与过筛工序,确保不同批次颜料成分一致。对于大面积平涂,可采用喷绘或浸渍方式替代手工绘制,以减少笔触差异带来的色差。通过建立详细的工艺数据库,记录每次烧成的温度曲线、装载量及成品效果,可逐步优化工艺参数,提升成品率。