
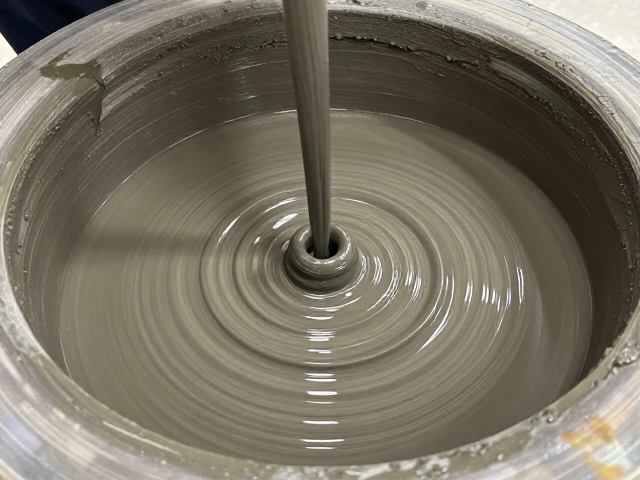
取泥定中心的核心力学逻辑
取泥定中心是旋转成型工艺的基石,其本质是通过手部对转轮施加的垂直与水平双向力,克服陶土内部的摩擦力与惯性,使不规则泥块在高速旋转中形成几何中心与转轮轴心重合的稳定状态。操作者需将团好的泥料放置于转轮中心,手掌根部紧贴泥料底部提供向上的支撑力,同时手指从四周向内施加均匀的挤压感,这种“托底”与“收拢”的力学结构能迅速消除泥料在旋转中的偏心率。
在实际操作中,定中心的稳定性直接取决于泥料的含水率与揉练程度。若泥料过湿,泥浆润滑作用过强,手部难以通过摩擦力控制泥块位置,极易导致泥料飞溅或中心偏移;若泥料过干,内部结构松散,难以形成整体受力。经验丰富的工匠通常通过指尖感知泥料的回弹力度,当泥料在双手控制下不再随转轮左右摆动,而是像实心圆柱体般随轴心同步旋转时,即标志着定中心步骤已完成,为后续成型提供了精确的基准。
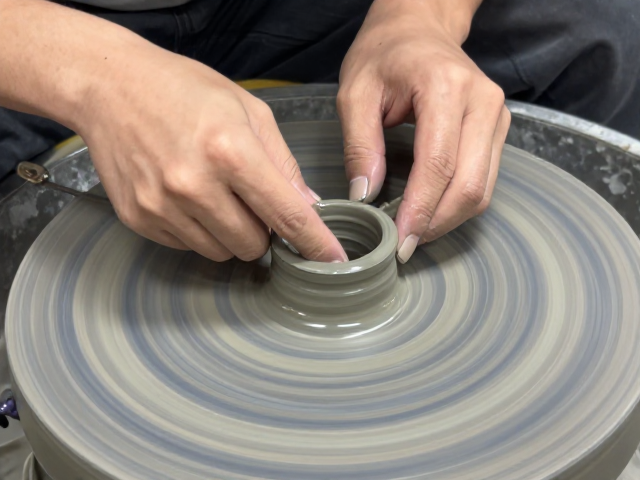
旋转成型中的指法控制与壁厚调节
旋转成型并非单一动作,而是拇指、食指与中指在泥料内壁进行动态博弈的过程。拇指通常作为主要的扩张动力源,垂直抵住泥料内壁中心,提供向上的推力以克服重力,同时配合手腕的微小旋转动作,引导泥壁向外扩展。食指与中指则在外壁形成包围圈,负责限制泥料的过度扩张,并通过指尖的细微压力感知泥壁的厚度变化,形成内外压力的平衡体系。
控制器壁厚度的关键在于双手压力的对称性与同步性。当拇指向内施加压力时,外壁的手指必须同步施加等量的反向阻力,这种镜像般的压力分布能确保泥壁均匀变薄。若内压大于外阻,泥壁局部会变薄甚至破裂;若外阻过大,泥壁则无法顺利扩张,导致底部堆积过厚。工匠需通过长期的肌肉记忆训练,建立对泥料延展性的直觉判断,在转轮匀速旋转中,保持手部动作的连贯与平稳,像拉开一张无形的薄膜般,让泥料在离心力与手部压力的共同作用下,形成厚度均匀的圆柱体或曲面形态。
应对常见成型缺陷的修正策略
在旋转成型过程中,泥壁厚度不均常表现为“厚底薄颈”或“局部凹陷”,这通常源于定中心不彻底或双手施力不均。若发现泥壁一侧较厚,操作者应立即减小该侧手指的包裹力,同时略微增加对侧拇指的推力,利用离心力的差异将泥料向薄侧转移。对于底部过厚的问题,需将拇指向下深入泥料内部,配合外壁手指的向下按压,强制将底部泥料向上推移,从而平衡上下部分的厚度差异。
泥料开裂是另一大常见风险,多发生在泥壁过薄或干燥速度过快时。当察觉泥壁出现细微裂纹迹象,应立即停止扩张动作,用沾水的海绵或湿布轻轻涂抹裂纹处,利用水分软化陶土分子间的结合力,再通过手指轻轻抚平裂纹。若裂纹较深,需重新取泥修补,并在后续操作中适当增加泥料湿度或降低转轮转速,以减少因过度拉伸导致的应力集中。修正过程需耐心细致,不可强行扭转已出现结构损伤的泥壁,以免导致整体坍塌。
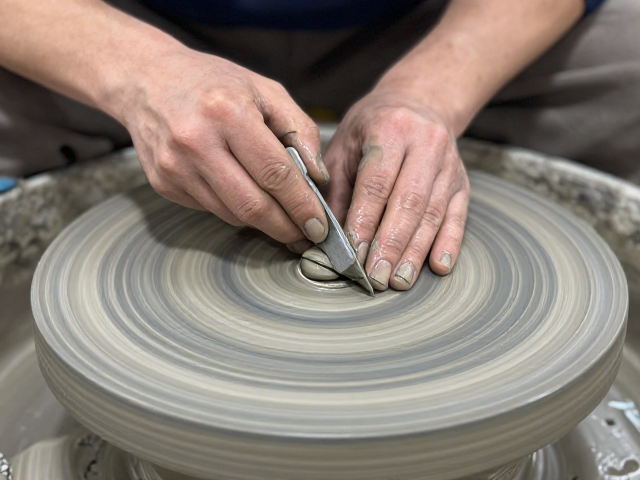
工具辅助与精细化修整技巧
虽然手工指法是旋转成型的核心,但专用工具能显著提升厚度控制的精度。金属刮刀或木质修坯刀可用于修整泥壁表面的不平整,通过刀具与泥壁的接触,刮去多余泥料,使内壁与外壁更加平行。在使用刮刀时,刀具应与泥壁保持一定的倾角,避免垂直切入导致泥壁受力不均而变形。此外,海绵也是重要的辅助工具,用于吸除内壁多余水分,防止因水分过多导致泥壁塌陷,同时帮助塑造光滑的内表面。
对于需要极高厚度一致性的器皿,可采用“分段成型法”。先将泥料旋转至初步圆柱体,用细线或手指在特定高度标记厚度检查点,定期停止转轮,用手指轻触泥壁不同部位,感受厚度差异。若发现某一段偏厚,可重新启动转轮,对该段进行局部二次扩张或修整。这种分段控制的方法能有效避免一次性成型过深导致的底部堆积或颈部过薄,确保成品在整体结构上的稳定性与美观度。