
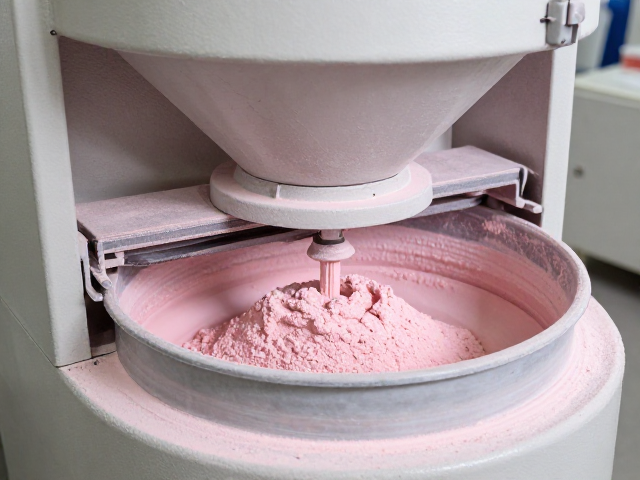
粉料研磨设备的关键参数设定与研磨效率关联
粉料研磨环节直接决定了釉料的细度均匀度,进而影响最终产品的表面质感。球磨机或立式磨机的填充率、研磨介质的配比以及转速控制是核心变量。在实际调试中,需根据物料硬度调整研磨时间,避免过磨导致颗粒团聚或欠磨造成釉面粗糙。研磨浆料的比重通常控制在规定范围内,例如特定配方下浆料比重需稳定在指定区间,以确保后续施釉时的流动性一致。
筛釉机作为研磨后的关键工序,其振动频率和筛网目数的选择需与研磨效果紧密配合。调试初期,需检查筛网张紧力,确保无局部松弛导致的漏料或堵塞。振动电机的振幅调节需平稳过渡,过大的振幅易导致筛网疲劳破损,过小则筛分效率低下。通过观察筛上物残留量,微调电机偏心块角度,使筛分效率达到最佳平衡点,确保进入下一工序的釉浆细度符合工艺标准。
烧成程序的阶段性温度曲线设计逻辑
烧成曲线的优化需严格遵循陶瓷材料的热物理特性,分为预热、氧化、高温熔融和冷却四个阶段。预热阶段升温速率需缓慢,以排除坯体中的物理水和结晶水,防止因水分急剧蒸发导致坯体开裂。此阶段的温度控制需精确,避免温度波动过大影响坯体结构稳定性。
高温熔融阶段是釉面形成的关键,需确保釉料在最佳熔融温度区间内充分流动并覆盖坯体。升温曲线在此阶段应平滑过渡,避免温度骤升导致釉面起泡或针孔。冷却阶段需控制降温速率,特别是在石英晶型转变的温度区间,需设置保温或缓冷段,以消除内应力,防止产品变形或炸裂。分段设置烧成程序时,需根据窑炉实际热工状况,动态调整各温区的功率输出,确保窑内温度场均匀。
研磨细度与烧成缺陷的关联性调试
研磨细度不足会导致釉面出现砂眼、颗粒感重等缺陷,而过度研磨则可能引起釉料悬浮性差,施釉不均。调试过程中,需建立研磨时间与细度指标的对应关系,通过定期检测筛余率,及时调整研磨机运行参数。若发现釉面出现橘釉现象,需检查研磨浆料的粒度分布,必要时增加湿磨时间或更换研磨介质。
烧成过程中的温度曲线需与釉料的化学组成相匹配。若釉料中含有较多挥发性成分,预热阶段需设置更长的保温时间,以确保挥发物充分排出。若釉面出现流釉或变形,需降低高温阶段的最高温度或缩短保温时间。通过对比不同烧成曲线下的产品外观质量,优化温度设定值,消除因热工制度不当导致的釉面缺陷。
多变量耦合下的系统调试与稳定性验证
粉料研磨与烧成程序并非孤立存在,两者存在严密的耦合关系。研磨细度影响釉浆的施釉厚度和流动性,进而影响烧成时的釉层厚度分布。调试时需综合考虑研磨参数和烧成曲线,进行系统性调整。例如,当研磨细度提高后,釉浆流动性改善,烧成时的流釉倾向增加,需相应调整烧成曲线的冷却阶段速率,以稳定釉面形态。
在实际生产中,需建立详细的调试记录,记录每次参数调整后的产品质量变化。通过反复试验,确定最佳参数组合,并形成标准化的作业指导书。调试过程中需关注设备运行状态的稳定性,确保研磨机和窑炉在设定参数下长期稳定运行。通过持续监控关键工艺指标,及时发现并纠正偏差,保证产品质量的一致性和稳定性。