
重心计算的底层逻辑与泥料特性
器皿在成型过程中的稳定性,本质上源于重心与支撑面的几何关系。对于异形器皿而言,由于缺乏传统圆器那种均匀的对称轴,重心的计算不能仅凭肉眼估算,必须结合泥料在半干状态下的物理特性进行推演。高岭土与瓷土的比例会直接影响坯体的可塑性与干燥收缩率,进而改变重心位置。若泥料过软,坯体在重力作用下极易发生不可控的形变,导致重心偏离中轴线;反之,若泥料过硬,则难以通过手工或模具进行细微的重心调整。因此,在设计阶段,创作者需预先计算坯体各部分的体积占比,通过增加底部厚度或调整上部曲线的弧度,使垂直重心线落在底面支撑区域内,这是保证器皿站立稳固且不倾倒的物理基础。
器壁厚度的均匀性会显著影响干燥过程中的应力分布,进而决定最终造型的稳定性。在制作异形器皿时,内外壁的厚度差异若超过合理范围,会在干燥收缩时产生巨大的内应力,导致坯体开裂或扭曲,这种结构性缺陷会直接破坏重心平衡。实际操作中,通常建议保持器壁厚度在3-5毫米之间,具体数值需根据器皿的高度和跨度进行动态调整。对于跨度较大的异形部位,如宽口或悬臂结构,需适当增加局部厚度以提供足够的结构强度,同时通过内部挖泥或外部刮抹,确保整体厚度过渡平滑。这种对厚度的精准控制,能够减少因收缩不均导致的变形,使重心在干燥过程中保持相对稳定,为后续烧制奠定坚实基础。
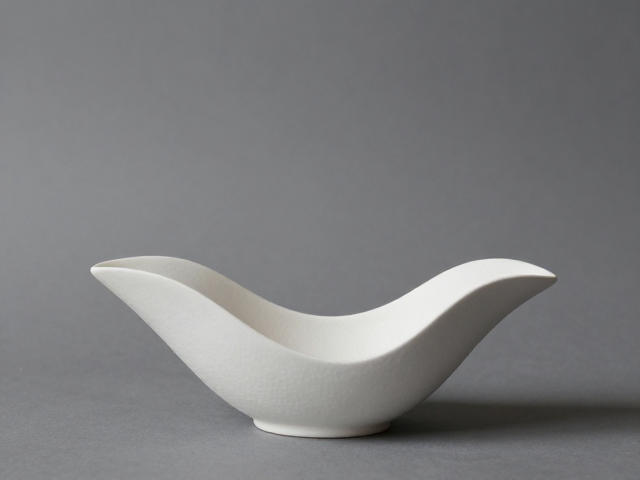
造型曲线对视觉重心的引导与修正
异形器皿的美感往往来自于非对称或非常规的几何形态,这种形态会打破视觉上的平衡感,因此需要通过曲线设计来引导视觉重心的流动。设计师常利用S型曲线、螺旋结构或不对称的切面来制造动态平衡,这种平衡并非物理重心的绝对居中,而是视觉心理上的均衡。例如,在制作一款侧倾的异形花器时,可以通过在低侧增加视觉重量(如加厚或深色装饰),在高侧保持轻盈(如薄壁或浅色),从而在视觉上抵消物理重心的偏移。这种技巧要求创作者对线条的张力有极高的敏感度,通过曲线的急缓变化,暗示着力量的走向,使观者在注视器皿时感受到一种内在的张力与和谐。
在成型过程中,物理重心的稳定与视觉重心的引导需要相互协调,避免出现“头重脚轻”或“重心悬浮”的不稳定感。对于高耸的异形器皿,设计师常采用底部收束、中部膨胀、顶部微扩的三段式结构,通过中部的体积优势来压制顶部的轻盈,从而在视觉上形成稳定的金字塔效应。若追求极致的异形效果,如悬空或极度扭曲的造型,则需在内部设置隐形的支撑结构或加厚关键连接点,以物理上的稳固来支撑视觉上的惊险。这种内外兼修的设计思路,使得器皿在保持艺术张力的同时,依然符合力学常识,让完美造型不仅仅停留在图纸上的构想,而是能够真实存在于物理世界中。
成型工艺中的动态平衡调整
手工捏塑与拉坯是两种截然不同的成型方式,它们在处理异形器皿重心与厚度时有着独特的技巧。手工捏塑允许创作者在成型过程中随时触摸、感受坯体的厚度变化,并通过手指的按压调整局部重心。在制作不规则曲面时,创作者常采用“分段成型后拼接”的方法,先分别制作底部、中部和顶部,再通过泥浆粘合,这种方式便于独立控制各部分的厚度与重量,通过调整各段的角度与位置,实现整体的重心平衡。相比之下,拉坯成型更依赖于转盘的离心力与手部的推力,对于异形器皿,常需在拉坯成型基本轮廓后,进行大量的修整与重塑,通过旋转中的手感反馈,感知坯体的重心偏移,并及时通过刮抹修正厚度不均处。
模具成型与注浆工艺则提供了另一种实现精密平衡的路径,尤其适用于需要高度一致性或复杂内部结构的异形器皿。在制作石膏模时,模具的吸水率与厚度分布直接影响坯体的成型质量。创作者需精确计算泥浆的流动性与石膏模的吸水性,确保坯体各部位厚度均匀,避免因吸水不均导致的重心偏移。对于大型异形器皿,还可采用分段注浆后拼接的方式,像手工捏塑一样,通过控制各段的干燥程度与重量,再进行整体组装与修整。这种工艺要求极高的环境控制与材料计算能力,通过科学的流程管理,将原本难以掌控的重心与厚度问题,转化为可量化、可重复的技术参数,从而批量或稳定地打造出口感与造型俱佳的完美器皿。