
石英相变期的热应力失控机理
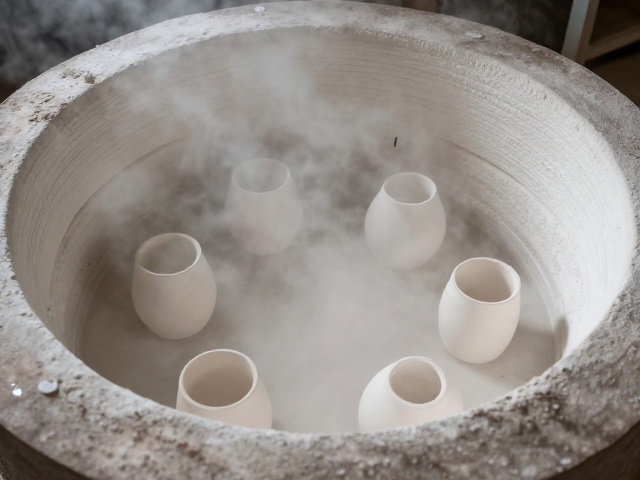
石英在加热过程中发生的晶型转变会伴随显著的体积效应,尤其是573℃时的β-石英向α-石英转变,体积膨胀约0.8%。若窑内气流分布不均,坯体局部温度场出现差异,会导致相变不同步。这种非均匀膨胀在坯体内部形成巨大的内应力,当应力超过坯体在高温下的屈服强度时,宏观上即表现为翘曲、扭曲或塌陷等变形缺陷。传统观念常将此类缺陷归咎于配方或成型压力,却忽视了高温段气流动力学对热工制度执行精度的决定性影响。
气流停滞或短路现象会直接破坏等温线的均匀性。在辊道窑或隧道窑的实际运行中,若排烟道阻力设计不当或风机风量匹配不合理,窑室特定区域会形成气流死区。该区域内的热量交换效率大幅降低,导致石英相变所需的临界温度区间拉长或温度梯度过大。坯体在长周期处于非平衡热态下,晶格重组过程受阻,微观结构发育不均,进而削弱了坯体的整体结构强度,为后续变形埋下隐患。
气流组织优化与均温场构建策略
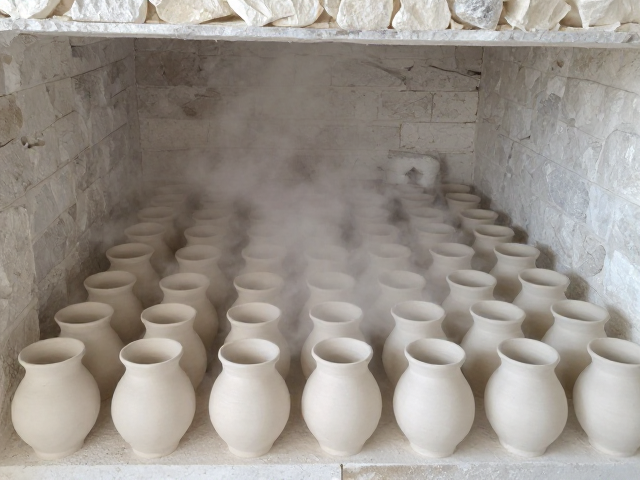
优化窑炉气流组织需从风道结构与风速控制入手,通过计算流体动力学模拟分析窑内流场分布,消除局部涡流和回流区。合理布置喷火嘴与排烟口的位置,确保气流能够均匀穿透坯垛,特别是在石英相变敏感温度区间(400-600℃),应保持较高的气流流速以增强对流换热,缩小坯体断面的温差。同时,引入分级控温策略,在相变前段适当降低升温速率,为热量均匀传递提供时间缓冲,避免表面与内部产生过大的热冲击。
建立严密的温度与压力监控体系是保障气流优化的技术基础。利用高精度热电偶实时监测窑内各关键节点的温度波动,并结合微压变送器监测窑内正负压分布,动态调整风机频率与阀门开度。通过数据分析识别出口现的气流异常点,及时修正风门开度,确保窑内形成稳定的层流状态。这种基于实时数据的闭环控制,能有效抑制因气流波动引起的局部过烧或欠烧,为石英相变的平稳过渡提供稳定的热工环境。
工艺参数匹配与缺陷溯源分析
气流优化必须与烧成曲线深度耦合。在石英相变阶段,升温速率不宜过快,通常控制在10-15℃/min以内,具体数值需依据坯体厚度与材质导热系数进行微调。过快的升温会导致表面石英迅速膨胀,而内部尚未发生相变,这种严重的内外温差是导致坯体开裂或变形的直接推手。通过调整窑炉上下温差补偿系数,确保坯体上下表面受热一致,减少因重力作用加剧的变形风险。
针对已出现的变形缺陷,需建立严密的因果追溯机制。通过检测坯体变形部位的微观结构,观察石英颗粒的形态与分布,判断相变是否完整及均匀。若发现局部石英颗粒粗大或存在未反应核心,则提示该区域可能存在气流遮挡或温度滞后。结合生产日志中的风机电流、排烟温度等数据,反向推导气流异常的具体时段与位置,从而精准定位问题根源。这种基于实证数据的分析方法,能避免盲目调整工艺参数,确保优化措施有的放矢,切实提升成品率。