
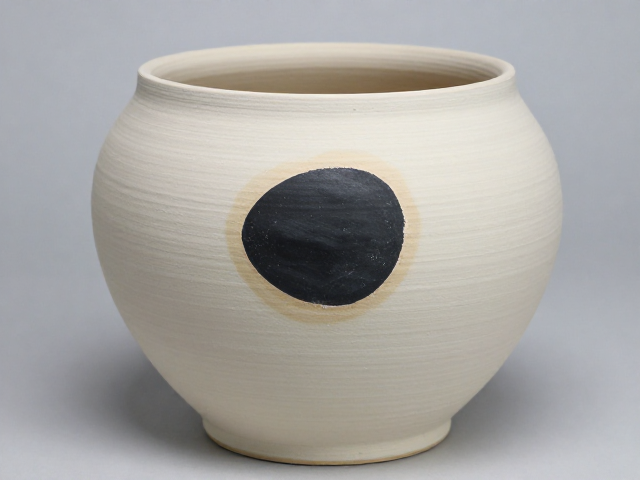
陶瓷坯体黑心的成因机理与缺陷特征
黑心缺陷通常表现为坯体中心区域存在深色或黑色斑点,严重时会导致烧成过程中气体急剧膨胀,引发炸坯或开裂。这一现象的核心诱因多源于原料中有机质含量过高或杂质未除净。当黏土、长石或石英等基础原料中混入煤粉、木屑或硫化物,在干燥阶段未能完全挥发,便会在高温烧成期残留于坯体内部。特别是在厚胎或异形件中,热量传递滞后,内部温度上升缓慢,使得有机物的分解产物被包裹在致密的陶瓷基质中,形成肉眼可见的黑心。
除了原料问题,成型工艺中的排气不充分也是关键因素。真空练泥机的真空度不足或真空时间过短,会导致泥料内部包裹大量空气。在后续的注浆或压制过程中,这些气泡无法排出,随着坯体密度增加而被封闭在中心部位。烧成时,气泡内的空气受热膨胀,若坯体釉层致密,内部气体无法逸出,就会对坯体结构产生巨大应力,最终导致炸裂。这种由物理结构缺陷引发的黑心,往往伴随着坯体内部的空洞或裂纹,是生产控制中需要重点排查的技术难点。
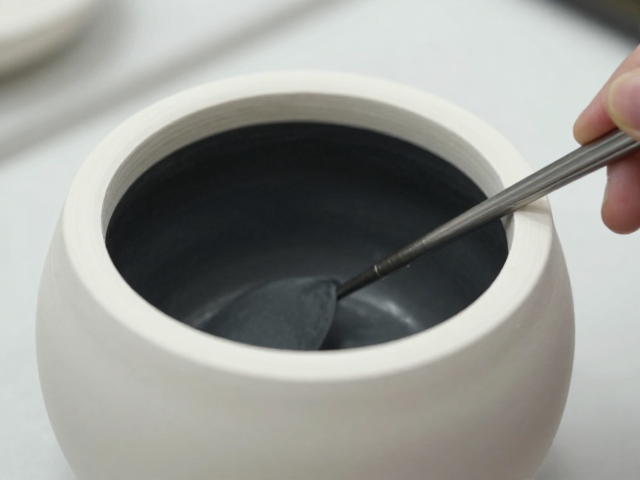
局部补釉修复的操作规范与材料选择
针对已烧成但存在轻微黑心或针孔缺陷的坯体,局部补釉是一种有效的表面修复手段,但需严格筛选釉料成分。修复用釉必须与原坯体具有相近的热膨胀系数,以避免再次开裂。通常选用低铅或无铅的透明釉或半透明釉,其熔融温度需略低于原烧成温度,以便在二次烧成中流动填充缺陷区域而不改变坯体整体结构。釉料的固含量应控制在合理范围,过稠会导致流挂,过稀则遮盖力不足,一般建议通过调节釉浆比重至1.4-1.45g/cm³之间进行尝试。
操作过程中,清洁缺陷区域是首要步骤。需使用无水乙醇或专用清洗剂彻底去除黑心表面的油污、灰尘及松动的杂质,确保釉层与坯体结合牢固。使用细毛笔蘸取少量修复釉,精准涂抹于黑心部位,注意控制釉层厚度,薄涂多次优于单次厚涂。涂抹后需静置干燥,确保水分完全蒸发。若缺陷较深,可进行二次涂抹,但每次涂抹后必须彻底干燥,防止釉层起泡或剥落。整个过程需在无尘环境下进行,避免灰尘落入釉面影响最终光洁度。
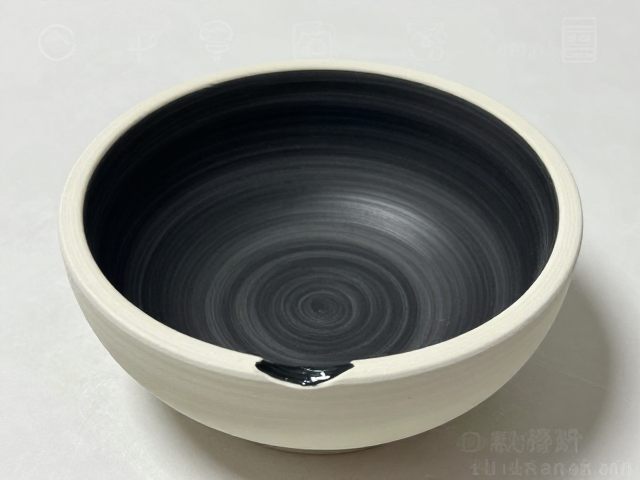
二次烧成工艺控制与风险规避
二次烧成的温度曲线是决定修复成败的关键,需采用阶梯式升温策略。初始阶段升温速率应缓慢,建议在800℃以下保持较慢升温,让釉料中的水分和挥发性物质充分排出,避免釉面起泡。当温度升至850-900℃时,釉料开始软化流动,此时需保持恒温一段时间,使釉料充分填充黑心凹陷处。最高烧成温度通常控制在1050-1100℃之间,具体数值需根据釉料配方和坯体材质微调,切忌超过原坯体的耐火极限,以免导致坯体软化变形。
冷却过程同样重要,快速冷却可能导致釉层应力过大而开裂,而缓慢冷却则可能影响釉面光泽。建议在最高温后设置一段保温期,然后以中等速率冷却至600℃,再缓慢冷却至室温。出炉后需立即检查修复区域,观察釉面是否平整、有无缩釉或针孔。若发现缺陷未完全修复,可进行轻微打磨后再次补釉烧成,但需严格控制重复烧成次数,以免釉层过厚影响美观或导致脱落。
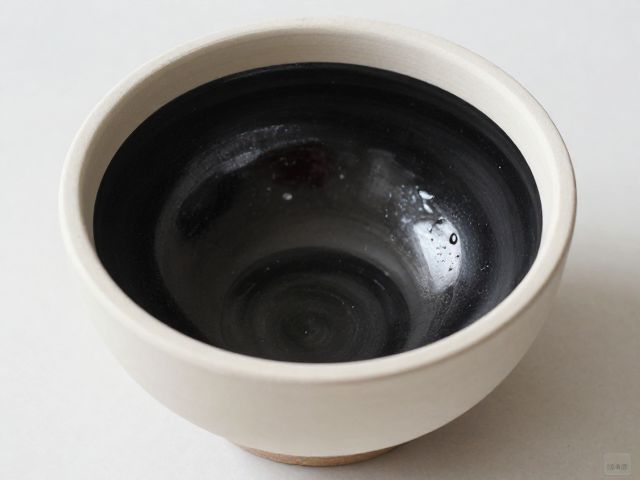
修复效果评估与长期稳定性分析
修复后的陶瓷制品需经过严格的外观与物理性能评估。外观检查主要观察釉面是否光滑、色泽是否均匀,有无明显色差或瑕疵。使用放大镜或显微镜检查黑心区域是否完全被釉层覆盖,边缘过渡是否自然。物理性能方面,需测试釉层的附着力,可通过划格法或胶带粘贴法进行简单评估,确保釉层不易剥落。此外,还需考虑修复区域的耐腐蚀性和耐磨性,特别是在餐具或高频使用器具中,釉面的致密性至关重要。
长期稳定性方面,修复釉层与原坯体的结合强度会随时间和使用环境变化。在潮湿或高温环境下,若结合力不足,可能出现釉层脱落或黑心再次显现。因此,修复后的制品应避免长期浸泡在强酸强碱溶液中,或置于极端温度变化环境中。对于高价值或特殊用途的陶瓷制品,建议进行加速老化测试,模拟长期使用条件,验证修复效果的持久性。通过科学评估与合理使用,局部补釉可有效提升缺陷陶瓷品的利用价值,减少资源浪费。