
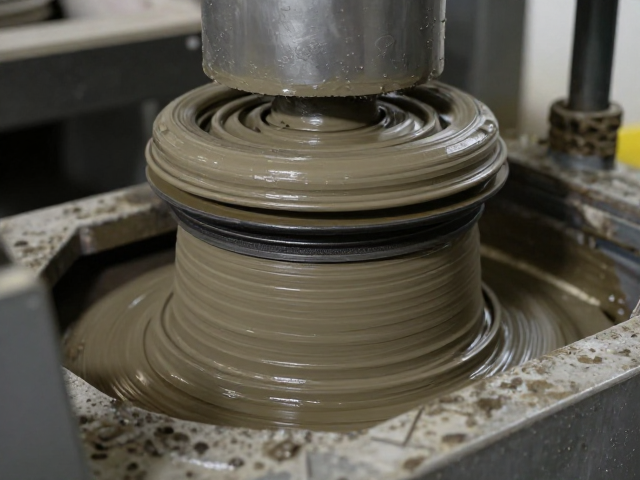
压泥机磨损密封件更换前的安全准备与拆解
在进行精细磨釉设备的压泥机密封件更换作业前,必须严格执行设备停机与能量隔离程序。压泥机通常涉及高压液压或气动系统,残留压力可能导致密封件瞬间弹出,造成人员伤害或部件损坏。操作人员需切断主电源,打开液压站泄压阀,确认压力表读数归零,并清理设备表面的泥浆残留,防止杂质进入精密配合面。拆解过程中,建议使用专用的内六角扳手或扭矩扳手,避免滑丝损坏螺栓头部,同时记录原始螺栓的紧固顺序,以便后续回装时严格遵循对角交叉紧固的原则,确保受力均匀。
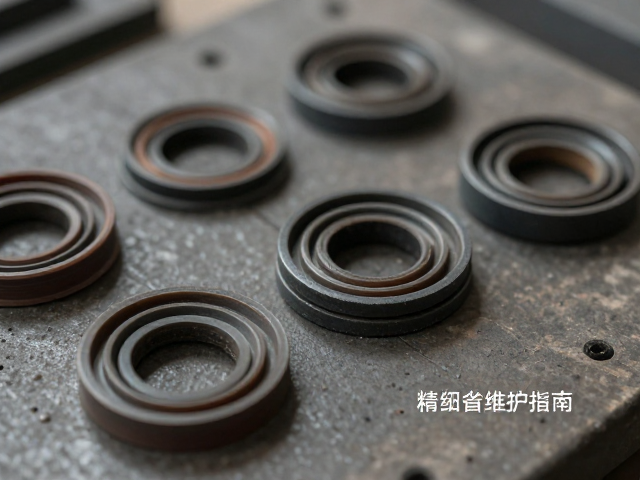
旧密封件的识别评估与材质选型
压泥机核心密封部位通常位于柱塞杆与缸体之间,常见的失效形式为O型圈压溃、唇形密封磨损或防尘圈硬化。在移除旧件时,需仔细检查密封槽内壁是否有划痕、腐蚀或金属屑堆积,这些微观缺陷会加速新密封件的早期失效。选型时需核对设备铭牌上的型号参数,重点确认密封件的内径、线径(截面直径)以及材质等级。对于处理高粘度泥浆或含研磨性颗粒的工况,推荐使用耐油、耐磨损且抗撕裂的氟橡胶(FKM)或聚氨酯(PU)材质,其硬度通常介于70-90 Shore A,能更好地抵抗高压下的挤出效应。
精密清洁与安装环境的控制
新密封件的安装效果高度依赖于配合面的洁净度。在装入新件前,必须使用无绒布和专用清洗剂彻底清洁密封槽及柱塞杆表面,确保无任何油污、旧橡胶残留或微小颗粒。安装环境应保持干燥无尘,避免空气中的灰尘落在密封面上形成研磨点。若密封件为唇形密封,安装时需确保唇口方向正确,通常唇口应朝向有压力的一侧,以利用介质压力形成自紧密封。对于O型圈,安装时应涂抹少量与介质相容的润滑脂,如二甲基硅油,以减少安装过程中的摩擦阻力,防止切割或扭曲,切忌使用含有游离颗粒的润滑剂。
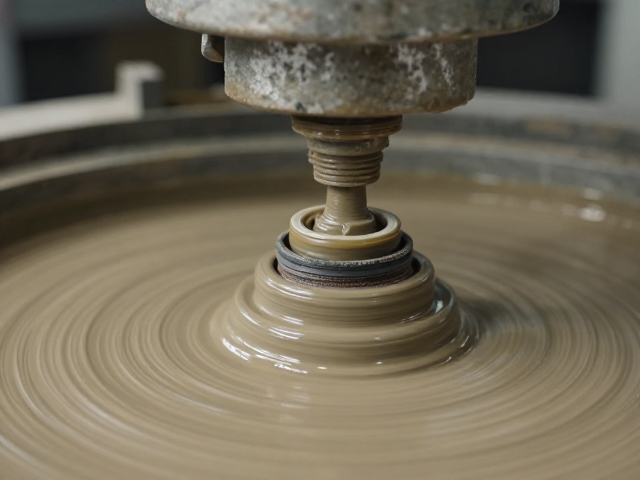
压泥机磨损密封件更换后的调试与监测
密封件更换完毕后,需进行低压空载运行测试,观察压泥机柱塞运动是否平稳,有无卡滞或异常声响。随后逐步加载至额定工作压力,检查密封部位是否有渗漏现象。在初始运行阶段,建议设置高频次的巡检节点,监测液压系统压力稳定性及设备温度变化。若发现轻微渗漏,可适当调整紧固力矩,但严禁超紧导致密封件变形失效。运行初期应密切关注密封件与金属面的接触状态,确保其在动态工况下保持良好的密封性能,为精细磨釉工艺提供稳定的泥浆供给压力,从而保障后续釉面处理的均匀性与质量一致性。