
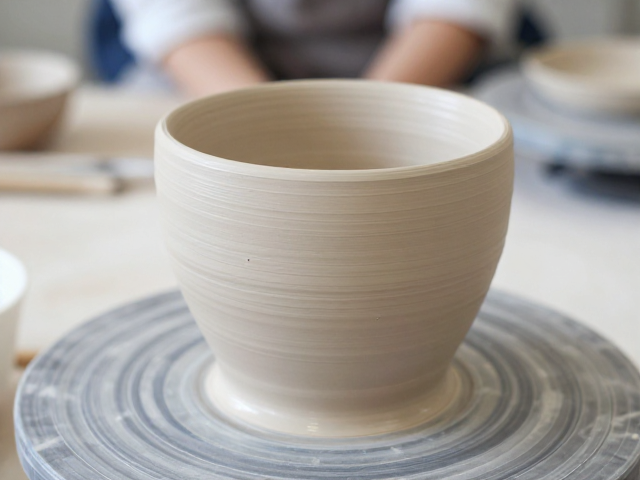
复合肌理构建中的气孔控制逻辑
陶艺创作中,复合肌理的堆叠与塑造往往伴随着釉面缺陷的风险,其中针孔是最常见的视觉干扰因素。当泥料表面覆盖多层不同收缩率的材质,或者在坯体表面进行挖刻、贴塑等复杂处理后,坯体内部的空气与水分在烧制过程中难以顺畅排出,容易在釉层冷却凝固前形成封闭的气泡,最终表现为针孔。解决这一问题并非依赖单一的配方调整,而是需要从泥料的可塑性、干燥均匀性以及釉料在高温下的流动性等多维度进行系统性控制。
在实际操作层面,泥料的制备是基础。使用经过充分陈腐、揉练均匀的素坯,能显著减少内部微观裂隙和残留气泡。对于需要制作复合肌理的作品,建议采用“泥片围筑”或“泥浆涂抹”而非简单的块状堆叠,这种工艺能更好地消除层与层之间的结合部空隙。在肌理制作过程中,使用软毛刷或海绵轻轻压实结合部位,确保不同材质间达到分子级别的紧密接触,从而为后续釉面的平整铺设提供致密的基底,从物理结构上阻断气体逸出通道。
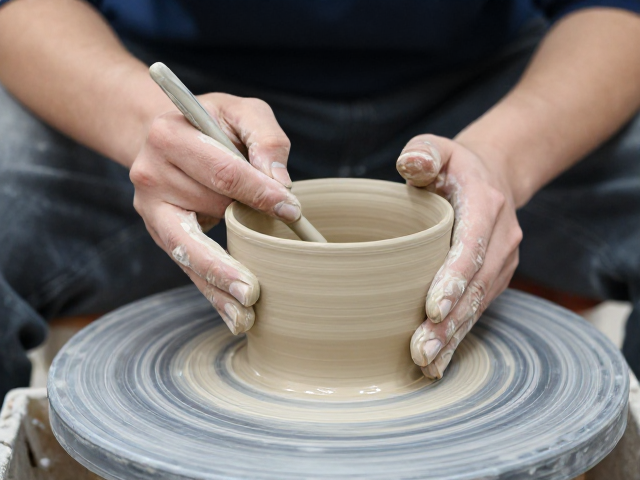
施釉工艺与烧成曲线的精准配合
施釉环节的均匀性与厚度控制直接影响釉面最终的致密程度。对于具有复杂凹凸肌理的陶器,浸釉或荡釉往往会导致凹陷处釉层过厚,而在烧成过程中,过厚的釉层容易积聚气体形成气泡。推荐使用喷釉法,通过分层薄喷的方式,让釉料均匀附着在肌理的每一个角落。第一层薄喷用于封闭坯体毛孔,第二至三层逐渐增加厚度,确保釉层整体厚度控制在0.5-1毫米之间,既保证了釉面的光泽度,又避免了因釉层过厚导致的气体包裹。
烧成曲线的微调是消除针孔的关键步骤。在氧化烧制过程中,升温至600-900摄氏度区间时,坯体内的有机质和碳酸盐分解产生气体,此时应保持缓慢升温,预留足够的排气时间。进入釉熔阶段(约1100-1280摄氏度,视陶土种类而定),釉料开始熔融形成玻璃相,此时需确保窑内气氛稳定,避免还原气氛过强导致釉面气泡增多。在最高温保温阶段,保持15-20分钟的保温时间,有助于釉料充分流平,包裹并排出残余气泡,随后以适当的速度降温,使釉面在应力释放过程中保持完整,减少针孔的产生。