
高温环境对釉料物理特性的干扰机制
夏季高温会显著改变陶瓷釉料的流变特性,导致原本稳定的悬浮体系出现分层或粘度异常。当环境温度超过30摄氏度时,釉浆中的水分蒸发速度加快,固含量比例发生微小但关键的偏移,使得釉层在干燥过程中收缩率不一致。这种物理层面的变化,直接导致喷釉时釉面出现厚薄不均、流挂或针孔等缺陷,尤其是在小型工坊缺乏大型恒温车间的情况下,这一现象更为普遍。
气流动力学在高温条件下也会产生微妙变化,影响喷枪雾化效果。热空气密度较低,容易在喷枪出口与工件表面之间形成不稳定的气流层,导致釉料颗粒无法均匀沉积。若此时釉浆粘度因高温降低,过稀的釉料更容易附着在喷枪内壁或产生滴漏,进一步加剧了喷涂面的不平整。理解这些基础物理与化学变化,是制定针对性解决方案的前提,而非单纯依赖操作经验的修补。
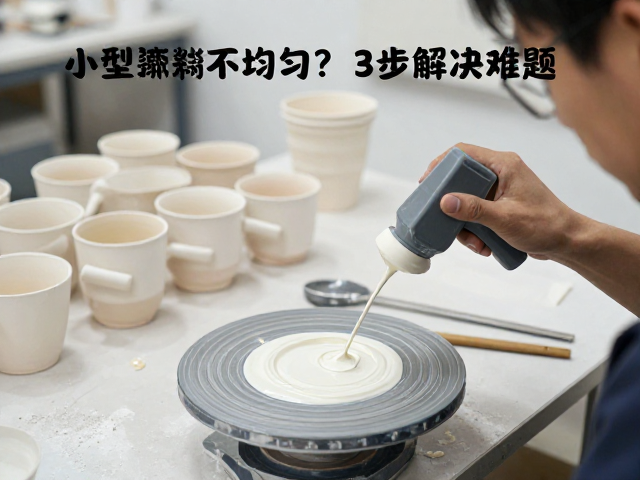
精准控制釉浆粘度与固含量
建立标准化的釉浆检测流程是解决不均匀问题的核心,重点在于监控粘度与固含量这两个关键指标。使用旋转粘度计定期测量釉浆粘度,确保其维持在适合喷涂的区间,通常小型工坊作业建议控制在40-60秒(使用福特杯4号)左右,具体数值需根据釉料配方微调。同时,通过烘干失重法定期测定釉浆固含量,防止因水分蒸发导致固含量波动,一旦发现偏差,立即通过添加去离子水或干粉进行校正,而非凭感觉加水。
引入恒温搅拌与储存措施,减少环境温度对釉浆状态的干扰。将调配好的釉浆储存在阴凉通风处,或使用简易的隔热桶包裹储存容器,避免阳光直射导致局部过热。在喷涂前,务必对釉浆进行充分搅拌,确保上下层浓度一致,特别是对于含有多种矿物原料的釉料,静置分层会直接导致首喷与后续喷涂的成分差异。保持釉浆在喷涂过程中的温度稳定,是维持雾化均匀性的基础条件。
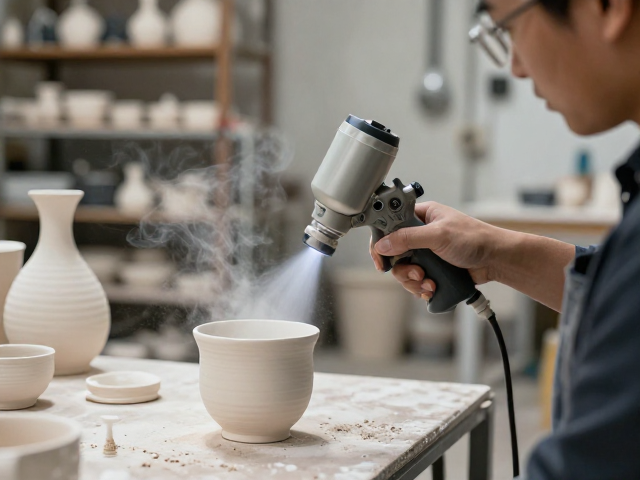
优化喷枪操作手法与环境气流
喷枪的角度、距离及移动速度直接影响釉层的均匀度,需根据釉浆特性调整参数。保持喷枪与工件表面垂直,距离控制在15-20厘米之间,移动速度要均匀且连贯,避免在某一点停留过久导致积釉。对于复杂曲面,应采用重叠喷涂法,每次喷涂覆盖前一次的三分之一宽度,确保无遗漏区域。同时,检查喷枪气帽与喷嘴是否磨损,堵塞或磨损会导致雾化颗粒变大,进而影响釉面平整度。
改善工坊内的局部气流环境,减少高温热风对喷涂过程的干扰。在喷涂区域设置简易挡风板或使用工业风扇进行定向排风,形成稳定的负压环境,加速釉面表面水分挥发,防止湿膜过厚导致流挂。避免在通风口直吹工件,以免气流紊乱造成釉料分布不均。通过控制环境风速和温度,为喷釉作业创造一个相对稳定的微气候,从而提升釉面的一致性。
规范干燥与烧成前的预处理
喷涂后的干燥过程是决定最终釉面质量的关键环节,需严格控制干燥速率。避免将湿坯直接暴露在高温阳光下或强风下快速干燥,这会导致表面结皮过快,内部水分无法排出,进而引起开裂或剥落。建议将喷釉后的工件置于阴凉通风处自然干燥,或使用除湿机降低环境湿度,确保坯体均匀脱水。对于大型工件,可采用分段干燥法,先干燥非装饰面,处理釉面区域,以减少应力集中。
烧成前的清洁与检查能有效消除因预处理不当导致的缺陷。在入窑前,仔细检查釉面是否有积釉、针孔或杂质,必要时用湿海绵轻轻擦拭去除表面浮尘或多余釉料。确保窑炉升温曲线合理,特别是在釉料熔融初期,保持适当的保温时间,使釉面充分流平,消除因干燥不均导致的微观缺陷。通过规范从干燥到烧成的每一个步骤,形成闭环的质量控制体系,从根本上解决高温下喷釉不均匀的问题。