
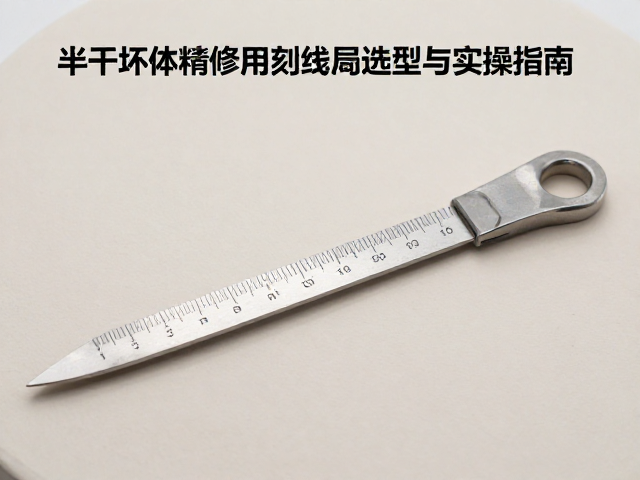
半干坯体表面精修的核心测量需求
半干坯体在陶瓷或粉末冶金加工流程中,水分含量通常控制在10%至15%之间,这一阶段的材料具备了一定的结构强度,但表面仍较为脆弱且易吸附粉尘。精修作业的核心在于去除成型过程中产生的毛刺、飞边以及修正尺寸公差,因此测量工具的选型必须兼顾接触灵敏度与对坯体表面的保护。传统的游标卡尺或千分尺因测力难以精确控制,极易在接触点造成压痕或导致坯体微裂纹,这在高精度要求的零部件生产中属于不可接受的缺陷。
针对这一痛点,非接触式或微力接触式测量设备成为主流选择。光学影像测量仪通过高倍率镜头捕捉坯体边缘特征,能够完全避免物理接触带来的形变风险,特别适用于复杂轮廓或薄壁结构的尺寸复核。对于需要获取内部厚度或深层缺陷的情况,超声波测厚仪配合专用耦合剂可提供稳定的数据支持,确保在不损伤坯体完整性的前提下,实现微米级的精度监控,从而为后续的精修切削提供可靠的基准数据。
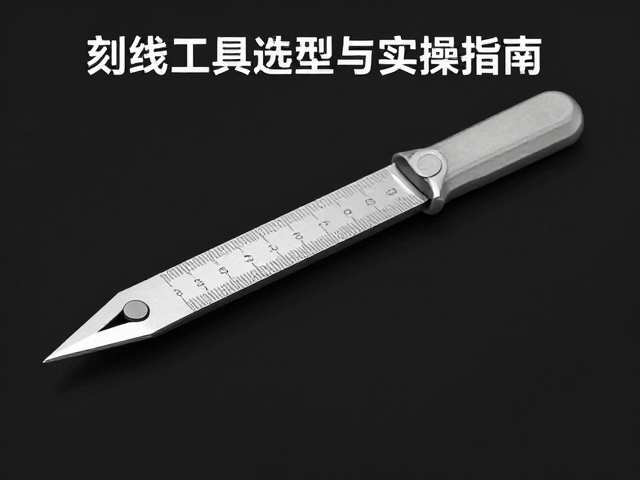
刻线工具的力学特性与选型逻辑
刻线工具在半干坯体精修中扮演着定位基准和去料引导的双重角色,其选型直接取决于坯体的硬度与韧性平衡。硬质合金刻针因其极高的耐磨性和刚性,常被用于需要高精度定位的场景,但其脆性较大,在操作不当时容易崩刃,导致刻痕宽度不均。相比之下,金刚石单晶刻针虽然成本较高,但能保持更长时间的刃口锋利度,产生的刻痕边缘整齐,有利于后续刀具严格遵循轨迹进行微量切削,减少因刻线偏差引发的废品率。
除了材料属性,刻线工具的几何结构也是关键考量因素。尖角刻针适用于需要清晰、尖锐定位点的场合,而圆头或锥形刻针则有助于分散局部应力,防止坯体在刻划瞬间因应力集中而产生隐性裂纹。在实际选型中,需根据坯体的含水率动态调整:含水率较高时,坯体塑性较好,可选用稍钝的刻针以减少切入阻力;随着干燥过程进行,坯体变脆,则应切换至锋利度更高的精密刻针,以确保刻痕线条的连贯性与深度的一致性,为精修工序提供精准的“路线图”。
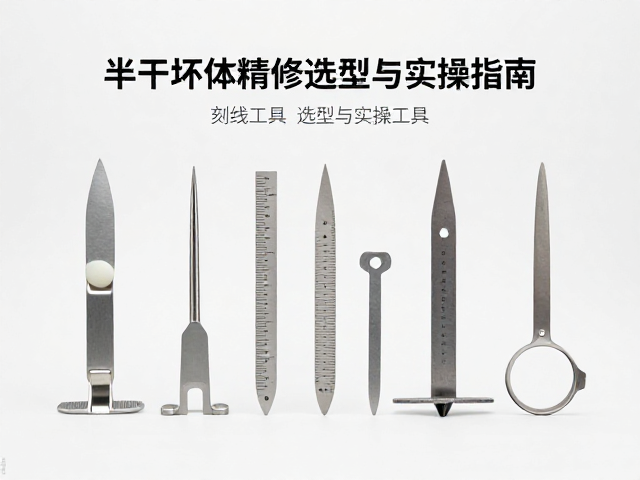
实操中的参数控制与表面处理
实操过程中,环境温湿度对测量与刻线效果具有显著影响。半干坯体对水分流失极为敏感,因此在测量与刻线作业区需保持相对湿度在50%-60%之间,以防止坯体表面因快速失水而产生微裂纹,进而干扰光学测量的边缘识别或导致刻线过程中材料剥落。操作人员在移动坯体时,应使用软质硅胶夹具或真空吸盘,严禁使用金属镊子直接夹持精修面,以免留下永久性压痕,这些细微的表面损伤会在精修后暴露为明显的瑕疵。
刻线深度的控制需依赖经验与标准化作业指导书的结合。一般建议刻痕深度控制在0.05mm至0.2mm之间,过浅无法在后续精修中提供足够的导向性,过深则可能削弱坯体结构强度或导致刀具在后续切削中发生偏斜。操作时,刻线工具应与坯体表面保持垂直,以恒定且缓慢的速度推进,避免忽快忽慢导致刻痕宽度波动。刻线完成后,需立即使用无尘布配合无水乙醇清理刻痕内的碎屑,确保精修刀具在沿刻线运动时不会因杂质干扰而产生跳动,从而保证最终成品的表面光洁度与尺寸精度。