
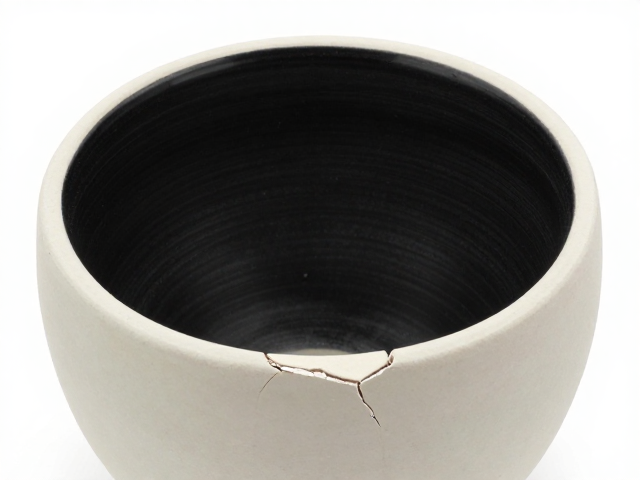
陶瓷黑心现象的成因解析与表面识别
陶瓷坯体出现黑心通常源于还原焰气氛控制不当或釉料中杂质元素含量过高。在高温烧制过程中,若窑炉内氧气供应不足,坯体内的碳素或硫化物无法完全氧化排出,残留于坯体内部形成黑色斑点或整体发灰。这种现象在素烧后尤为明显,表现为胎体颜色深沉且分布不均,严重时会影响成品的透光性与美观度。
识别黑心问题需结合目测与透光测试。将陶瓷置于强光源下观察,若发现胎体内部存在不规则的暗区或云雾状黑斑,即可初步判定为还原过度或原料不纯。此外,敲击坯体时,若声音沉闷而非清脆,往往暗示内部存在结构性缺陷或杂质聚集,这是判断坯体质量是否受污染的关键物理特征。
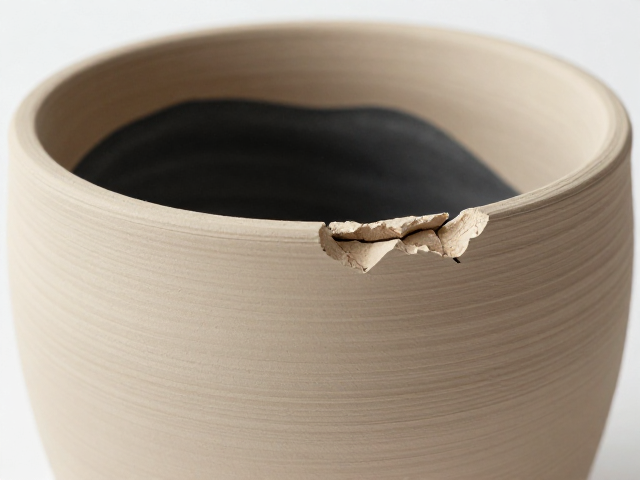
口沿塌陷的热力学机制与修复难点
口沿塌陷多发生于薄胎陶瓷或高温釉面制品中,主要受釉料熔融粘度与坯体支撑力失衡影响。当烧成温度超过釉料软化点,若釉层流动性过大而坯体尚未完全烧结定型,重力作用会导致边缘部位向下垂落,形成卷边或厚度不均的塌陷现象。此过程受冷却速率影响极大,急冷易加剧应力集中导致变形。
修复此类缺陷极具挑战性,因涉及三维形态的重建。常规打磨虽可改善触感,但难以恢复原始几何线条。对于轻微塌陷,可采用微晶玻璃填补后精细抛光,利用其高硬度与耐磨性模拟原始釉面。然而,若塌陷严重导致结构强度下降,强行加固可能引发新的应力裂纹,需评估整体完整性后再行处理。
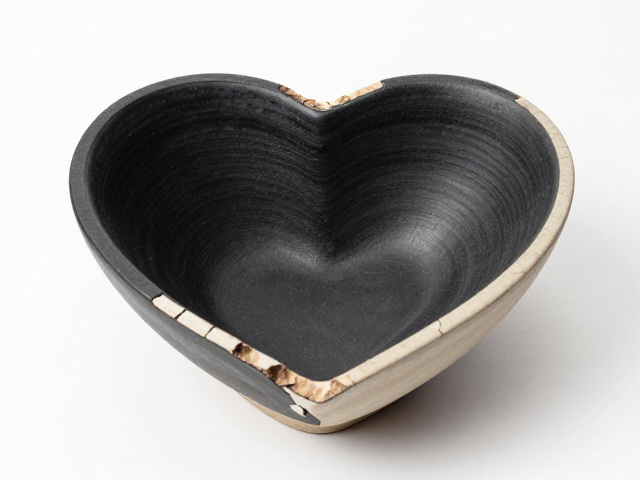
裂纹类型辨析与加固材料选择
陶瓷裂纹分为收缩纹、应力纹及机械损伤裂纹,其加固策略因成因而异。收缩纹多见于干燥不均或烧制过快,表现为细密网状;应力纹则由温差或外力冲击导致,线条较长且深。机械损伤多为使用不当造成,边缘锋利。不同裂纹需匹配不同渗透性与粘结力的加固剂,以确保长期稳定性。
环氧树脂类材料因其高渗透性和优异粘结强度,常用于结构性裂纹加固。操作时需先清洁裂口,注入低粘度环氧液,利用毛细作用填充微观缝隙,固化后形成高强度连接。对于装饰性裂纹如金缮,则选用大漆混合金粉或银粉,既修补裂缝又保留艺术美感。材料选择需严格遵循相容性原则,避免因膨胀系数差异导致二次开裂。
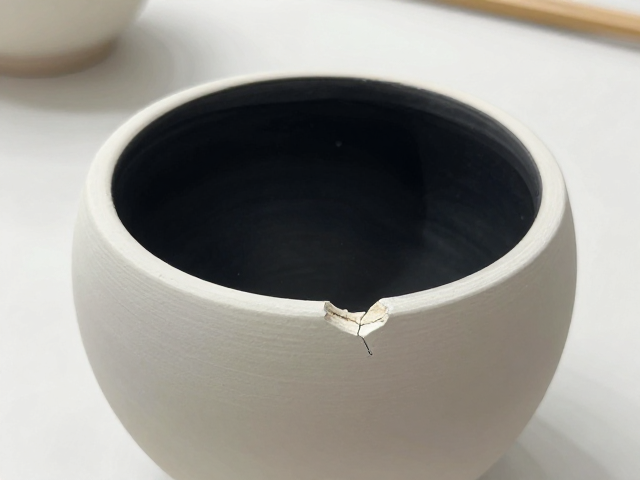
专业修复流程中的关键控制点
修复前需对陶瓷进行彻底清洁,去除油污与灰尘,确保加固材料与胎体充分接触。使用无水乙醇擦拭裂口区域,再用压缩空气吹净,防止杂质干扰粘结效果。对于多孔坯体,可适当加热降低液体粘度,促进加固剂深入内部,但需控制温度以防釉面受损。
固化过程需保持环境温湿度稳定,避免震动干扰。环氧树脂在常温下固化需24小时以上,期间不可移动或受力。固化后需进行边缘修整,使用细砂纸逐步打磨至平滑,再抛光恢复光泽。每一步骤均需细致记录,以便后续维护或进一步处理时参考,确保修复效果的可追溯性与持久性。