
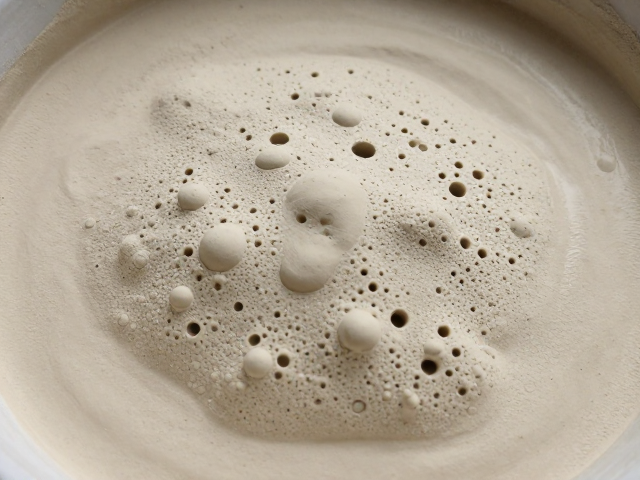
透气型特种粘土坯体起泡的核心成因解析
透气型特种粘土在烧制过程中出现起泡现象,通常源于坯体内部气体排出受阻与水分蒸发过快之间的物理矛盾。这类粘土因保留了较高的孔隙率以追求特定的透气性能,其颗粒级配往往较粗,导致坯体在干燥阶段若水分流失不均,会在内部形成应力集中。当坯体进入高温氧化阶段,残留的碳酸盐分解或有机质燃烧产生的气体无法及时通过致密的釉层或致密化后的坯体排出,从而在坯体内部或表面形成气泡缺陷。
此外,泥浆制备过程中的除铁与搅拌工艺也会间接影响坯体的致密度。若泥浆陈腐时间不足,水分分布不均,或者搅拌时卷入过多空气未有效脱泡,这些微小气孔在升温过程中受热膨胀,若此时粘土尚未达到足够的粘度来封闭气孔,气泡便会固定在坯体中。对于追求透气效果的特种粘土,其烧结温度区间通常较窄,若烧成曲线中的升温速率设置不当,特别是在300℃至600℃这一水分和结晶水排出阶段,过快的升温会直接导致坯体内部压力骤增,引发爆釉或表面针孔。
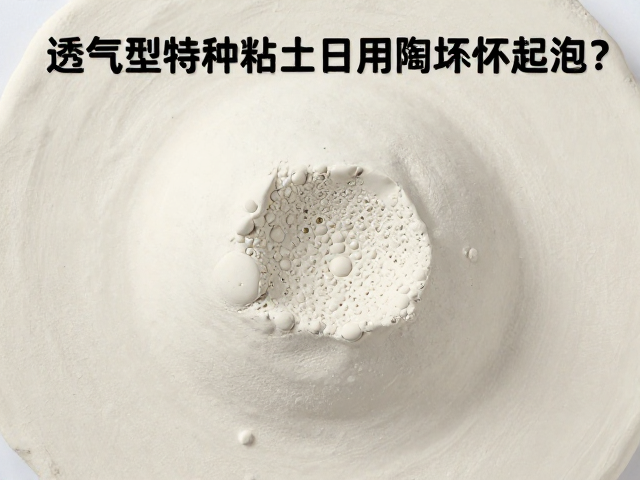
优化配方设计与颗粒级配策略
解决起泡问题,首要步骤在于调整粘土原料的颗粒级配,构建合理的骨架结构。在实际生产中,可通过添加适量的高岭土或熟料来细化基料,降低粗颗粒粘土的比例,从而减少坯体内部的连通大孔。例如,将粗颗粒粘土占比控制在30%-40%之间,并配合20%-30%的细粉料,能够显著提升坯体的堆积密度。这种“粗配骨架、细配填充”的级配模式,既保留了透气型粘土所需的微孔结构,又为气体排出提供了更顺畅的通道,避免了因局部致密导致的气体滞留。
配方中的助熔剂种类与添加量也需经过严密的实验验证。过多的长石或石灰石会降低坯体的高温粘度,虽然有利于致密化,但可能加速气泡的封闭,若气泡未完全排出,便会形成永久性缺陷。建议通过实验确定最佳助熔剂比例,通常在保证烧成温度范围内,适当提高氧化镁或滑石等高温粘度较大的矿物含量,有助于在高温阶段保持坯体表面的稳定性,延长气泡排出的时间窗口。同时,严格控制配方中的有机质及碳含量,确保原料经过充分煅烧或提纯,从源头减少高温分解气体的产生。
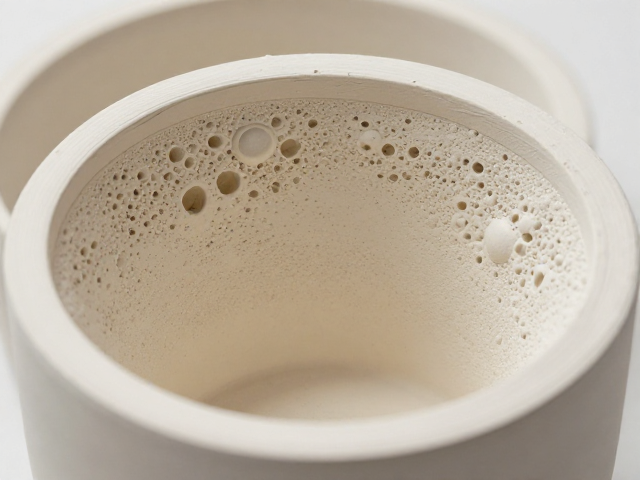
精准控制干燥与烧成工艺曲线
干燥工艺是决定坯体最终质量的关键环节,必须实施阶梯式干燥以平衡内外水分梯度。对于透气型特种粘土,建议采用分段干燥法:在初始阶段保持较高湿度(如60%-70%)和较低风速,使坯体表面缓慢失水,防止表面结皮;中期逐步降低湿度至40%-50%,加快内部水分向表面迁移;后期则在低湿环境下完成最终干燥,确保坯体含水率均匀且低于规定值(通常低于0.5%)。这种工艺能有效消除因干燥不均导致的内部应力,减少坯体在升温初期的开裂和起泡风险。
烧成曲线的优化需重点关注升温速率与保温时间的匹配。在200℃至600℃区间,应设置较慢的升温速率(如50-80℃/小时),确保结合水及结晶水充分排出,避免气体急剧膨胀。进入高温阶段后,可根据粘土特性适当加快升温,但在1000℃左右的关键烧结期,建议设置短暂的保温平台,让坯体内部的气体有足够时间通过微孔排出。同时,窑炉内的气氛控制至关重要,弱氧化气氛有助于有机质的完全燃烧,减少还原性气体对坯体结构的破坏,从而显著降低起泡缺陷的发生率。