
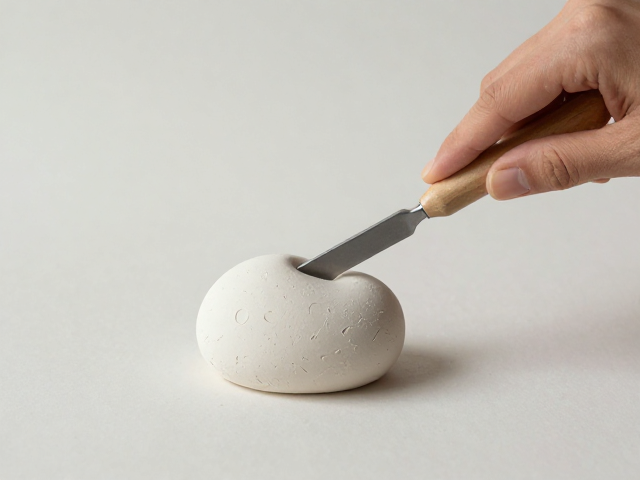
修坯刀的基础握持与发力逻辑
修坯刀作为陶瓷成型后处理的核心工具,其形态多样,常见的有平口、圆口、三角口等,不同刀口形态对应着不同的排泥与切削需求。工匠在握持刀具时,通常采用类似握笔的指法或更稳固的握拳式,关键在于拇指与食指形成的支点要能精准感知刀尖与泥坯表面的接触反馈。这种触觉反馈是控制切削深度的第一道防线,尤其是在处理薄胎或脆弱部位时,指尖的微调比手臂的大幅度运动更为有效。
发力方式决定了泥面的最终质感,传统的修坯动作讲究“顺纹”与“借力”。刀尖切入泥层时,并非依靠垂直向下的压力,而是通过手腕带动刀身,利用刀背与泥面的夹角形成剪切力。这种横向或斜向的切削动作能减少泥料对刀具的粘附,使排出的泥片更加连贯。初学者常因用力过猛导致刀痕深重或泥坯塌陷,因此练习时需保持手腕松弛,让力量顺着刀杆传导至刀刃,形成一种连贯且均匀的切削节奏。
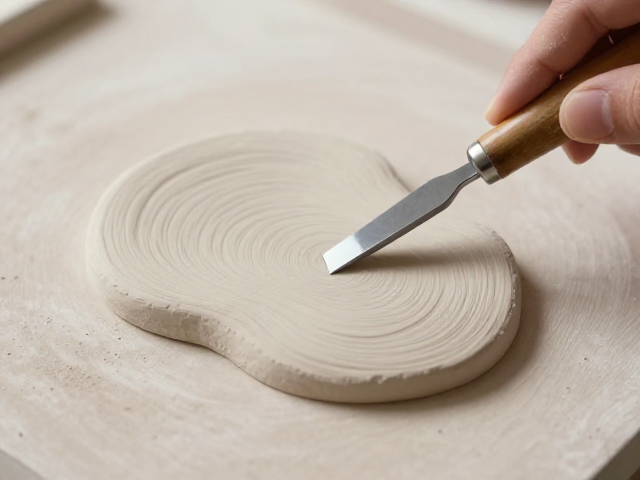
平面切削与曲面过渡的处理技巧
面对桌面小品的平面区域,修坯的核心在于消除接痕与保持绝对平整。使用平口刀时,刀面需紧贴泥坯表面,以极小的角度向前推刮。这一过程需要极高的稳定性,通常从器物中心向边缘单向推进,避免来回摩擦造成波浪纹。对于大面积平面,可采用“梳齿法”,即通过刀齿间隔排泥,观察泥层厚度是否均匀,再进行精细修整。这种去粗取精的过程,是确保器物视觉整洁度的基础。
曲面过渡区域则是对修坯刀技法控制力的终极考验。从平面到曲面,或从曲面到平面,刀口的角度需随泥坯曲率动态变化。圆口刀在此场景下尤为适用,通过滚动刀身,像圆珠笔划过纸面一样,将原本生硬的棱角转化为柔和的弧线。操作时需注意刀尖不可完全嵌入泥中,以免形成死角或积泥。每一次下刀的深浅需相互衔接,前一刀的终点应与后一刀的起点自然融合,通过多次薄层切削,逐步逼近设计的曲面形态,避免一次性去除过多泥料导致结构失衡。
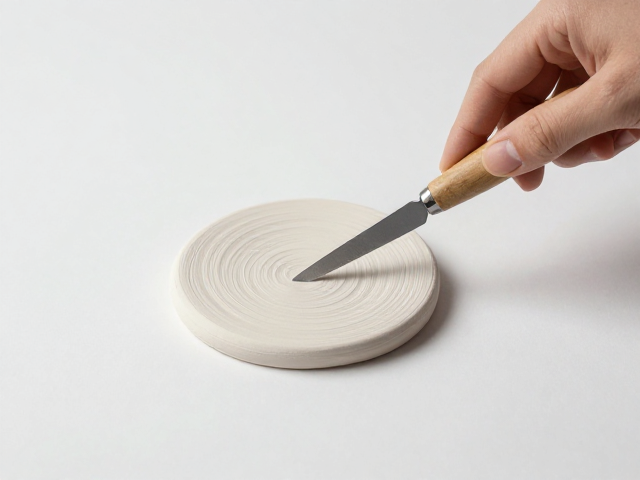
肌理实验中的刀法变体与应用
肌理表现是桌面小品雕塑艺术语言的重要组成部分,修坯刀在此环节不再仅仅是平整工具,而是转化为雕刻与塑造的笔触。利用三角口刀的尖角,可以在泥面刻划出细密、刚劲的线条,模拟织物纹理或金属拉丝感。操作时需保持刀尖垂直或微倾,以稳定的速度匀速划过,线条的深浅可通过手腕压力的变化进行微调。这种线性肌理能赋予静态雕塑强烈的动感和视觉引导性。
除了线性刻画,刀背与刀腹的按压也能形成独特的面状肌理。在泥坯半干状态下,使用刀腹轻轻按压或拍打,可留下不规则的斑驳痕迹,模拟石材风化或自然侵蚀的效果。若需表现粗糙质感,可使用带有齿状边缘的修坯刀,以锯齿状轨迹刮擦泥面,形成凹凸起伏的颗粒感。不同刀具的组合使用,如平刀打底、圆刀修饰、三角刀点睛,能创造出丰富且层次分明的表面语言,使桌面小品在光影下呈现出细腻而富有变化的视觉效果。
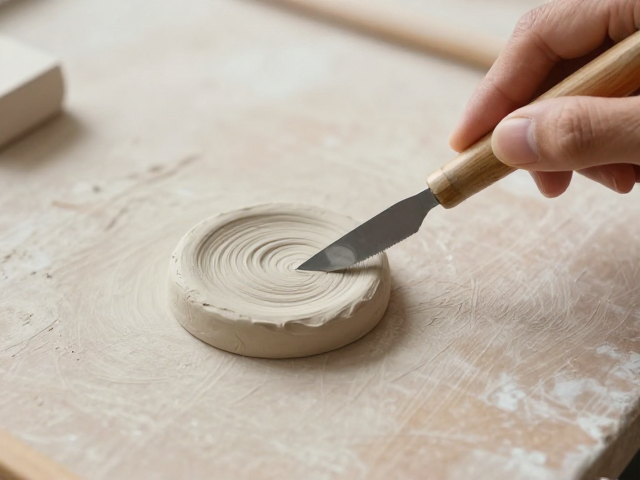
泥料状态与刀具互动的从属关系
修坯的效果极大程度上取决于泥料的含水率与干燥阶段。刚完成修坯工序的泥坯处于皮革硬度阶段,此时泥料具有一定的可塑性且具备足够的强度,是进行精细修坯的最佳时机。若泥料过湿,刀具容易带泥,导致表面毛糙且难以成型具体形态;若泥料过干,则极易崩裂,刀具阻力过大,难以进行平滑切削。因此,工匠需根据环境温湿度,实时调整修坯的时机,或在修坯前对泥坯表面进行适当的喷水润湿,以平衡切削速度与表面质量。
刀具的材质与保养状况直接影响肌理的细腻程度。传统修坯刀多由高碳钢或不锈钢制成,高碳钢硬度高但易锈,需定期打磨保持刃口锋利;不锈钢刀具耐腐蚀,但刃口保持性相对较弱。刃口的钝化会导致切削阻力增加,迫使工匠加大施力,从而破坏泥面的平整度或导致肌理生硬。因此,在肌理实验过程中,需定期检查刀具刃口,及时去除粘附的干泥,保持刀具清洁与锋利,以确保每一次刀触都能精准传达设计意图,获得纯净且可控的表面效果。