
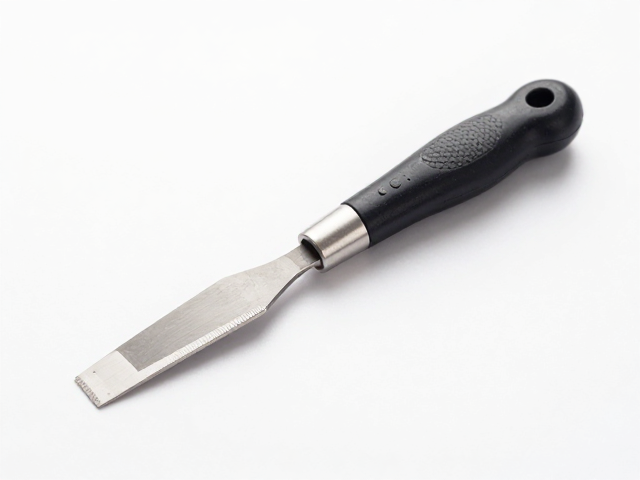
修坯刀具的材质与刃口特性解析
修坯环节对刀具的硬度与韧性有着严苛要求,高碳钢与合金钢是常见的基材选择。高碳钢刀具经过热处理后能保持极佳的锋利度,适合处理质地较硬的坯体,其刃口微观结构在长期使用中不易崩缺,能维持稳定的切削效率。相比之下,合金钢或特种钢材在耐磨性上表现更优,特别是在面对含有石英颗粒较高的泥料时,刃口磨损速度较慢,减少了频繁打磨刀片的频率,从而保证了修坯过程的连贯性。
刃口的几何形状直接决定了切削时的受力情况与坯体表面的光洁度。平口刀适用于大面积的平面修整,能够快速去除多余泥料;圆弧刀则常用于坯体内壁或曲线部位的打磨,其弧度设计能减少刀具与坯体的接触面积,降低摩擦阻力,避免坯体因受力不均而产生裂纹。刃口的开角角度也需根据泥料干湿程度进行调整,干修时通常采用较小开角以追求极致锋利,湿修时则可适当增大开角以增强刀具强度,防止刃口卷边。
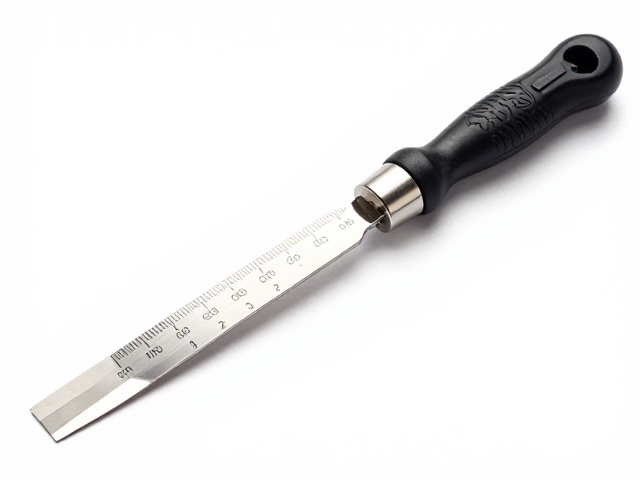
厚度测量仪在修坯中的精准应用
修坯过程中的厚度控制是防止坯体变形或开裂的关键,厚度测量仪通过非接触或微接触式探测原理,实时反馈坯体各部位的尺寸数据。传统经验判断难以应对高精度瓷器或异形器皿的制作需求,而测量仪能提供毫米级甚至微米级的精度,帮助工匠识别坯体厚薄不均的区域。这种数据化的监控手段使得修坯不再是单纯的体力劳动,而是转化为可量化、可修正的技术流程,有效提升了成品率。
在实际操作中,测量仪的使用需要结合坯体的物理特性。由于泥料具有吸水性,表面水分会影响测量结果的准确性,因此需在坯体半干或定稿后进行测量。工匠通过读取仪器数值,针对性地调整修坯刀的切入深度,特别是在壶嘴、把手等连接部位,需确保厚度过渡自然且均匀。这种精细化操作避免了因局部过薄导致的烧制塌陷,也防止了因过厚造成的受热不均,为后续施釉和烧成奠定坚实基础。
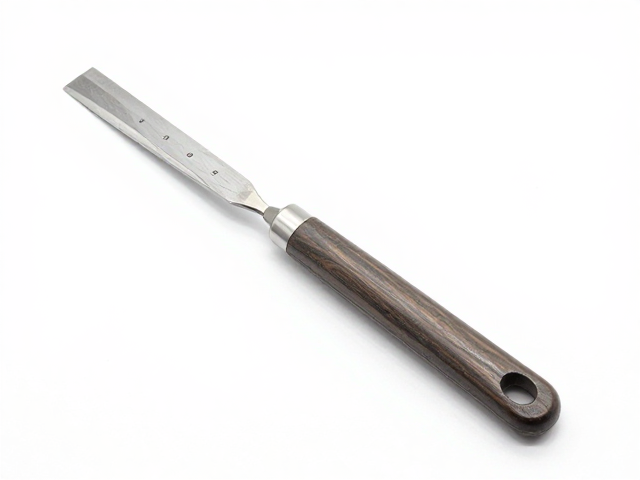
细化转折线的视觉与触觉技巧
转折线是器物形态转换的核心区域,其流畅度直接影响整体美感。视觉判断需要工匠具备严密的空间构建能力,通过观察光线在坯体表面的反射变化,识别线条的扭曲或断裂。在修坯过程中,目光应聚焦于线条的连续性,而非单一部位的形态,通过整体轮廓的比对,发现细微的偏差并及时修正。这种视觉训练需要长期积累,使眼睛能敏锐捕捉到毫米级别的形态差异。
触觉反馈在转折线细化中扮演着不可替代的角色。手指轻触坯体表面,能感知刀刃划过时的阻力变化,从而判断线条是否平滑。修坯时,手腕需保持灵活,通过指尖感受刀具与坯体的接触状态,及时调整用力方向。对于细微的转折处,可采用“点修”手法,即用刀尖轻轻点触,逐步修整出台阶或弧度,避免一次性大面积切削导致线条生硬。触觉与视觉的结合,使得转折线既符合力学结构,又具备艺术张力。