
通风排烟对结晶釉面光泽度的关键影响
结晶釉在烧制过程中,釉料内部的金属氧化物(如氧化锌、氧化钛等)需要经历分解、挥发及重新结晶的过程,这一过程会释放出游离氧、二氧化碳以及水汽。若窑炉内的通风排烟系统效率不足,废气无法及时排出,窑内气氛将逐渐变得浑浊,氧气含量下降,导致还原气氛增强。这种环境变化会干扰金属氧化物的正常氧化反应,使得结晶形态变得模糊、暗淡,甚至出现黑斑或釉面起泡现象。合理的排烟设计能维持窑内微弱的氧化气氛,确保釉面获得明亮、通透的视觉效果。
现代电窑或燃气窑通常配备可调节的排气管道与抽风系统,操作者需根据釉料的特性调整排风频率。在升温初期至釉料熔融前,应保持适度通风以排出坯体中的有机物和水分;当温度升至1000℃以上,釉层开始软化并进入结晶孕育期时,需适当减小排风量,保持窑内气氛稳定,避免气流过快带走热量造成温度波动。对于大型窑炉,建议安装氧含量检测仪,实时监控窑内氧气比例,将其控制在5%-8%之间,以平衡氧化与还原需求,这是获得清晰结晶花纹的基础环境条件。
升温速率对结晶核形成的决定性作用
结晶釉的美学核心在于其独特的晶体结构,而晶体的大小、形状及分布密度直接受升温速率控制。在低温阶段(室温至600℃),坯体及釉料中的物理水及结晶水排出,此阶段升温速度可稍快,通常维持在每小时80-100℃,以节省能源并防止坯体开裂。然而,当温度进入700℃至1000℃区间,釉料开始熔融,金属氧化物开始溶解于釉熔体中,此阶段的升温速率必须极为平缓,建议控制在每小时30-50℃。缓慢升温有助于金属离子在釉层中均匀扩散,为后续晶体生长提供均匀的物质基础,避免因升温过快导致局部浓度过高而产生粗大且不规则的晶体。
进入高温烧成阶段(1050℃-1250℃,具体视釉料配方而定),温度控制需更加精准。许多结晶釉需要在高温下保持一段时间进行“等温保温”,以促进晶体充分生长。若升温至最高温的速度过快,釉层表面可能迅速结壳,阻碍内部气体排出,导致釉面凹陷或晶体发育不全。实际操作中,当温度达到预定峰值时,应完全停止升温,转入保温阶段。保温时间通常根据窑炉功率和装载量而定,一般在10-30分钟之间,期间需密切观察测温锥或红外测温仪读数,确保温度波动不超过±5℃,以维持晶体生长的稳定性。
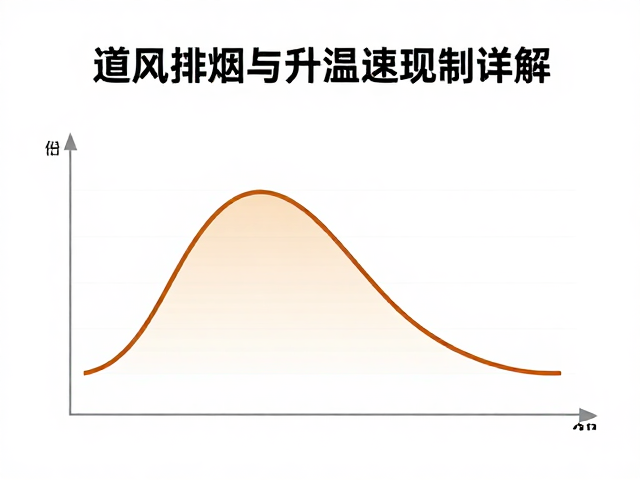
降温曲线对晶体定型与色泽呈现的调控
降温阶段是结晶釉从液态向固态转变的关键期,冷却速率直接影响晶体的最终形态和釉面光泽。快速冷却(急冷)会使釉层迅速固化,抑制晶体继续生长,从而形成细小、密集的晶体,釉面通常呈现细腻光滑的质感,但结晶的立体感可能较弱。相反,缓慢冷却(缓冷)则允许晶体在较长时间内继续生长,形成较大、清晰的片状或针状晶体,增强釉面的层次感和立体效果,但若冷却过慢,晶体可能过度生长导致釉面粗糙或剥落。因此,操作者需根据 desired 的艺术效果,精确计算降温斜率。
在实际操作中,从最高温降至1000℃左右时,建议采用自然冷却或微控冷却,速率控制在每小时50-80℃,以利于晶体骨架的稳固。当温度降至900℃以下,釉层已完全固化,晶体形态基本定型,此时可适当加快冷却速度,直至窑内温度降至200℃以下,方可开启窑门或启动强排风扇进行快速冷却。这一过程需特别注意温差应力,过快的冷却可能导致釉面开裂或坯釉结合力下降。对于高难度的结晶釉,可采用分段降温策略,在不同温度区间设置不同的冷却速率,以平衡晶体大小与釉面完整性,确保最终成品兼具视觉冲击力与物理强度。