
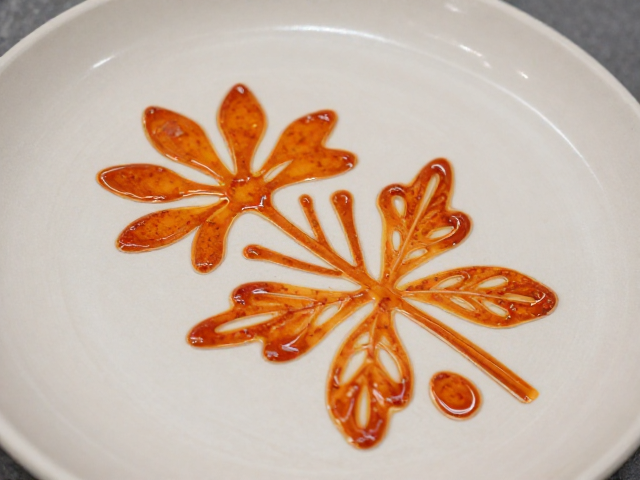
高温贴花工艺的核心原理与材料特性
高温贴花是将预印刷的图案转移至陶瓷坯体表面的装饰技术,其核心在于特殊陶瓷油墨与高温釉料的化学结合。这种技法不同于低温贴花,它要求图案中的颜料成分能耐受1200℃至1400℃的窑炉烧成温度。在烧制过程中,釉料熔化形成玻璃相,将图案中的金属氧化物颗粒牢固地嵌入其中,从而产生持久且耐酸碱的视觉效果。
材料的选择直接决定了成品的质感与色彩表现。传统的高温贴花纸通常由水溶纸基、离型剂、陶瓷色料和粘合剂组成。陶瓷色料多由钴、铁、铜、锰等金属氧化物制成,不同元素在高温下会呈现出血、黄、绿、蓝等稳定色泽。现代工艺中,为了应对更复杂的渐变效果,部分高端产品引入了纳米级陶瓷颜料,使得色彩过渡更加细腻,且能更好地抵抗高温下的挥发与变色。
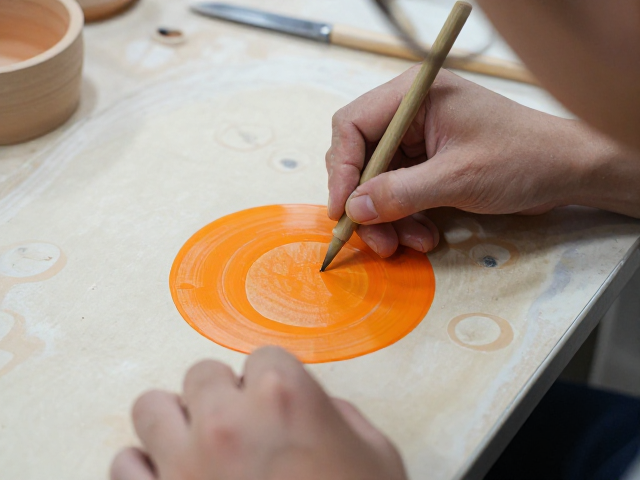
从转印到烧成的标准操作流程
贴花前的坯体处理是确保图案平整无气泡的关键步骤。素烧后的坯体需保持干燥且表面无浮尘,若坯体过干易吸收贴花纸背胶中的水分导致图案变形,因此通常需在坯体表面均匀喷洒少量清水或使用湿布擦拭,使其达到适宜的湿度状态。操作时,将贴花纸浸泡在水中约30秒至1分钟,待纸张完全湿润后,轻轻滑入坯体指定位置,再用软布或专用刮板轻轻推平,挤出多余水分,确保图案与坯体紧密贴合。
烧成阶段的热工制度控制影响着最终色彩的发色效果。窑炉升温需遵循严格的曲线,初期低温阶段(300℃-600℃)主要用于排除坯体和贴花纸中的有机挥发物,防止图案起泡或开裂。随后进入高温烧成期,当温度达到800℃以上时,釉料开始软化并包裹色料,此时需保持恒温或缓慢升温,使色料充分熔融并与釉层结合。冷却阶段同样重要,快速冷却可能导致釉面应力不均,通常采用自然冷却或控制降温速率,以保障贴花图案的附着力和光泽度。
常见问题分析与技术规避策略
贴花后出现气泡或针孔是较为常见的缺陷,主要原因多源于坯体湿度不均或烧成排气不充分。若坯体局部过湿,水分在高温下急剧蒸发形成气泡,将图案顶破;若排气阶段升温过快,贴花纸中的有机残留物未能及时挥发,也会在釉面留下黑色斑点。解决此类问题需精确控制坯体含水率,并优化窑炉升温曲线,特别是在600℃至900℃区间设置足够的保温时间,确保挥发物完全排出。
图案边缘模糊或色彩失真通常与贴花纸质量及施釉工艺有关。低质量的贴花纸离型剂脱落不完全,会导致图案边缘出现锯齿状白边;而施釉过厚或釉料流动性过大,可能在高温下掩盖图案细节。此外,色料与釉料的匹配性也至关重要,某些色料在酸性釉中发色稳定,而在碱性釉中可能出现晕染。因此,需根据釉料配方选择合适的色料体系,并通过小样测试确定最佳的烧成温度,以实现图案清晰、色彩饱满的效果。