
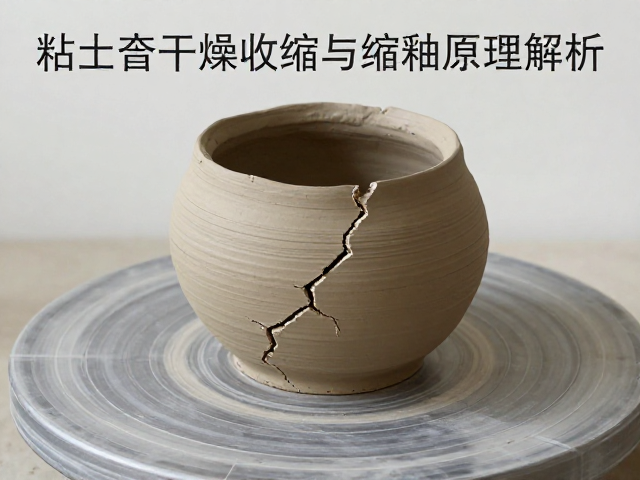
粘土干燥收缩的物理机制与开裂控制
干燥收缩是陶艺制作中不可逆的物理过程,主要源于颗粒间水分蒸发导致的体积减小。当粘土坯体在干燥阶段失去自由水时,颗粒间的距离缩短,若收缩不均或速度过快,内部应力超过坯体强度,便会形成裂纹。不同矿源的粘土其收缩率差异显著,高岭土收缩率通常在5%-8%,而球土或膨润土含量较高的泥料收缩率可超过10%。实际操作中,需通过控制环境湿度和通风条件,减缓表面水分蒸发速度,使坯体内外干燥速率趋于一致,从而避免因应力集中导致的结构性开裂。
应对干燥收缩的核心策略在于延缓干燥过程并优化坯体结构。将成型后的器物置于湿度较高且无直吹风的环境中静置,或使用塑料薄膜覆盖非关键部位,能有效延长干燥时间。对于大件或厚壁器物,可采用分段干燥法,先对薄壁处进行局部遮盖,待厚壁部分水分适度蒸发后再逐步移除覆盖物。此外,泥料中掺入熟料(煅烧后粉碎的粘土)或石英砂,能显著降低干燥收缩率,提升坯体骨架支撑力,这是传统工艺中应对高收缩泥料的常用且有效手段。
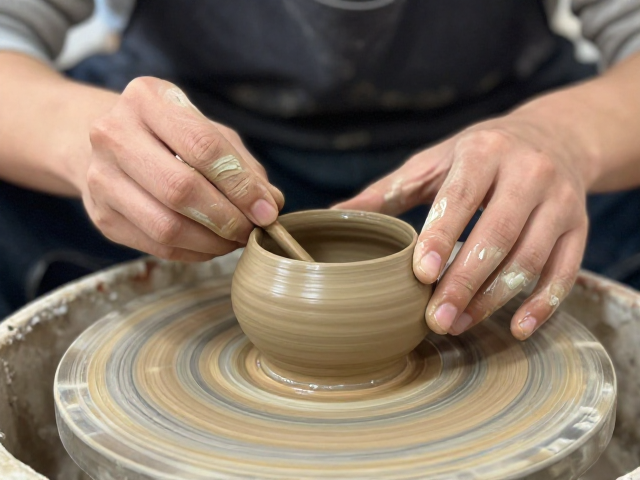
缩釉现象的成因分析与工艺干预
缩釉是指釉料在烧成过程中未能完全覆盖坯体表面,形成露胎点的缺陷,其本质是釉料与坯体表面的附着力不足或釉层流动性异常。导致缩釉的主要原因包括坯体表面过于光滑、存在油污或脱模剂残留,以及釉料配方中熔融温度与烧成曲线不匹配。若坯体在打磨后残留抛光粉,或窑具上的氧化铝涂层脱落污染坯面,釉料无法有效润湿表面,便会发生收缩聚集。此外,釉料中氧化锌或氧化钛含量过高,可能导致釉面张力增大,进而引发缩釉。
解决缩釉问题需从坯釉结合面处理及釉料调整两方面入手。烧前彻底清洁坯体表面,使用细砂纸轻磨粗糙面以增加机械咬合力,并确保无油脂、指纹或脱模剂残留。对于已出现的缩釉,可尝试在釉料中适量添加少量滑石或镁质原料,降低釉面张力,改善流动性。若因烧成温度过高导致釉层过度熔融而缩离,则需适当降低烧成温度或缩短高温保温时间。精准记录每次烧成的升温曲线与冷却速率,对比不同泥釉组合的烧成效果,是稳定釉面质量的关键。
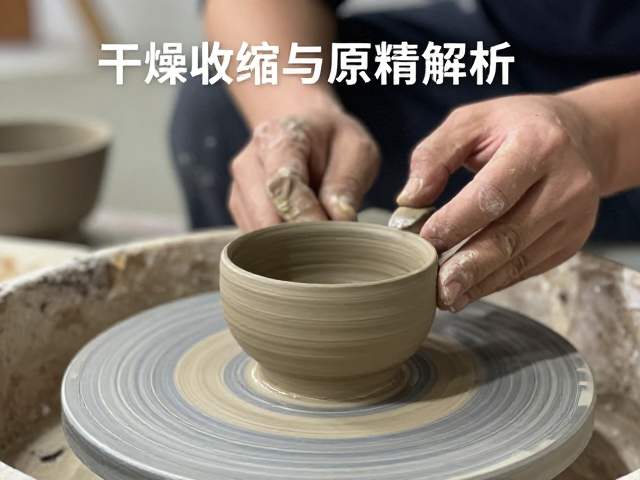
干燥与烧成过程中的应力管理
坯体在从成型到烧成的全过程中,始终受到物理与化学变化的影响,应力管理贯穿始终。干燥过程中,水分梯度导致的应力若未释放,会在烧成初期转化为热应力。当窑温升至100℃-150℃时,结合水开始排出,若升温过快,水汽无法及时逸出,会在坯体内部形成高压,导致崩裂。因此,低温阶段的升温速率必须缓慢,确保水分均匀排出,避免应力集中。
烧成过程中的相变也会改变坯体体积,如石英在573℃时的晶型转变伴随体积膨胀,若坯体结构疏松或升温过快,极易在此节点产生裂纹。通过预烧(素烧)可降低坯体孔隙率,提高强度,减少烧成过程中的应力破坏。素烧温度通常控制在800℃-900℃,使坯体具备足够的机械强度以应对后续施釉和釉烧。此外,窑炉内的温差分布不均也会导致器物不同部位受热不一致,引发翘曲或变形,需通过合理码坯和优化窑炉风道设计,确保热场均匀。
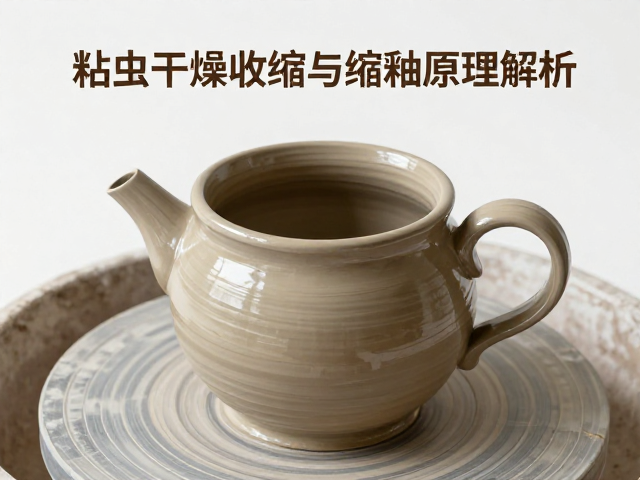
泥釉匹配与烧成曲线优化
泥料与釉料的化学组成和物理性能必须相互匹配,否则极易引发开裂、剥落或缩釉等缺陷。釉料的膨胀系数应略低于坯体,以在冷却过程中对坯体产生适度的压应力,增强釉层结合力。若釉料膨胀系数过大,冷却时釉层收缩多于坯体,会产生拉应力,导致釉面开裂或剥落。反之,若釉料膨胀系数过小,釉层受压应力过大,也可能导致釉层崩落。因此,精确测定泥釉膨胀系数,并据此调整配方,是确保成品质量的基础。
烧成曲线的优化需综合考虑泥釉的热行为特征。升温阶段应设置多个保温节点,促进气体排出和相变完成;高温阶段需确保釉料充分熔融,形成光滑致密的釉面;冷却阶段则需控制降温速率,避免急冷导致的热震损伤。对于含铁量较高的泥料,还原气氛烧成可呈现特定色泽,但需严格控制碳势,防止烟熏或釉面浑浊。通过系统记录不同烧成参数下的成品状态,建立数据档案,逐步摸索出台面稳定、釉色均匀的最佳烧成曲线。