
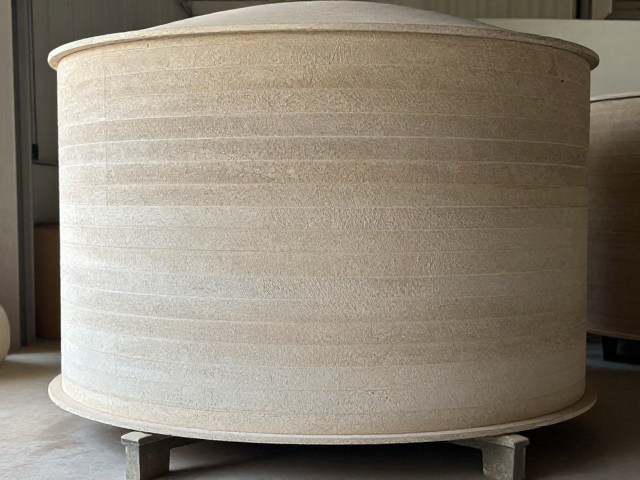
热风循环干燥的核心逻辑与重量恒定的意义
在陶瓷或耐火材料的工业化生产流程中,热风循环干燥技术扮演着去除坯体游离水和结合水的关键角色。这一过程并非简单的水分蒸发,而是热力学传递与材料微观结构演变的综合体现。当干燥进入中后期,坯体内部的水分迁移速率与表面蒸发速率趋于平衡,此时监测到的重量数据会出现明显的停滞现象。重量基本稳定并非意味着干燥彻底完成,而是表明坯体内部的大孔道水分已大部分排出,剩余的水分更多以吸附状态存在于微孔结构中,或者坯体已达到与环境湿度平衡的状态。这一阶段的重量数据是判断干燥曲线是否合理、热风风速与温度设定是否匹配的重要物理指标。
若忽视重量稳定的这一过程特征,强行提高热风温度或加快循环速度,极易导致坯体内外干燥速率失衡。外部表面迅速失水硬化形成硬壳,而内部水分受热膨胀产生巨大蒸汽压,这种压力差若无法通过坯体孔隙缓慢释放,便会直接导致结构性破坏。因此,将重量基本稳定作为干燥过程的一个重要的节点信号,能够帮助技术人员准确把握后续工序的介入时机。只有当重量波动范围控制在极小的误差区间内,才能确认坯体已具备承受后续搬运和装窑机械应力的基础条件,为减少废品率提供数据支撑。
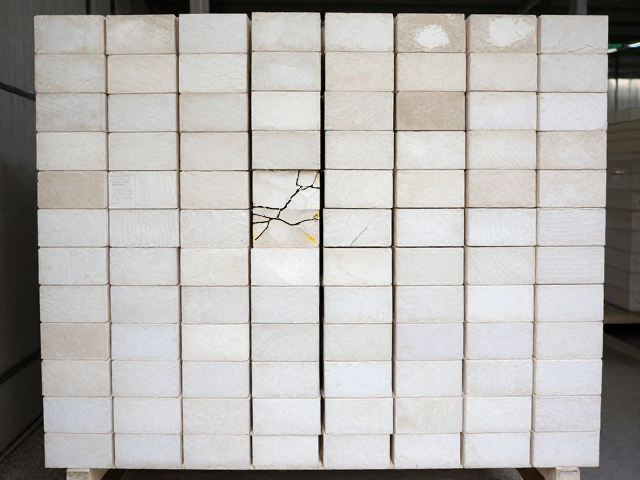
装窑前裂纹检测的标准流程与隐患排查
装窑前的裂纹检查是成品质量控制中不可逾越的红线,任何细微的表面缺陷在经历高温烧成后都可能被放大为严重的结构性断裂。检查工作需严格遵循标准化作业程序,操作人员需在光线充足且无视觉干扰的环境下,对坯体表面进行全方位扫描。重点排查部位通常集中在坯体受力集中的棱角、孔洞边缘以及厚度变化剧烈的过渡区域。这些位置在干燥过程中因应力集中,最容易产生微裂纹。使用高倍放大镜或专用检测仪器对疑似部位进行复核,能够有效识别肉眼难以察觉的发丝状裂纹,确保只有状态合格的坯体进入窑炉。
除了肉眼观察,部分高精度生产线引入了自动化视觉检测系统,通过高分辨率相机捕捉坯体表面的细微形变和色差异常。这种技术手段能够客观记录裂纹的形态、长度和分布密度,为后续工艺调整提供大数据支持。然而,无论技术手段如何升级,人工复检依然是不可或缺的一环。经验丰富的质检人员能够通过触摸感知坯体表面的细微起伏,结合视觉判断,对复杂形态的坯体进行综合评估。只有当所有检查项目均符合出厂标准,且无任何隐性裂纹隐患时,方可执行装窑指令,从源头阻断因前期缺陷导致的废品产生。
裂纹成因分析与工艺参数的精准调控
裂纹的产生往往源于干燥工艺参数与坯体物理特性的不匹配。在热风循环干燥过程中,如果热风温度设置过高,而风速过低,会导致坯体表面水分蒸发过快,形成局部干燥收缩应力。当这种应力超过坯体在未烧成状态下的抗拉强度时,裂纹便应运而生。此外,坯体在成型阶段留下的内应力若未在预干燥阶段充分释放,也会在后续高温干燥中爆发。因此,精确调控热风温度梯度、循环风速以及环境湿度,是预防裂纹产生的根本途径。通过实时监测坯体表面与内部温差,动态调整干燥曲线,可以有效平衡干燥速率,降低内应力积累。
除了工艺参数的优化,坯体原料配方的稳定性也是影响裂纹形成的关键因素。不同批次原料中水分含量、颗粒级配以及有机添加剂比例的波动,会直接影响坯体的干燥敏感性。若原料波动较大,干燥工艺参数需相应进行微调,以适应材料特性的变化。建立严密的原料入厂检验机制和干燥过程的数据追溯体系,能够帮助技术人员快速定位裂纹产生的根本原因。通过对裂纹形态的分析,结合干燥过程中的温湿度数据曲线,可以精准修正干燥策略,确保每一批次产品的干燥质量处于受控状态,从而最大限度地降低废品率。