
素烧半成品的环境控制与存放基础
素烧后的坯体表面虽然经过初步高温固化,但内部孔隙依然丰富,吸湿性较强,若存放环境湿度失控,极易因水分过度吸附导致结构疏松或后续施釉时出现开裂、剥落等缺陷。理想的存放空间应保持相对湿度在45%至60%之间,温度维持在15℃至25℃的常温区间,避免阳光直射导致坯体局部温度过高引发应力不均。地面需铺设防潮垫层,如橡胶垫或经过防水处理的木板,以隔绝来自地面的湿气渗透,确保存放区域的空气流通,防止闷热潮湿环境成为霉菌滋生的温床。
在存放过程中,坯体之间需保留适当的间隙,避免紧密堆叠造成接触面应力集中或难以分离。对于大件或造型复杂的素烧件,建议采用专用支架或泡沫隔层进行支撑,确保受力点均匀。存放架应具备稳固性,定期检查支架是否有变形或松动,防止因震动或意外碰撞导致坯体断裂。同时,存放区域应远离水源、窗户边缘等易受外界湿度变化影响的位置,减少因天气突变或人为操作带来的环境干扰。
加工工序标识系统的规范建立
清晰且持久的工序标识是管理素烧半成品流转的关键,标识内容需包含坯体编号、素烧批次、当前所处工序节点、检验状态及预计加工时间。建议使用耐温、耐湿的标签纸配合专用油墨打印,避免使用普通纸签或铅笔手写,以防在后续搬运或储存中因摩擦、受潮导致信息模糊或脱落。标签张贴位置应统一规定在坯体非展示面或隐蔽部位,既不影响成品外观,又便于操作人员快速识别,避免误加工或混淆不同批次的产品。
标识信息的更新需与生产进度同步,每完成一道工序,操作人员应及时在系统中更新状态,并在实物标签上进行相应标记或更换。例如,素烧完成后标记为“素烧合格”,进入打磨工序后标记为“待打磨”,施釉前标记为“施釉前检验合格”。这种动态更新机制能确保库存数据的实时准确,便于追溯生产过程中的质量问题。同时,建立标识审核机制,定期抽查标签信息的准确性与完整性,确保标识系统与实际库存状态完全一致,减少因信息滞后导致的生产延误或错误。
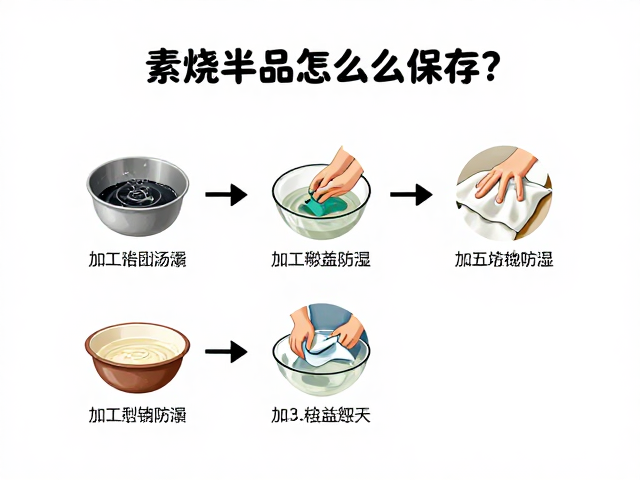
局部加盖湿布防潮的操作细节
在干燥季节或低湿度环境下,为防止素烧坯体过度失水导致开裂,可采用局部加盖湿布的方式进行微环境调节。湿布应选择纯棉或亚麻材质,确保吸湿均匀且不易掉屑,使用前需用清水彻底浸湿后拧至不滴水状态,保持湿润但无积水。湿布覆盖面积应略大于坯体受保护区域,避免直接覆盖在坯体表面造成局部过湿或污染,可在坯体与湿布之间垫一层干净的无纺布作为隔离层。
湿布的更换频率需根据环境湿度和坯体状态灵活调整,通常每2至4小时检查一次,确保湿布保持适度湿润,避免完全干燥后失去保湿效果或因过湿导致水分反向渗透。对于大型或多孔性强的素烧坯体,可适当增加湿布层数或延长覆盖时间,但需密切监控坯体表面状态,一旦出现水渍或变色应立即移除湿布并调整存放环境。此方法仅适用于短期存放或过渡性保湿,长期防潮仍需依赖环境湿度控制,不可完全依赖湿布覆盖来替代科学的仓储管理。