
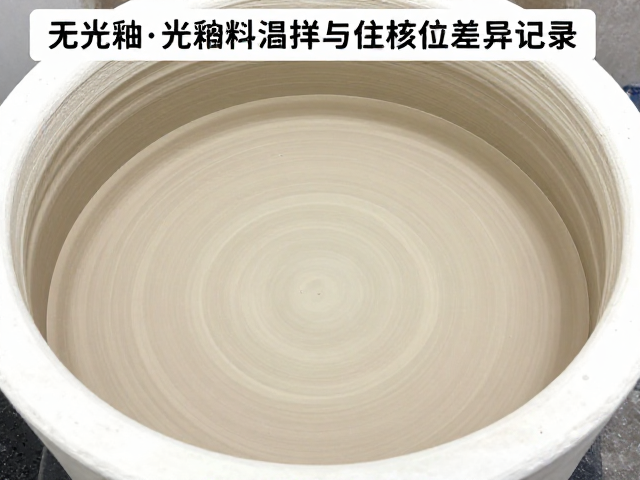
无光釉料熔融特性与热力学行为
无光釉的表面质感并非源于单纯的颗粒粗糙,而是由釉层内部微晶结构与气孔分布共同决定的光学散射效应。在烧制过程中,釉料中引入的二氧化钛、二氧化锡或高岭土等成相剂,会在高温下引发部分结晶或形成微观相分离,从而抑制玻璃相的完全致密化。这种物理状态的改变使得釉面对光线产生漫反射,进而呈现出哑光或丝绒般的视觉效果。理解这一微观机制,是精准控制烧成制度的前提,因为任何导致釉面过度玻化或结晶过快的温度波动,都会直接破坏无光效果的均匀性。
熔融温度的界定对于无光釉而言具有特殊的复杂性,它不仅仅表现为液相生成的单一节点,更体现在粘度随温度变化的区间特征。相较于追求高光泽的透明釉,无光釉需要在较宽的温度范围内保持较高的粘度,以维持表面的微观起伏结构。若升温过快,釉料表面迅速形成致密硬壳,内部气体无法排出,极易导致针孔或气泡缺陷;若升温过慢,则可能因长时间处于高温粘流态,使微观结构塌陷,导致釉面变亮甚至流釉。因此,热工曲线中的升温斜率与保温时间,直接决定了釉面最终的光泽度数值。
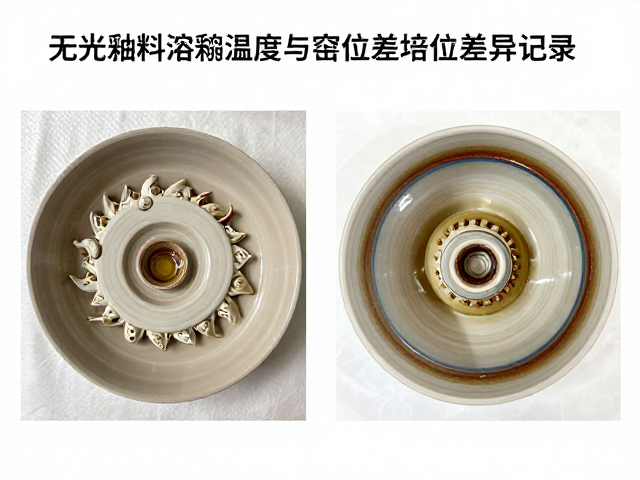
窑位温差对釉面呈色的影响机制
窑炉内部的温度场分布并非绝对均匀,炉膛中心与边缘、上下层之间存在着显著的热工差异。这种差异会导致同一批次陶瓷制品在经历相同的程序设定后,因实际受热环境不同而呈现出细微的色差或质感变化。在电窑中,加热元件的功率密度分布以及热风的对流路径,容易在炉膛后部或靠近排气口区域形成局部低温区;而在燃气窑中,火焰的翻滚轨迹和氧气浓度分布,则可能在窑床不同位置造成氧化或还原程度的不均。这些微观的热工扰动,对于对温度极其敏感的无光釉料而言,会被放大为可视的表面瑕疵或光泽度偏差。
为了量化窑位差异,通常需要借助热电偶阵列或高温计对窑内不同坐标点进行多点测温,建立严密的温度分布模型。数据显示,在常规小型电窑中,上下层温差可能达到10-20摄氏度,而窑头与窑尾的温差在自然冷却段可能更大。对于无光釉而言,几度的偏差可能导致二氧化钛结晶形态的改变,进而影响哑光效果的细腻程度。记录每个窑位的具体受热曲线,有助于烧制人员识别出口效应或中心过热现象,从而通过调整码窑方式或优化风机转速来平衡窑内热场,确保批次间产品的一致性。
核心烧成数据记录与过程监控
精确的数据记录是解析烧制工艺的基础,核心数据应包括点火温度、升温速率、最高烧成温度、保温时长以及冷却速率。对于无光釉,最高烧成温度通常控制在1180-1250摄氏度之间(视具体配方而定),但更重要的是观察釉面在1000-1100摄氏度阶段的软化行为。通过高温摄像机或红外热成像技术,可以实时捕捉釉料熔融过程中的流动性变化,判断是否出现提前玻化或熔融不足的现象。这些实时数据比最终的成品检验更具指导意义,能直接反映釉料在热过程中的动态响应。
除了温度曲线,气氛参数也是关键记录内容,特别是对于含有金属氧化物呈色剂的无光釉。氧含量传感器的读数应与温度数据同步记录,以确保在结晶相形成阶段,窑内气氛处于最佳状态。例如,某些无光釉需要在弱还原气氛下才能形成理想的铁系无光效果,若氧气浓度波动过大,会导致釉面发黑或光泽度异常。将温度、气氛、时间三维数据整合为完整的烧成档案,并与对应的釉料配方、坯体吸水率进行关联分析,能够逐步构建出土法窑烧制的数据库,为后续工艺优化提供可追溯的数据支撑。
工艺参数与成品质量的关联分析
将记录下来的热工数据与成品光泽度测量值进行交叉比对,是解析工艺逻辑的核心步骤。使用光泽度仪在60度角下测量无光釉表面的反射率,通常数值范围在5-25 GU之间。通过回归分析,可以发现最高温度与光泽度之间存在严密的负相关或非线性关系:温度过高,光泽度数值上升,无光效果消失;温度过低,釉面可能呈现涩感或哑白。同时,保温时间与釉面晶粒大小呈正相关,较长的保温期有助于晶粒生长,增强漫反射效果,但需警惕晶粒过大导致的釉面粗糙度增加。
窑位差异数据与成品缺陷率的关联分析,能进一步揭示烧制过程中的潜在风险点。统计发现,位于窑炉边缘或靠近排烟口的窑位,其无光釉产品中针孔率普遍高于中心窑位,这通常与局部冷却过快导致釉面张力不均有关。通过对比不同窑位的光泽度离散系数,可以评估窑炉的热场稳定性。若某一批次不同窑位的光泽度标准差超过设定阈值(如3 GU),则需重新校准窑炉温控系统或调整码窑间距。这种基于数据反馈的工艺调整,能够实现从经验烧制向数据驱动烧制的转变,确保无光釉产品质量的稳定性与可重复性。