
初期升温阶段的温控策略与排气优化
坯体在烧成初期出现起泡,核心原因在于坯体内的有机杂质、碳酸盐分解产生的气体以及结晶水未能及时排出,当升温过快,气体急剧膨胀冲破釉面或导致坯体结构疏松。降低初期升温速率是解决这一问题的关键手段,通常在室温至300℃这一阶段,升温速度应控制在10-20℃/小时,具体数值需根据坯体厚度和材质配方微调。对于较厚的墙体砖或异形件,建议采用更平缓的升温曲线,确保坯体内部水分和挥发物能够平稳溢出,避免在坯体内部形成高压气室。
除了调整升温曲线,窑炉内的气氛控制同样至关重要。在低温阶段,应保持窑内微弱的氧化气氛,促进有机物的充分燃烧。如果窑内氧气不足,有机物不完全燃烧会产生碳粒和可燃气体,这些气体在高温下膨胀极易引发起泡。实际操作中,可通过调节助燃风机与排烟风机的比例,确保烟道内有稳定的抽力,及时将挥发物排出窑外。部分生产线会在低温段设置专门的排气口,定期清理积碳和杂物,防止废气回流导致局部气氛恶化,从而从源头上减少气体来源。
坯体色差形成的机理与原料控制
色差问题往往源于坯体成分的不均匀或烧成温度的波动。不同批次的原料,特别是黏土和长石,其铁、钛等呈色氧化物的含量可能存在细微差异。若原料研磨细度不够或混合不均,会导致坯体局部成分偏差,进而在烧成后呈现深浅不一的色差。解决这一问题需从原料处理入手,确保球磨时间充足,使浆料细度控制在规定范围内,通常要求通过325目筛网的残留物低于一定比例,以保证粉料的高度均一性。
烧成过程中的温度均匀性是决定色差的另一大要素。窑炉各温区的温差过大,会导致坯体受热不均,进而影响氧化物的显色反应。例如,铁红在还原气氛下呈现不同色调,若窑内局部温度偏低,可能导致发色不全或颜色发暗。因此,需定期校准窑炉热电偶,监控各温区的实际温度与设定值的偏差,确保窑内温度场分布均匀。同时,合理控制装窑密度,避免堆码过密导致散热不均,特别是在窑车推进过程中,保持稳定的速度,防止因推进速度波动造成烧成周期的差异,从而减少因热工制度不稳定引发的色差。
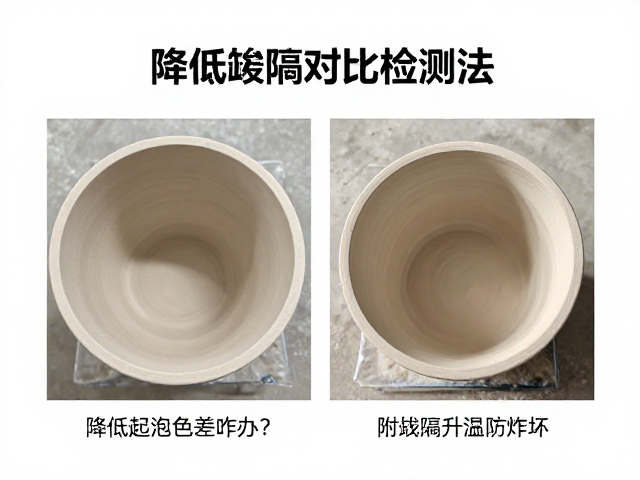
缺陷对比检测法的实际应用
建立标准化的缺陷对比检测法,有助于快速定位起泡和色差的成因。在检测起泡缺陷时,可选取不同升温速率烧制的试样进行显微观察。通过切片打磨后使用显微镜观察坯体内部气孔分布,记录气孔的大小、数量及分布位置。若气孔多集中于表面且呈开放性,通常与排气不畅有关;若气孔呈封闭状且分布均匀,则可能与原料中的气体释放过快有关。通过对比不同工艺参数下的显微结构,能更直观地评估升温曲线调整的效果。
对于色差检测,可采用色差仪进行量化分析,计算L值(亮度)、a值(红绿偏差)、b值(黄蓝偏差)的差值。选取同一窑位不同位置的样品,测量其色差值,若ΔE值超过预设阈值(如1.5),则判定为不合格。同时,结合目视检测,在标准光源箱下对比样品与标准样品的颜色差异。通过定期收集生产过程中的缺陷样品,建立缺陷图谱库,将实际生产中的起泡、色差案例与标准图谱进行比对,分析缺陷形态与工艺参数的关联,从而不断优化生产工艺,降低缺陷率。