
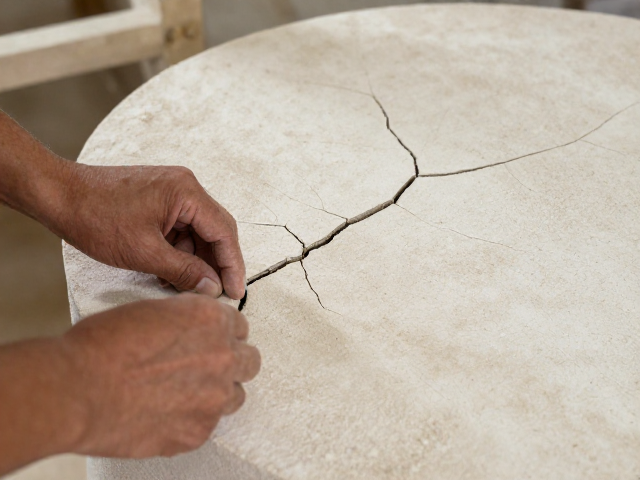
装窑前裂纹排查的核心逻辑与视觉识别
陶瓷制品在进入干燥窑之前,坯体内部残留的水分和应力分布是决定最终成品率的关键变量。装窑前的裂纹检查并非简单的外观抽检,而是对坯体在成型、修坯及预干燥阶段应力释放情况的最终复核。任何细微的发丝状裂纹或暗裂,在后续高温烧制过程中都会因水分急剧蒸发和矿物相变而迅速扩展,导致产品报废。因此,这一环节的核心在于识别坯体在受力不均或干燥过快时留下的早期损伤痕迹,这些痕迹通常表现为表面细微的白线或局部颜色深浅不一的斑块。
检查工作需要结合自然光与强光手电进行多角度观察,重点关注器物口沿、足部及厚薄交界处等应力集中区域。操作人员需具备敏锐的视觉分辨能力,能够区分表面附着的杂质与真正的结构性裂纹。对于釉面砖或经过素烧的产品,还需注意观察是否有因搬运或堆码造成的隐性崩角,这些微小缺陷在强制干燥的高温环境下极易成为裂纹延伸的起点。通过严密的视觉筛查,可以剔除那些已经存在结构性隐患的坯体,从源头降低废品率。
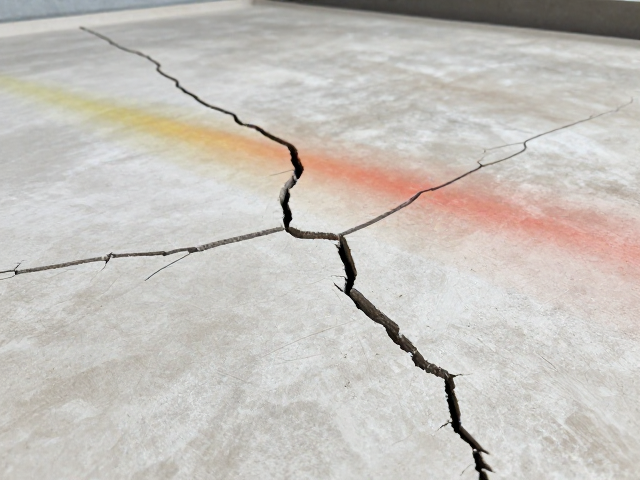
强制干燥环境中的温度梯度控制策略
强制干燥过程通过热风循环加速坯体水分蒸发,这一物理过程对温度控制的精确度要求极高。环境温度并非越高越好,过高的初始温度会导致坯体表面水分蒸发速度远大于内部水分向外迁移的速度,从而形成巨大的内外湿度梯度,引发收缩不均甚至开裂。理想的干燥曲线应遵循“先低后高、循序渐进”的原则,初期阶段需保持相对较低的温度和较高的湿度,使坯体表面形成一层湿润的保护层,延缓表面硬化,促进内部水分平稳排出。
在实际操作中,环境温度的控制需要结合坯体的含水率变化进行动态调整。当坯体含水率降至临界点之前,升温速率应受到严格限制,避免温度骤升造成热冲击。随着水分的大量排出,后期可适当提高温度以强化干燥效果,但必须确保窑内各温区的温差控制在合理范围内。通过精准调控热风温度和流速,维持坯体表面与内部的干燥速率平衡,是防止干燥缺陷产生的根本途径。这种基于物理规律的温控逻辑,比单纯依赖经验设定更具科学性和可复制性。
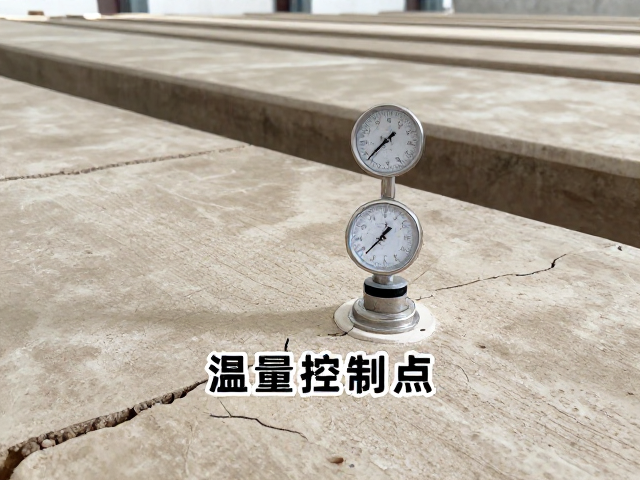
湿度与风速对干燥质量的协同影响
在强制干燥系统中,环境湿度与风速扮演着调节干燥速率的关键角色,二者必须协同作用才能实现均匀干燥。高湿度环境能有效降低水分蒸发驱动力,减缓表面干燥速度,防止表面过快硬化形成硬壳;而适度的风速则能带走坯体表面蒸发的水汽,维持一定的干燥动力,避免局部水汽积聚导致干燥停滞。若风速过大而湿度过低,会加剧表面水分流失,导致裂纹产生;反之,若风速不足,即使温度适宜,坯体内部水分也难以有效排出,延长干燥周期并可能引发霉变或结构疏松。
针对不同类型的陶瓷产品,环境参数的设定需因地制宜。对于吸水率较高、结构较疏松的坯体,应适当提高环境湿度并降低风速,以保护坯体结构的完整性;而对于致密度高、收缩率大的坯体,则需更精细地控制风速分布,确保气流能均匀覆盖每一个角落,避免死角区域因干燥不均产生应力集中。通过监测窑内不同位置的温湿度传感器数据,实时调整风机频率和加湿/除湿装置的工作状态,是实现高质量强制干燥的技术保障。
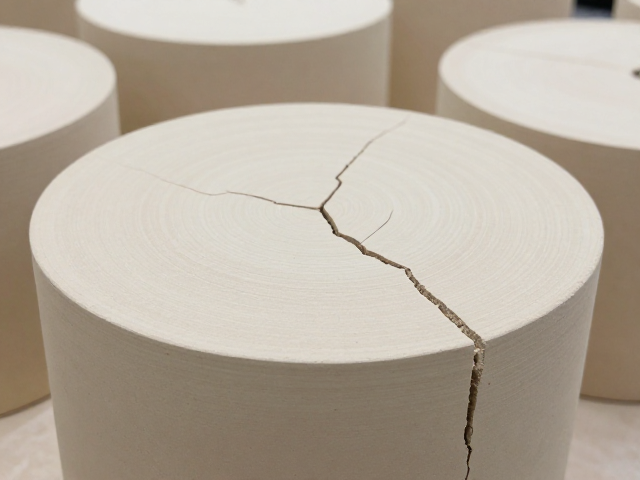
裂纹缺陷的成因分析与工艺优化
装窑前发现的裂纹多源于成型或预干燥阶段的应力累积,这些应力可能由模具脱模时的摩擦阻力、坯体各部位厚度差异导致的收缩不一致或堆码不当引起。在强制干燥阶段,如果环境温度控制失当,这些隐性应力会被进一步放大,导致裂纹扩展。因此,优化工艺不仅限于干燥环节,更需回溯至成型和预干燥阶段。例如,优化注浆或压坯压力,确保坯体密度均匀;改进模具设计,减少脱模阻力;以及在预干燥阶段采用自然阴干与强制干燥相结合的方式,逐步释放内部应力。
此外,坯料配方的稳定性对干燥性能有着决定性影响。黏土矿物种类、颗粒级配以及水分含量的波动,都会直接影响坯体的可塑性和干燥收缩率。建立严密的原料检测机制,确保每批次坯料的理化指标符合标准,是减少干燥裂纹的基础。通过数据分析,记录不同配方、不同环境参数下的干燥效果,逐步建立起针对特定产品的最佳干燥曲线库,从而在装窑前最大限度地降低裂纹风险,提升整体生产过程的稳定性。