
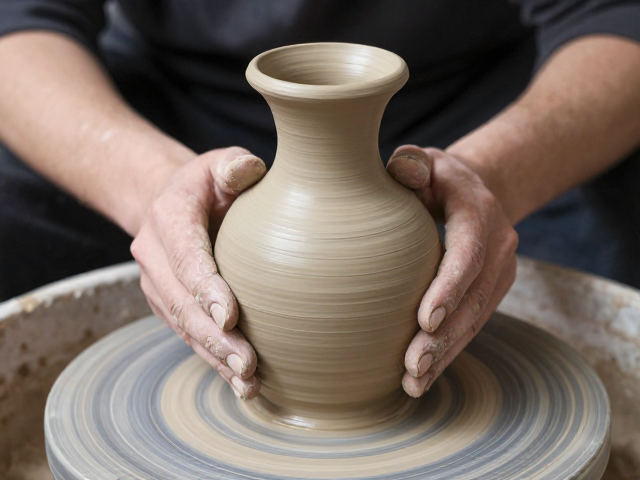
修坯前的泥料状态与工具准备
修坯的效果在很大程度上取决于泥料的含水量与软硬程度,通常建议在半干状态下进行,即泥坯经过自然干燥或阴干至皮革硬度,此时泥料具备足够的强度以承受刀具压力,又保留了适当的可塑性以防开裂。对于阔口花瓶这类口沿宽大、颈部细长的器型,泥壁过厚或过薄都会影响最终的稳定性,因此在修坯前需仔细检查坯体,确保厚薄均匀,特别是口沿与底足连接处,需预留足够的修整余量,避免因泥料干燥收缩导致变形。
工具的选择需严格匹配器型特征,阔口花瓶因开口大,内部空间开阔,通常选用宽刃修坯刀处理腹部,而颈部和底足则需使用窄刃或弧形修坯刀以应对狭小空间。传统的竹刀或金属修坯刀需保持刃口锋利,钝刀容易拉扯泥面导致表面粗糙或内部应力不均。此外,转轮或固定支架的稳定性至关重要,任何微小的晃动都会在修坯过程中被放大,导致底足出现肉眼难以察觉的歪斜,因此操作前必须确认支撑结构水平且牢固。
底足定位与中心轴校正
底足的稳定性是阔口花瓶能否直立的关键,修坯时需先确定底足的中心点,利用修坯刀的尖端轻轻标记圆心,确保该点与花瓶口沿的中心轴在垂直方向上完全重合。对于阔口造型,重心相对较高,若底足中心偏移,成品极易倾斜甚至倾倒,因此操作中需频繁从不同角度观察坯体,利用肉眼或辅助线检查垂直度,必要时可借助水平仪进行初步校准。
在切削底足多余泥料时,应采用“由外向内、由下至上”的手法,逐步剥离底部边缘,保留所需的底足厚度与宽度。切削过程中,刀具应与坯体表面保持微小角度,避免垂直下压导致泥层剥离过快而破坏结构完整性。对于底足边缘,需修整出清晰的直线或微弧,确保底足与台面接触面平整,任何微小的凹凸都会影响静置时的稳定性,这一步骤需要极大的耐心与精细的手法控制。
颈部与腹部的过渡处理
阔口花瓶的口沿与颈部连接处是结构受力的关键区域,修坯时需特别注意两者的过渡是否平滑自然,避免出现明显的棱角或突变,这有助于分散外力,提高整体结构的稳固性。在修整颈部时,刀具应顺着坯体曲线缓慢移动,保持力度均匀,防止因局部受力过大导致颈部变薄或扭曲,进而影响整体的垂直稳定性。
腹部部分的修坯主要关注弧度的流畅性与壁厚的一致性,阔口花瓶腹部通常较为饱满,需定期测量壁厚,确保各处厚度差异控制在合理范围内。过厚的腹部会增加整体重量,可能导致底足承压过大而变形,过薄则容易在干燥或烧制过程中开裂。修坯过程中,可用手指轻触坯体表面,感受其硬度与厚度变化,及时调整刀具角度与进刀深度,确保腹部与颈部、底足之间的过渡区域结构紧密,无空鼓或松动现象。
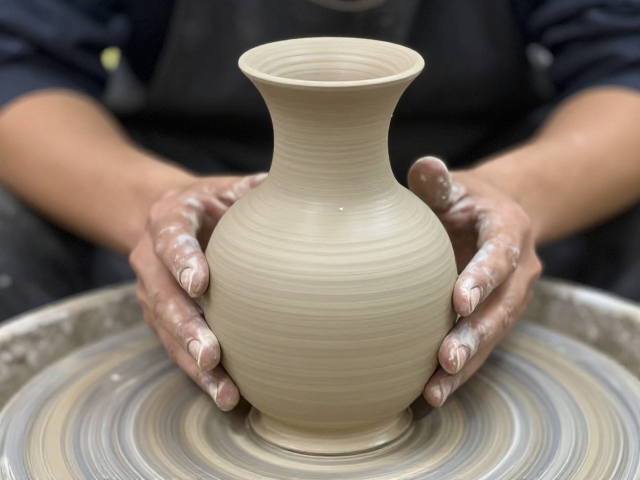
干燥定型与最终检验
修坯完成后的干燥过程对保持底足稳定至关重要,坯体应置于无风、温度适宜的环境中自然阴干,避免阳光直射或强风导致水分蒸发不均,引发收缩不一致而造成歪斜。在干燥初期,可定期轻轻转动坯体,检查其直立状态,若发现轻微倾斜,需在泥料尚未完全硬化前进行微调,纠正中心轴偏差。
最终检验阶段,需将坯体放置于水平桌面上,观察其静止状态,确保无晃动或倾斜。使用细线或激光水平仪辅助检查垂直度,对比口沿中心与底足中心的对齐情况,确认误差在允许范围内。对于存在细微瑕疵的坯体,需在泥料未完全干燥前进行修补或修正,避免进入烧制阶段后问题固化。只有经过严格检验与定型的坯体,才能在后续工序中保持结构的完整与稳定,最终呈现出端正、大气的阔口花瓶形态。