
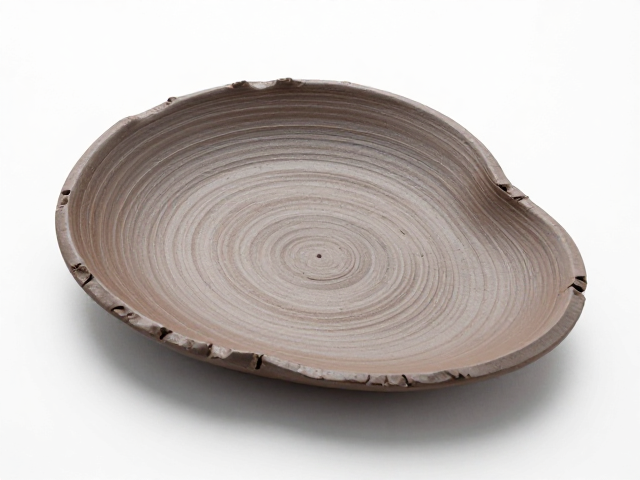
异形盘体泥片拼接与口沿预成型逻辑
柴烧过程中,窑内剧烈的落灰与火焰游走会显著改变陶土的物理状态,对于口沿不规则的异形盘而言,泥片拼接时的应力分布是决定最终成型的关键。不同于规整的圆器可以通过转轮拉制获得均匀的厚度,异形盘多采用泥板镶接或捏塑法成型,这要求在泥料半干阶段(皮革硬度)进行高精度的修整。工匠需使用特制的金属刮片或竹片,对盘口边缘进行反复的推压与抹平,消除拼接缝的痕迹,确保每一寸泥料的密度一致。若在此阶段口沿厚薄不均,在高温下因收缩率差异极易导致扭曲变形,因此预成型时的物理校正比后续烧制更为重要。
泥料的配方与湿度控制直接影响着异形盘在干燥过程中的稳定性。使用经过陈腐处理的粘土,配合适量熟料或粗砂,可以有效降低收缩率,减少开裂风险。在制作口沿时,需保持泥片含水率略低于主体部分,利用水分梯度的差异,使口沿在干燥过程中产生微弱的向内收缩力,从而自然贴合主体。实际操作中,匠人常通过观察泥料表面的反光变化来判断湿度,当表面哑光且触感凉爽时,即为修整的最佳时机。这种对材料特性的精准把握,是应对柴烧不可控环境的基础,也是保证异形盘口沿平整度的第一道防线。
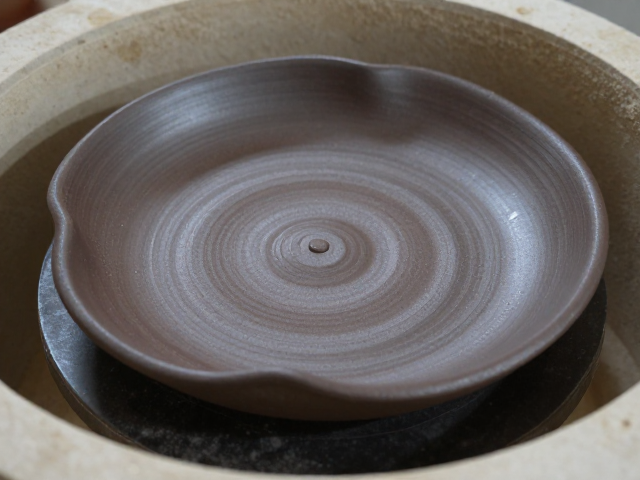
窑内热力学对口沿形变的影响机制
柴烧窑炉内的温度场分布极不均匀,异形盘因形状复杂,其各部位受热面积与受热时间存在显著差异,导致热应力集中。当窑温升至1000℃以上时,陶土进入玻化阶段,粘度降低,此时若盘口受力不均或支撑点不当,极易发生软化塌陷或翘曲。匠人需根据窑炉的具体结构,如倒焰窑或直焰窑的气流走向,计算异形盘的摆放角度。通常会将盘体略微倾斜或采用多点支撑的方式,利用重力与窑内气压平衡,抵消因受热不均产生的形变。这种物理层面的微调,需要在长期实践中积累数据,通过观察釉面流动与器物姿态的变化,逐步摸索出口沿保持平整的热力学平衡点。
落灰与火焰的直接冲刷是柴烧中另一大变量,尤其是对于口沿这一视觉焦点。厚重的积灰会增加局部重量,导致盘口下垂;而强风直吹则会造成局部快速冷却,产生应力裂纹。为了应对这一挑战,匠人常在盘口上方预留一定的空间,避免窑内杂物掉落,同时通过定期调整窑门进气口,控制局部风速。在某些高精度案例中,甚至会在盘口边缘涂抹极薄的耐火泥或设置简易挡板,以缓冲火焰冲击。这些措施并非固定不变,而是需要根据每次烧制的柴薪种类、装载密度以及天气状况进行动态调整,体现了柴烧技艺中“看窑烧火”的核心逻辑。
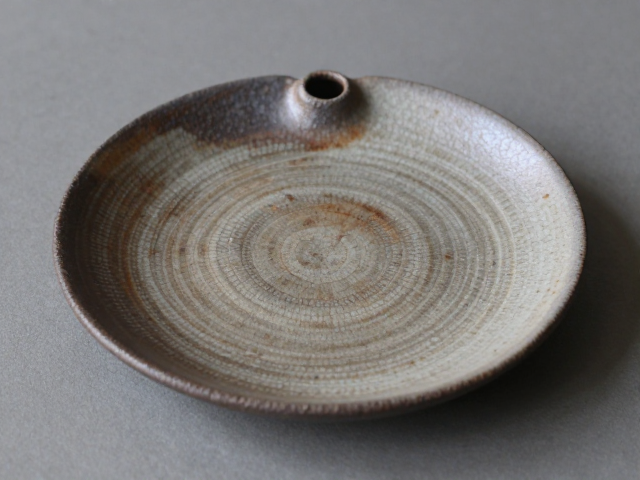
烧成后期的冷却定型与应力释放
冷却阶段是异形盘口沿定型的关键期,快速冷却可能导致釉面开裂或胎体脆化,而缓慢冷却则有助于应力释放,保持器型稳定。在降温过程中,陶土内部结构逐渐固化,若此时盘口受到外部物理干扰或内部应力未完全释放,极易产生永久性变形。匠人通常采用自然降温法,关闭窑门,让窑内温度缓慢下降。在此期间,需密切监控窑温变化,特别是在800℃至600℃区间,石英晶型转变剧烈,需确保温度曲线平滑,避免温差过大引发急冷急热。对于特大或薄胎异形盘,甚至会延长冷却时间至数天,以确保内部应力充分消散,从而锁定口沿的平整形态。
开窑后的筛选与二次修整也是不可忽视的一环。尽管烧成前已尽力精准控制,但柴烧的不可控性仍可能导致细微偏差。开窑后,匠人会仔细检查每个异形盘的口沿,对于轻微不平的情况,可使用细砂纸或磨石进行极少量的物理修整,但需严格控制力度,以免破坏釉面或改变器型。这一过程并非对所有器物适用,仅针对极少数因特殊造型需求或极端窑况导致的瑕疵进行微调。通过这种严密的从泥料、成型、烧成到冷却的全流程控制,异形盘才能在柴烧的烈火中保持其独特的艺术形态与口沿的精致平整。