
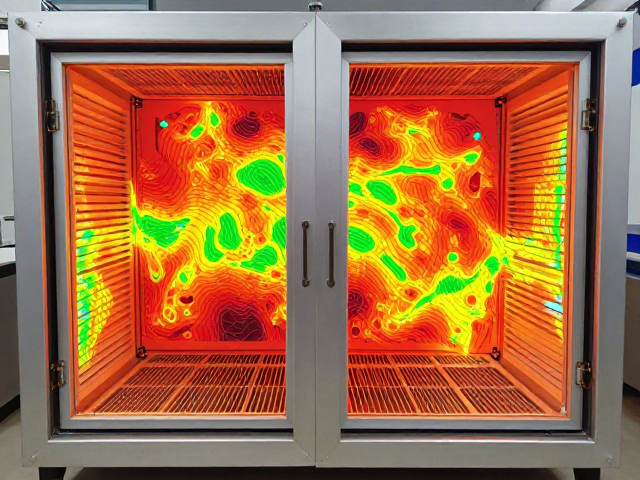
大型工件干燥过程中的热力学分布特征
在大型金属构件、复合材料部件或精密模具的制造与修复流程中,尺寸与质量的显著增加使得传统的热传导模型面临严峻挑战。当工件体积跨越数米级别,其内部核心区域与表面区域的热容差异会导致显著的温度梯度。若采用常规的自然对流或简单强制对流加热方式,热量从表面向内部的传递主要依赖材料的导热系数,这一过程在大多数工程材料中较为缓慢,极易造成表面过热而内部仍处于低温湿态的“夹生”现象。这种内外干燥不同步不仅表现为含水率分布的极度不均,更会在后续冷却过程中因应力释放不一致引发翘曲、裂纹等结构性缺陷,严重影响最终产品的尺寸精度和力学性能。
箱式干燥设备通过构建封闭且可控的热环境,为解决这一热力学难题提供了基础物理条件。大型箱式结构能够容纳高体积密度的工件,并通过均匀布置的热源阵列,试图在箱体内部建立相对稳定的温度场。然而,单纯依靠热源功率的提升无法根本解决大质量工件内部的热滞后问题。实际工程中,必须深入分析工件几何形状、材料比热容、初始含水率以及环境相对湿度等多维变量。只有当干燥介质的能量输入速率与水分从内部迁移至表面的扩散速率相匹配时,才能实现整体干燥过程的平稳过渡,避免因表面结壳或内部蒸汽压力过大导致的材料损伤。
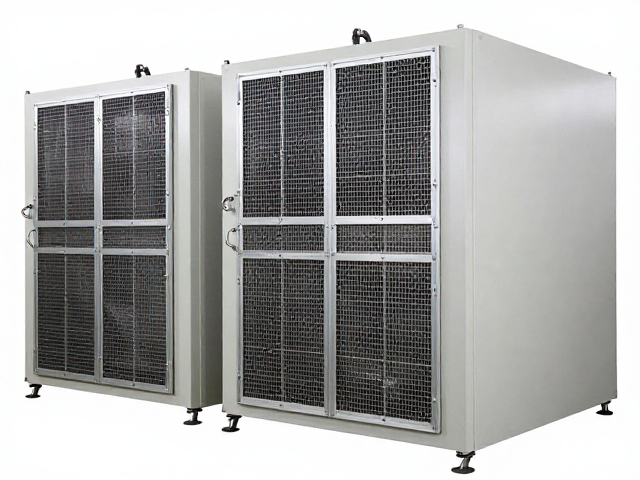
箱式干燥系统的热风循环与均匀性控制策略
解决内外干燥不同步的核心在于强化箱体内的对流换热效率,确保热空气能够覆盖工件的所有暴露表面并有效穿透缝隙。高效的箱式干燥系统通常配备大功率低噪音风机与经过精密计算的风道设计,通过强制循环技术消除箱体内的温度死区。在实际运行中,热风被引导至工件底部、侧面甚至顶部,形成严密的包裹式气流。这种设计不仅提高了热交换系数,还通过加速工件表面边界层的气流速度,迅速带走蒸发产生的湿空气,维持较高的蒸发驱动力。对于大型工件,单侧进风往往导致严重的偏流现象,因此多通道、分区控温的风量调节机制成为关键,它允许根据工件不同部位的受热情况动态调整局部风速与温度。
除了宏观的气流组织,微观层面的温湿度耦合控制同样不可或缺。大型工件在干燥初期,表面水分蒸发迅速,若环境湿度过低或风速过大,表面可能迅速形成致密的硬壳,阻碍内部水分向外迁移,导致干燥效率骤降且极易开裂。因此,先进的控制系统会实时监测箱内湿度传感器数据,通过引入部分回风或加湿/除湿模块,精确调节干燥介质的含湿量。在干燥中后期,随着内部水分迁移成为主导步骤,系统需适当降低表面蒸发速率,延长高温段停留时间,促进内部水分向表面的持续扩散。这种基于阶段性的工艺参数调整,使得箱式干燥能够在大体积工件处理中保持内外含水率变化的同步性,实现真正意义上的均匀干燥。
工艺参数优化与过程监测体系
针对大型工件干燥,工艺参数的设定不能仅凭经验估算,而需基于严密的热工计算与实际工况反馈。温度曲线的设定通常采用阶梯式或程序式控制,初期设置较低温度以预热工件并排除游离水,中期逐步升温以结合成水的脱除,后期则通过降温除湿完成最终定型。在此过程中,时间、温度、风速和湿度四个关键变量需形成严密的逻辑闭环。例如,对于高密度钢材,其导热系数较高,内部温度滞后相对较小,可适当提高升温速率;而对于低导热系数的复合材料或陶瓷基材料,则需大幅降低升温斜率,给予内部热量充分的传导时间。任何参数的突变都可能破坏热平衡,导致工件内部产生热冲击。
实时过程监测是验证干燥同步性的直接手段。传统依赖外部温度计和湿度计的方法难以反映工件内部的真实状态,因此现代大型箱式干燥常引入非接触式或嵌入式监测技术。红外热成像仪可定期扫描工件表面温度分布,识别热点与冷区;而埋入工件关键部位的无线温湿度探针则能直接获取内部芯部的数据变化。通过对比表面与芯部的温度差及含水率变化曲线,操作人员可以动态修正干燥程序。当发现芯部温度上升滞后于表面时,系统可自动延长当前温位的保持时间或微调风速;若发现表面水分已极低但芯部仍有大量水分,则需降低表面蒸发强度,防止表面缺陷。这种数据驱动的动态调控机制,确保了大型工件在漫长干燥周期中的稳定性与一致性。