
提拉的等比例缩放与泥片拼接逻辑
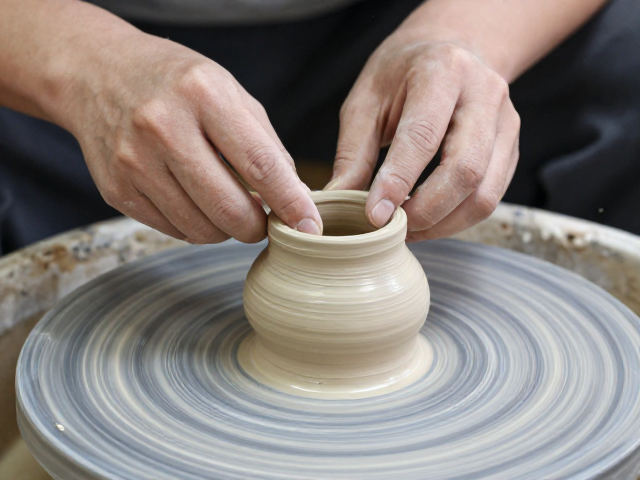
拉坯成型的核心在于对泥料含水率与重力互动的精准控制,这并非简单的旋转塑形,而是基于力学平衡的等比例缩放过程。当转盘以恒定速度旋转时,双手拇指与食指需在泥柱中心形成稳定的接触点,通过向内施加的压力与向上的托力,构建出土壁的厚度均匀性。初学者常犯的错误是用力过猛导致底部过厚或顶部塌陷,正确的手法应保持指尖湿润,利用水的润滑作用减少摩擦,使泥片能够随手指轨迹平滑延展。
泥片拼接技术则是突破单块泥料体积限制的关键,它要求每一片泥坯在拍打、切割时保持厚度一致,通常控制在3-5毫米之间。拼接前需将接口处刮毛处理,去除釉面或干硬层,再涂抹泥浆作为粘合剂。在合拢过程中,需使用海绵或湿布轻轻按压接缝,确保无气泡残留,随后用刮刀修整外部线条,使拼接痕迹完全隐去。这种工艺常见于大型器物或异形器皿的制作,对泥料的可塑性与干燥收缩率的计算有着极高要求。
修坯的厚度控制与表面精修
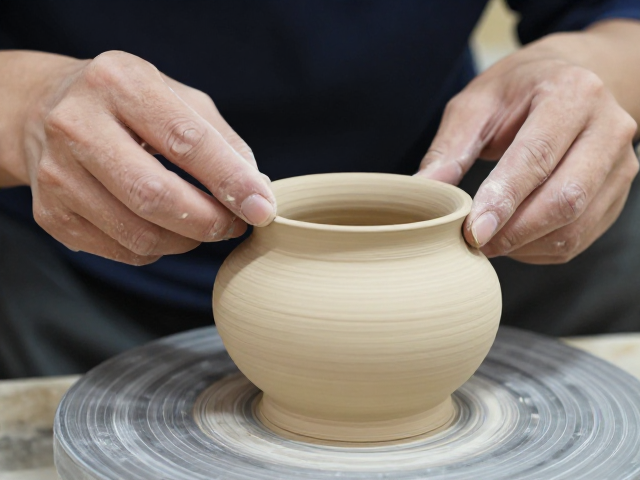
修坯是将拉坯或注浆成型后的素坯进行减薄与定型的关键工序,其核心目标是获得均匀的壁厚以应对后续烧成时的应力变化。使用修坯刀时,刀刃需保持锋利且角度适中,通常以45度角切入泥层,动作要连贯流畅,避免在坯体表面留下刀痕或造成局部过薄。对于碗、盘类器皿,底部与口沿的厚度需保持一致,一般建议厚度控制在1-2毫米,过薄易碎,过厚则易裂且影响透光性。
表面精修阶段需根据泥料特性选择不同材质的刮片或海绵。硬质刮片适用于干燥度较高的坯体,能获得光滑如镜的表面;而海绵则用于微调形态或去除细微瑕疵。在修坯过程中,需时刻关注坯体的含水率变化,若坯体过湿,刀具易粘连,导致表面不平整;若过干,则易崩边或开裂。因此,修坯的最佳时机通常在坯体晾干至皮革硬度阶段,此时泥料既有一定的支撑力,又具备良好的可塑性。
还原烧成的气氛控制与升温曲线
还原烧成是通过在窑炉内创造缺氧环境,使釉料中的金属氧化物发生还原反应,从而呈现特殊色泽的技法。其核心在于对碳氢化合物(如天然气、木材或电窑中的还原剂)的精确投放,以维持窑内二氧化碳浓度高于氧气浓度。在升温过程中,需设置严密的升温曲线,通常在800-900摄氏度时开启还原程序,此时坯体中的碳酸盐分解,需及时引入还原气氛以防止坯体氧化变色。
升温曲线的设置需结合窑炉类型与泥料配方。以常见的电窑为例,从室温至900摄氏度可采用快速升温,以节省能源并减少坯体吸水率带来的风险;进入900-1200摄氏度区间后,需放缓升温速度,特别是在1050摄氏度左右,需进行长时间保温,使釉料充分熔融并均匀分布。还原气氛的维持需贯穿整个釉熔阶段,直至最高温1260-1280摄氏度,随后需缓慢降温,避免因温差过大导致坯体开裂。
常见缺陷分析与避坑指南
在实际制作中,缩釉与针孔是还原烧成中常见的缺陷,多因釉料熔融温度不足或坯体表面杂质未清理干净所致。缩釉表现为釉面局部脱落,露出土胎,解决方案包括提高烧成温度或调整釉料配方中的助熔剂比例。针孔则多由坯体内气体逸出不畅引起,可通过延长保温时间或增加坯体干燥程度来改善,确保坯体内部水分完全蒸发,减少高温下气体产生。
开裂是另一大难题,主要由应力集中或降温过快导致。釉裂与胎裂虽表现相似,但成因不同:釉裂多因釉层与胎体膨胀系数不匹配,导致冷却过程中釉层受拉应力破裂;胎裂则多因坯体厚度不均或干燥不当引起。避坑关键在于前期制作的精细化,确保坯体厚度均匀,干燥过程缓慢且均匀,避免阳光直射或强风干燥。此外,装窑时需合理摆放,避免器物相互接触或遮挡,确保窑内气流均匀,减少局部温差带来的应力风险。