
釉下彩绘技法的核心原理与釉面完整性控制
釉下彩绘是将颜料绘制在素坯或已施透明釉的坯体上,经高温一次或两次烧成,使釉层熔融覆盖颜料的技术。确保釉面无缩釉裂纹的关键在于理解釉料在高温下的流动性与坯体膨胀系数之间的匹配关系。缩釉现象通常发生在釉层过厚、坯体表面含有杂质或釉料与坯体结合力不足时,而裂纹则多因冷却阶段温度变化过快或釉层应力释放不均导致。
控制缩釉需要从原料预处理和施釉工艺入手,确保釉料颗粒细度达到规定标准,通常要求通过325目筛网以去除粗颗粒,这些粗颗粒在高温下难以完全熔融,容易形成缩釉点。施釉时需保持釉层厚度均匀,一般控制在0.5至1.5毫米之间,过厚会导致釉层流淌堆积,过薄则无法覆盖坯体缺陷。烧成过程中,升温曲线需设置合理的预热带,使坯体内的水分和有机物充分排出,避免气体在釉层封闭前逸出形成气泡或针孔,进而破坏釉面完整性。
色彩发色稳定性的化学基础与烧成环境管理
釉下彩的发色稳定性取决于颜料中金属氧化物在高温下的化学稳定性以及窑内气氛的控制。钴、铁、铜、锰等呈色元素在不同温度和氧含量环境下会呈现不同的晶体结构,从而影响最终色泽。例如,钴料在氧化气氛中呈现蓝色,而在还原气氛中可能偏向黑色或灰色。因此,精确控制窑炉内的氧分压和最高烧成温度是确保色彩一致性的核心。
烧成温度的波动对发色有着直接影响,通常釉下彩的烧成温度区间在1200°C至1350°C之间,具体取决于釉料配方。温度过低会导致颜料未完全熔融,色彩暗淡且无光泽;温度过高则可能使颜料分解或与釉料过度反应,导致变色或流淌失控。此外,保温时间的长短也会影响晶体的生长和发色的均匀性,适当的保温有助于消除色彩不均,但过长的保温可能导致颜料挥发或扩散,造成边缘模糊。
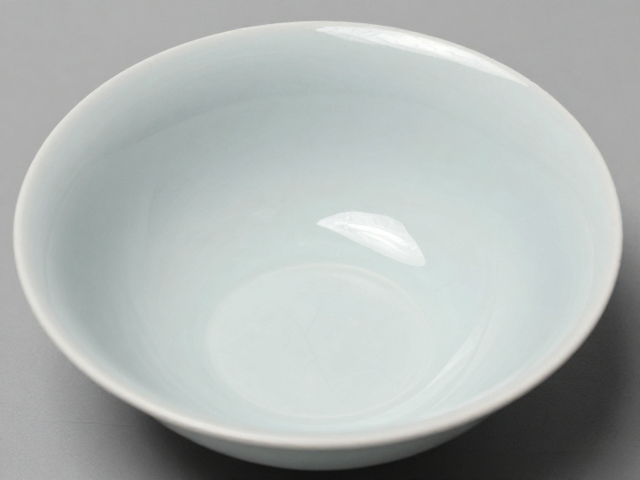
坯釉结合力的检测与微观结构分析
检查釉面质量时,坯釉结合力是评估釉面是否会出现剥落或裂纹的重要指标。良好的结合力表现为釉层与坯体之间形成严密的固相界面,无明显分层或空隙。在实际检测中,可以通过观察釉面在冷却过程中的应力释放情况,以及使用放大镜或显微镜检查釉层与坯体交界处的微观结构来判断结合质量。
微观结构的分析有助于识别潜在的缺陷,如釉层中的微裂纹、气泡聚集或未熔颗粒。这些缺陷在高温下可能扩展,导致釉面在使用过程中出现开裂或脱落。通过对比不同烧成条件下的样品,可以优化烧成曲线,减少微观缺陷的产生。此外,釉料中的助熔剂含量也会影响结合力,适量的助熔剂能促进釉料与坯体的反应,形成稳定的结合层,但过量则可能导致釉层过度流动,影响整体稳定性。
色彩发色一致性的标准化评估方法
评估色彩发发色的稳定性需要建立严密的标准化测试流程,避免主观判断带来的误差。使用分光光度计测量釉下彩表面的反射光谱,计算出色度坐标值,通过对比不同批次或不同烧成条件下的数据,量化色彩差异。这种方法能精确捕捉细微的颜色变化,为工艺调整提供数据支持。
在实际操作中,控制环境光照条件也是确保评估准确性的关键。不同光源下的视觉感知差异可能导致误判,因此在标准光源箱中进行色彩比对,能消除环境光的影响。同时,记录烧成过程中的温度、气氛、冷却速度等参数,建立完整的工艺数据库,有助于追溯色彩偏差的原因,优化生产流程,确保每批次产品的色彩表现符合设计要求。