
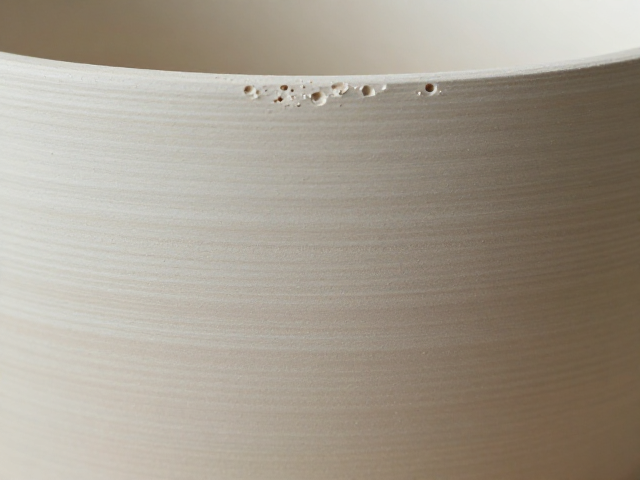
素烧坯体的孔隙特性与附着力基础
素烧坯体经过低温焙烧后,内部保留了大量开放性气孔,这种疏松多孔的微观结构是决定装饰层附着效果的关键物理基础。与普通高温瓷化后致密光滑的表面不同,素烧坯体表面的粗糙度和比表面积显著增加,为釉料或颜料提供了丰富的机械嵌合点。当装饰材料接触坯体表面时,液体会通过毛细作用迅速渗入微孔内部,形成类似“锚固”的效果,这种物理咬合力是防止脱落的第一道防线。
然而,孔隙率过高也可能带来隐患,过深的孔隙若被杂质堵塞或吸水过快,会导致装饰层水分迅速流失,引起开裂或剥离。因此,在实际操作前,坯体的含水率控制至关重要。若坯体过湿,水分蒸发时产生的蒸汽压力会将未干透的装饰层顶起;若坯体过干,吸水性过强则可能瞬间吸干釉料中的结合剂,导致无法形成连续膜层。通常建议坯体处于半干状态,即触感凉爽但无明显湿气,此时毛细管力与表面张力处于最佳平衡区间,有利于装饰层的均匀铺陈。
装饰材料的选择与配方逻辑
装饰层的材料特性直接决定了其能否在素烧表面稳固存在。传统的矿物颜料与黏土、水玻璃或特定有机粘结剂混合后,其流变性能需经过严格调配。高岭土或膨润土等黏性矿物常被用作关键粘结组分,它们在干燥过程中通过颗粒间的范德华力和氢键作用,将颜料颗粒紧密包裹并附着于坯体孔隙中。现代工艺中,部分水性丙烯酸树脂或专用陶瓷分散剂也被引入,它们能在低温下形成高分子网络,进一步增强涂层的内聚力和对坯体的附着力。
材料的粒径分布同样影响着最终的牢固度。过细的粉末容易在干燥过程中产生收缩应力,导致龟裂;而过粗的颗粒则难以进入微孔,仅停留在表面,容易因机械摩擦而脱落。理想的装饰浆料应包含不同粒级的组分,细颗粒填充空隙,粗颗粒提供骨架支撑。此外,浆料的粘度需根据施釉方式(如浸釉、喷釉或手绘)进行调整,手绘场景下通常需要较低的粘度以保证笔触流畅,但必须确保其沉降稳定性,防止颜料在静置时分层,从而保证每一笔的附着力一致性。
施釉工艺对界面结合的影响
施釉时的温度和环境湿度会显著改变浆料与坯体的相互作用。在低温环境下,水分蒸发速度慢,浆料有足够的时间渗透进坯体深层,形成较厚的结合层,但若环境温度过低,浆料流动性下降,可能导致涂布不均。相反,高温干燥环境会加速表面水分蒸发,若表面迅速结皮,内部水分无法排出,极易造成起泡或剥落。因此,控制施工环境的相对湿度在40%-60%之间,通常能获得较为稳定的干燥曲线,减少因干燥应力导致的附着力失效。
施釉后的干燥过程是决定附着牢固度的核心环节。自然干燥需避免阳光直射和强风直吹,以防止表面与内部干燥速率不一致产生应力集中。对于厚涂或复杂图案,建议采用分段干燥法,先让表面轻微定型,再逐步降低环境湿度,使水分从内部向外缓慢迁移。这种受控的干燥过程能减少微裂纹的产生,确保装饰层与坯体之间形成连续、无缺陷的界面。若使用快速干燥设备,需精确控制温度梯度,避免局部过热导致界面结合力骤降。
二烧固化与最终结合机制
装饰层在素烧坯体上的最终牢固度,很大程度上取决于二烧(釉烧)过程中的物理化学变化。在高温下,装饰层中的矿物成分开始熔融,与素烧坯体表面的玻璃相发生扩散和互溶。这一过程形成了所谓的“固相烧结”界面,装饰层不再仅仅依靠物理嵌合,而是通过分子级别的结合力与坯体融为一体。此时,原本疏松的孔隙结构被熔融玻璃填充,形成致密的过渡层,彻底消除了因温差或外力导致的剥离风险。
不同釉料配方在二烧时的膨胀系数匹配性决定了长期使用的稳定性。若装饰层釉料的热膨胀系数与坯体差异过大,冷却过程中产生的应力可能导致装饰层微裂甚至整片脱落。因此,调整釉料中的二氧化硅、氧化铝和氧化钙等氧化物比例,使其热膨胀行为与坯体接近,是确保长期附着牢固的技术关键。经过充分熔融和冷却后,装饰层表面形成坚硬致密的玻璃质外壳,不仅附着力极强,还具备优异的耐磨性和耐候性,能够抵御日常使用中的物理磨损和环境侵蚀。