
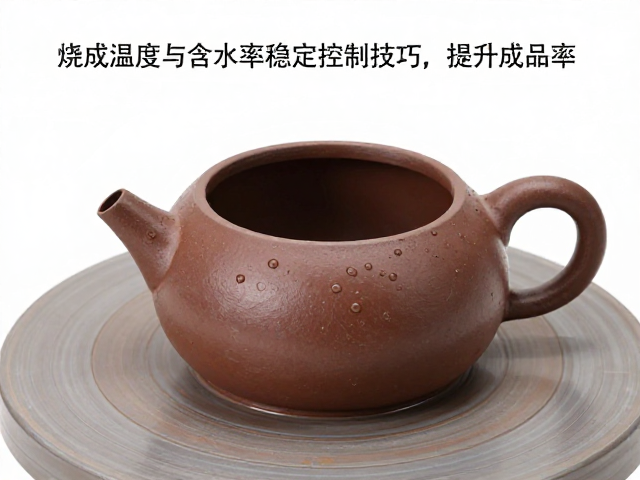
泥料含水率对成型与干燥的影响
紫砂泥料的含水率是决定坯体强度的关键物理指标,通常控制在13%至16%之间最为适宜。这一区间能保证泥料具备良好的可塑性,使工匠在打身筒、捏塑过程中不易开裂或塌陷。若含水率过高,泥料过于软塌,成型时难以保持器型线条的挺括,且在后续干燥过程中极易因水分蒸发不均导致变形或开裂;反之,含水率过低则会导致泥料发硬,揉泥时阻力增大,不仅增加手工成型难度,还容易在坯体内部形成因应力不均产生的隐性裂纹,直接降低成品率。
控制含水率的核心在于环境湿度管理与泥料醒泥时间的精准把握。在制作车间,相对湿度应保持在55%至65%之间,避免空气过于干燥导致坯体表面水分快速流失。泥料在陈腐过程中需定期喷水保湿并密封保存,以平衡内外水分。对于不同泥料特性,需有所调整,例如底槽清泥料结构致密,吸水较慢,可适当延长醒泥时间以消除内应力;而段泥泥料疏松多孔,含水率控制需更为精细,防止表面结皮影响后续加工。通过电子水分测定仪定期抽检,可确保每批泥料的含水率波动范围不超过±1%,为成型提供稳定的物质基础。
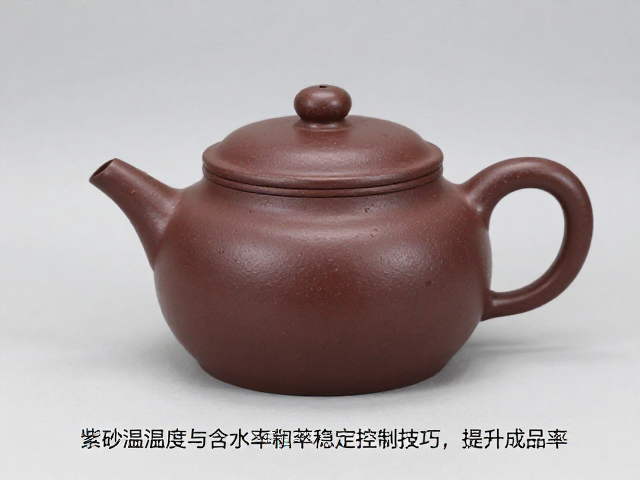
烧成温度曲线的精准调控
紫砂泥料的烧结过程是一系列复杂的物理化学变化,其最佳烧结温度区间通常位于1100℃至1200℃之间,具体取决于泥料中的矿物成分。不同矿源、配比如朱泥与紫泥,其烧结温度存在显著差异。朱泥含铁量高,烧结温度通常较低,约在1050℃至1120℃之间,温度稍高极易导致胎体玻化、变形甚至坍塌;紫泥则需稍高的温度,约在1120℃至1180℃之间,以确保胎体致密且呈现特定的色泽。精准控温需依赖高温窑炉的温控系统,通过热电偶实时监测窑内温度变化,确保升温曲线平滑过渡,避免温度骤升导致坯体炸裂。
烧成过程中的保温阶段对成品率的提升至关重要。在达到预定最高温度后,需进行适当的保温处理,使坯体内部温度均匀,促进矿物颗粒间的固相反应充分进行。保温时间通常控制在30至60分钟,具体需根据窑炉容量和装载密度进行调整。若保温时间不足,坯体内部未完全烧结,成品胎质疏松,吸水率偏高,敲击声音沉闷;若保温过度,则可能导致泥料过火,胎体收缩过大,器型扭曲或出现针眼、气泡等缺陷。通过多次烧成实验记录不同温度段下的坯体收缩率与色泽变化,建立数据库,可逐步摸索出土、紫、红等不同泥料的最优烧成曲线,从而稳定输出高品质成品。
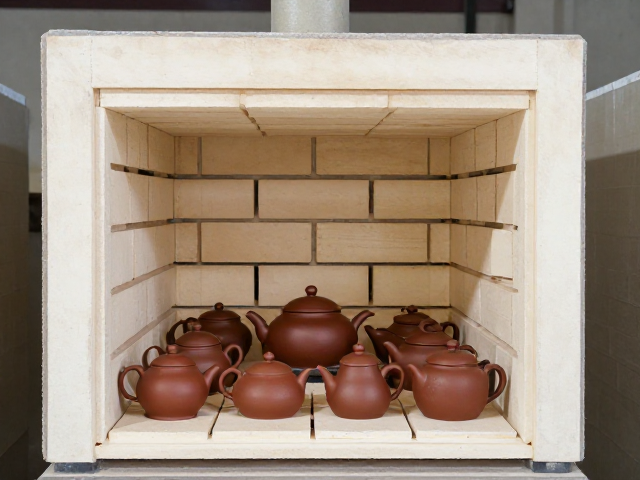
窑炉装载与气氛管理策略
窑炉内的装载方式直接影响热风的循环效率和温度场的均匀性。合理的码放间距能确保热量均匀渗透至每个角落,避免局部过热或受热不足。一般建议坯体之间保持3至5厘米的间距,大型器物与小型器物应分区码放,避免遮挡火焰和热气通道。对于异形器物,需特别注意支撑点的受力情况,使用耐火砖或专用支架进行固定,防止在高温软化阶段因自重发生变形。装载密度需适中,过密会导致散热不良,局部温度过高,过疏则热效率低,能耗增加,且易因热辐射不均导致色差。
烧成气氛的控制对紫砂泥料的呈色和胎质结构有着决定性影响。紫砂泥料中的铁元素在不同气氛下会发生氧化或还原反应,从而呈现出紫红、黄褐等不同色泽。氧化气氛下,铁元素以三价铁形式存在,色泽偏红;还原气氛下,铁元素转化为二价铁,色泽偏深紫或黑褐。现代电窑可通过精确控制氧气含量来实现气氛调节,而柴窑或气窑则需通过燃料配比和排烟口开度进行动态调整。在实际操作中,需密切观察火膛颜色及排烟状态,适时调整风门,确保窑内气氛稳定。对于追求特定色泽的泥料,需提前进行小样测试,确定最佳气氛参数,再应用于大批量生产,以减少因气氛波动导致的次品率。