
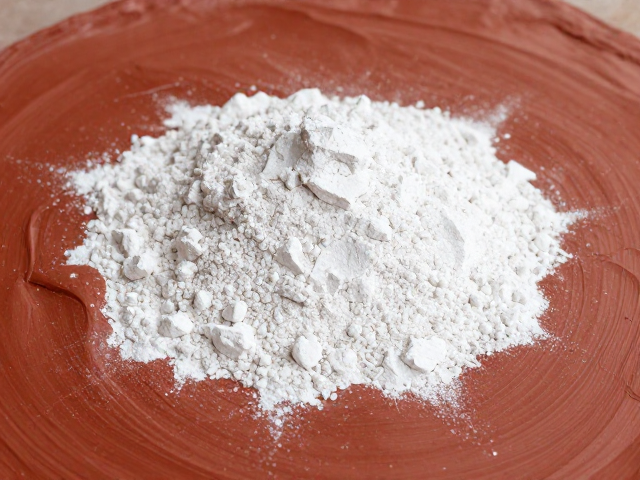
原料配比的核心逻辑与基础成分解析
滑石粉铁红泥板的成型质量,高度依赖于基础泥料与添加剂之间的物理化学平衡。以常见的工业级滑石粉为例,其莫氏硬度通常在1至2之间,片状结构有助于提高泥料的可塑性,但过高的掺量会导致坯体强度下降。铁红(氧化铁红,Fe2O3)作为主要着色剂,不仅提供视觉上的朱红色调,其微晶结构还能在一定程度上增强坯体的致密性。在基础配方中,滑石粉与粘土(如高岭土或膨润土)的比例通常维持在1:1到2:1之间,具体数值需根据当地粘土的塑性指数进行微调。若粘土含量过低,泥板在干燥过程中极易出现开裂或变形;反之,若滑石粉比例过高,烧成后的吸水率难以控制,影响最终产品的物理性能。
水分含量是决定泥板成型工艺成败的关键变量。对于半干压或注浆成型工艺,混合料的含水量通常控制在6%至9%之间。这一区间内的水分能够包裹在粘土颗粒表面形成水化膜,提供必要的润滑作用,使泥料在模具中具有良好的流动性或填充性。若水分低于6%,泥料过于干硬,成型压力需极大增加,且易产生层裂;若水分超过9%,泥板在脱模后难以保持形状,干燥收缩率显著增大,极易导致坯体开裂。因此,在配料阶段,必须使用经过精确校准的水分测定仪对混合泥料进行实时监测,确保每一批次泥料的水分波动范围不超过±0.5%。
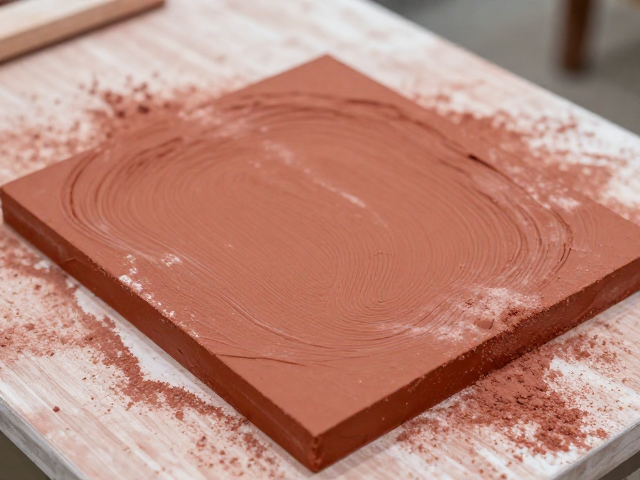
混合制备与陈腐工艺的标准化操作
混合过程的均匀性直接决定了泥板内部的致密度和外观的一致性。在制备过程中,建议采用螺旋搅拌机进行初步混合,搅拌时间控制在10至15分钟,以确保滑石粉与铁红颗粒均匀分散在粘土基质中。随后,将混合好的泥料装入密闭的塑料布或容器中进行陈腐处理。陈腐时间通常为24至72小时,这一过程并非简单的等待,而是水分在泥料内部重新分布、粘土颗粒表面吸附水分子形成稳定水化层以及有机质缓慢分解的过程。陈腐后的泥料,其可塑性指数通常可提高10%至20%,内部应力得到释放,成型时的开裂风险显著降低。
在陈腐结束后,泥料需经过再次练泥或真空挤出处理,以排除内部夹带的空气。空气泡在烧成过程中受热膨胀,会在泥板内部形成气孔或导致坯体崩裂,严重影响产品强度。真空练泥机的真空度通常需保持在0.08至0.12 MPa之间,确保泥料中无可见气泡。经过练泥后的泥料,其内部结构应呈现均匀的絮状或条状,无明显硬块或干粉点。此时,泥料的细度通常要求达到0.08毫米方孔筛筛余量小于5%,以保证泥板表面光滑,无颗粒感,满足后续加工或使用要求。
成型工艺参数与模具设计要点
泥板的成型方式主要包括压延成型、注浆成型和半干压成型,不同方式对工艺参数的要求截然不同。对于压延成型,泥料需先通过碾轮机制成均匀的泥片,再经压延机反复碾压至所需厚度,通常为2至5毫米。压延过程中,上下滚筒的压力需保持一致,速度差控制在合理范围,以防止泥片表面产生波浪纹或厚度不均。对于注浆成型,泥浆的粘度需控制在15至25秒(用恩氏粘度计测量),比重控制在1.8至1.9 g/cm³之间,以确保泥浆能顺利流入模具并保持足够的悬浮稳定性,避免沉淀。
模具的设计与材质对泥板的尺寸精度和表面质量有着决定性影响。常用的模具材质为石膏或高密度聚氨酯。石膏模具具有良好的吸水性,能迅速吸收泥料中的水分,使泥板表面形成一层致密的硬壳,便于脱模。模具表面的粗糙度需控制在规定的范围内,过高的粗糙度会导致泥板表面吸附石膏颗粒,影响外观;过低的粗糙度则可能导致脱模困难,造成坯体损伤。在成型过程中,脱模时间需根据环境温度和湿度进行动态调整,通常在半干压成型中,脱模后的坯体含水率需控制在6%至8%,以确保坯体具有足够的强度应对后续搬运和干燥。
干燥控制与烧成曲线的科学设定
干燥是泥板成型后最为脆弱的环节,水分的不均匀蒸发会导致坯体产生内应力,引发开裂或变形。自然干燥需在通风良好、避免阳光直射的环境下进行,干燥周期通常为3至7天,具体取决于环境湿度和坯体厚度。在干燥过程中,需定期翻转坯体,确保四面受风均匀。对于批量生产,可采用隧道窑或干燥室进行强制干燥,干燥室的温度梯度需设置合理,初始阶段温度控制在30至40℃,后期逐渐提升至60至80℃,以避免表面干燥过快而内部水分滞后,形成“硬壳”导致开裂。
烧成工艺是赋予泥板最终物理性能和色彩的关键步骤。铁红泥板的烧成温度通常在1100℃至1250℃之间,具体温度取决于滑石粉和粘土的熔点特性。烧成曲线需包含预热带、高温带和冷却带。预热带温度控制在100至600℃,需缓慢升温以排除结晶水和有机质挥发产生的气体;高温带需快速升至目标温度,并保温30至60分钟,使坯体充分烧结,气孔率降低,强度提升;冷却带需控制降温速率,特别是在300至600℃区间,需缓慢冷却,以防止因晶型转变或热应力导致坯体开裂。烧成后的泥板,其吸水率应控制在规定范围内(如低于3%),抗折强度需达到相应标准要求,以确保产品的耐用性和安全性。