
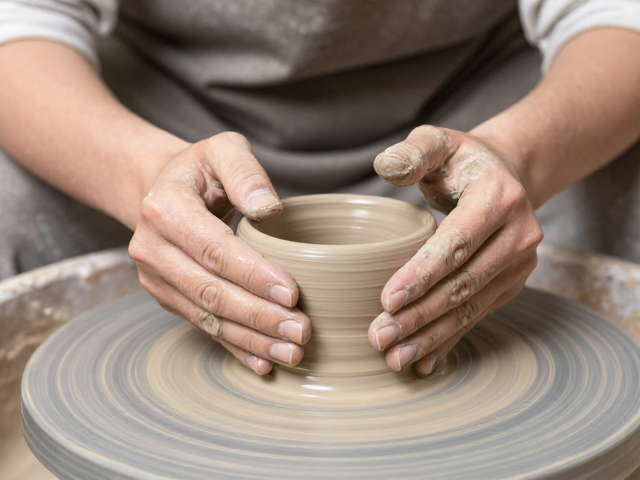
拉坯成型的核心逻辑与泥料准备
拉坯压底定型是陶瓷制作中决定器物形态稳定性的关键步骤,其核心在于利用离心力与手指压力的动态平衡。泥料的状态直接决定了成型的成功率,通常选用颗粒细腻、可塑性强的高岭土或瓷土,经过陈腐处理后,泥料内部水分分布均匀,气泡排出,能更好地响应手部细微的力度变化。在开始之前,需对泥料进行充分的揉泥,通过“羊头揉法”或“菊花揉法”消除内部应力,确保泥块软硬适中,既不会因过湿导致塌陷,也不会因过干产生裂纹。
泥料的湿度控制需严格遵循环境温湿度变化进行调整。在标准室温环境下,泥料含水量通常保持在18%至20%之间,此时泥料具有最佳的延展性与支撑力。若环境干燥,泥料表面水分蒸发过快,会导致坯体开裂,因此需在使用前用湿布包裹静置平衡水分。泥料的团揉程度也会影响后续压底的效果,揉泥不到位会导致坯体密度不均,在高速旋转中产生晃动,进而影响口径与高度的比例控制,使器型松散无力。
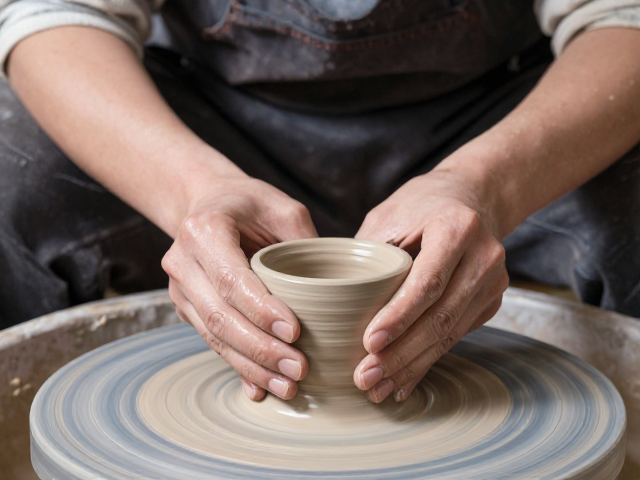
压底定型的力学分析与手法细节
压底是确立器物底部厚度与整体重心的基础工序,其质量直接影响器物的稳定性与后期修坯的效果。操作时,双手需稳稳托住泥柱底部,拇指与食指形成环状支撑,其余三指自然贴合泥壁。随着转轮加速,手指需均匀施力,将泥料向中心收拢,形成一个坚实且厚度均匀的底部。此时,力度需由轻配重,逐步增加压力,使底部泥层紧密压实,避免出现空鼓或厚度不均导致的变形。
压底过程中的力度控制需与转轮转速相匹配。转速过低,泥料无法形成有效的离心力支撑,易导致底部塌陷;转速过高,则易因离心力过大导致坯体向外扩张,破坏预设的器型。实际操作中,通常保持中速旋转,手指感受泥料的回弹力,通过微调指尖压力,使底部中心略厚、边缘略薄,形成自然的受力结构。这种结构能有效分散器物在使用过程中的应力,防止因底部过薄而在干燥或烧制过程中开裂。
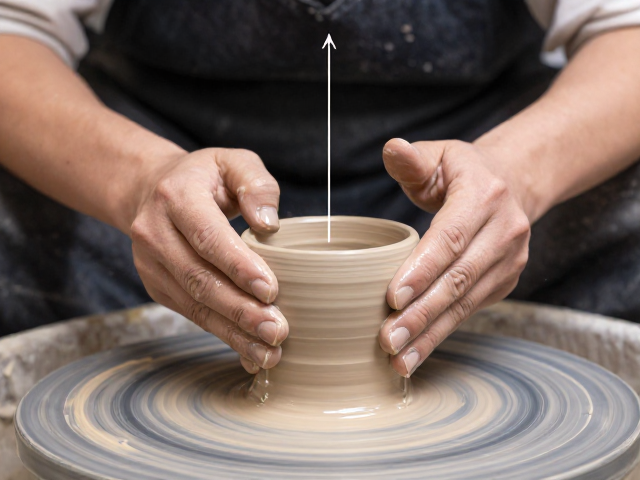
口径与高度比例的美学与物理平衡
器物的口径与高度比例是决定其视觉美感与实用功能的核心要素,两者需保持严密的数学与力学关联。在拉坯过程中,随着泥柱逐渐升高,泥壁厚度需随之减薄以维持整体平衡。若高度增加而口径未相应调整,坯体重心上移,极易在干燥过程中因自重不均而倾斜或倒塌。因此,成型时需时刻观察器物的轮廓线,确保从底部到口沿的线条过渡流畅,符合黄金分割或特定器型的比例规范。
不同器型对口径与高度的比例有着特定的要求。例如,碗类器物通常要求口径大于高度,以提供稳定的放置面和舒适的握持感;而瓶类器物则可能追求细高的形态,此时需更精细地控制泥壁厚度,确保上部细颈的稳定性。在实际操作中,可通过“收口”动作来调整口径,即在泥柱达到预定高度后,双手手指从两侧向内收压,使口沿逐渐缩小。这一过程需缓慢均匀,避免局部受力过大导致坯体扭曲,确保口径尺寸精准符合设计比例。
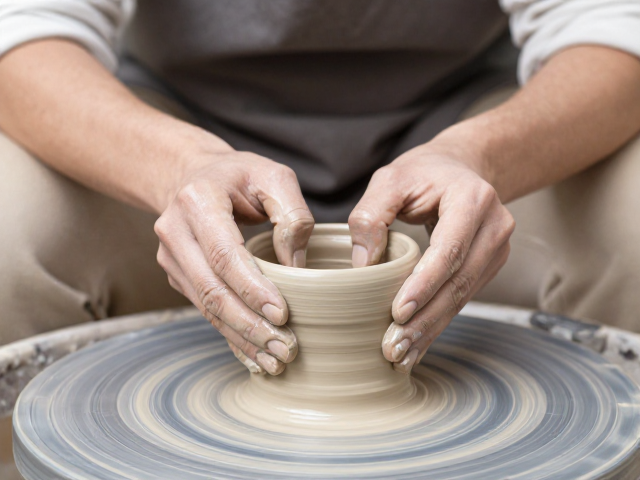
成型过程中的应力释放与干燥预防
拉坯过程中,泥料内部会产生复杂的应力分布,若处理不当,会在干燥或烧制阶段引发开裂或变形。因此,在定型完成后,需立即进行应力释放处理。操作时,可用湿海绵轻轻擦拭坯体表面,去除多余水分,同时用手指轻轻按压坯体内部,消除因手指挤压产生的局部应力集中。此外,坯体需放置在平整、干燥且通风良好的转盘上,避免阳光直射或强风直吹,以防水分蒸发过快导致收缩不均。
干燥过程是坯体强度建立的关键阶段,需严格控制环境湿度与温度。在初始干燥阶段,坯体含水量较高,体积收缩明显,需保持环境湿度在60%-70%之间,减缓水分蒸发速度。随着干燥进程,逐渐降低湿度,使坯体均匀脱水。在此过程中,需定期检查坯体是否有裂纹或变形迹象,必要时可用软木工具轻轻修整坯体表面,消除细微瑕疵。只有经过充分且均匀的干燥,坯体才能达到足够的强度,为后续的修坯和施釉奠定基础。