
陈腐工艺的核心逻辑与时间控制
泥料陈腐并非简单的静置等待,而是水分均匀分布与有机质分解的生物化学过程。在陶瓷生产环节中,未经充分陈腐的泥料内部水分梯度大,可塑性不足,导致坯体在干燥和烧成过程中应力释放不均。传统工艺中,陈腐时间通常控制在7至15天,具体周期需依据泥料含水量、环境温度及湿度进行动态调整。高温季节水分蒸发快,需增加密封措施或缩短周期并加强补水;低温季节则需延长陈腐时间以促进黏土颗粒表面的水化膜形成,提升泥料塑性指数。
充分陈腐能显著改善泥料的颗粒级配状态,使黏土矿物颗粒间形成稳定的絮凝结构。这一微观结构的优化直接决定了坯体的致密度。若陈腐不足,泥料内部存在干团或水分不均,烧成后极易因局部收缩率差异形成黑心缺陷。通过控制陈腐室的温湿度,例如保持环境温度在20-25℃,相对湿度60%-70%,可加速微生物活动,分解泥料中的有机杂质,减少烧成时的还原气氛消耗,从原料源头降低黑心产生的概率。
注浆与成型过程中的针孔消除技术
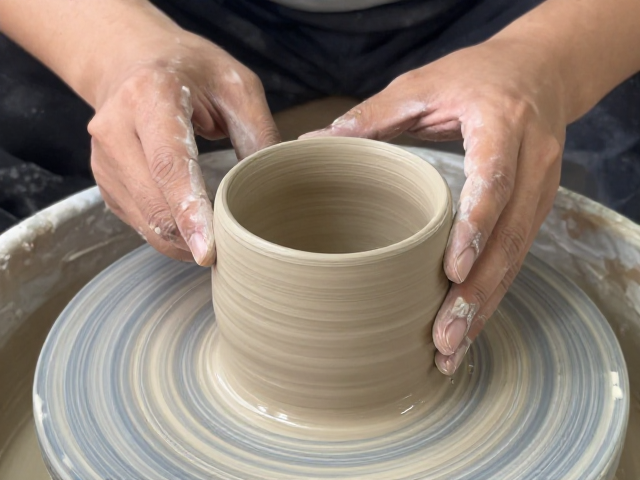
泥料在制备过程中若搅拌不均或脱泡不充分,内部残留的气泡会在坯体表面或内部形成针孔,这些孔隙在烧成阶段成为气体聚集的温床,进而诱发黑心。采用真空练泥机进行脱泡处理是行业标准操作,真空度需稳定在-0.08至-0.1MPa区间,确保泥料中的空气被有效抽出。对于注浆成型工艺,泥浆的细度需控制在规定范围,通常要求通过325目筛网的余量低于一定比例,以减少粗颗粒形成的通道效应,防止气体滞留。
成型时的排气与压实操作至关重要。手工或机械成型时需采用螺旋式挤压或多次揉压,迫使泥料内部空气排出。对于薄壁或复杂结构件,可采用等静压成型技术,通过均匀的压力分布消除内部应力集中和孔隙。在注浆过程中,控制石膏模的吸水和坯体厚度,避免坯体过厚导致内部水分难以排出,形成局部潮湿区,进而影响烧成时的氧化反应。
烧成曲线优化与气氛控制策略
烧成过程中的升温制度直接影响坯体内部气体的排出和氧化反应。黑心缺陷常因升温过快导致坯体表面迅速致密化,内部气体无法逸出,或在还原气氛过强时碳素残留。采用阶梯式升温法,在300-600℃区间设置保温段,使坯体中的有机质和碳酸盐充分分解,水分和气体平稳排出。此阶段的升温速率需严格控制,避免急热导致坯体开裂或内部结构崩塌。
气氛控制是根治黑心的关键环节。在氧化阶段,需保证窑内氧气充足,促进碳素完全氧化为二氧化碳逸出。若使用还原焰烧成,需精确控制还原期开始的温度和持续时间,避免还原气氛过早介入导致碳素残留。现代窑炉可通过自动控制系统实时监测窑内氧含量,动态调节助燃空气与燃料比例,确保烧成气氛稳定。烧成温度需根据釉料和坯料成分确定,避免温度过高导致坯体软化封闭孔隙,或温度过低导致烧结不完全,形成疏松结构。
原料处理与杂质剔除规范
原料中的杂质是诱发黑心的重要因素。铁矿石、煤屑、有机物等杂质在烧成过程中难以完全氧化,残留为黑色斑点或团块。选用高纯度黏土原料,并在制备过程中设置磁选工序,去除铁质杂质。对原料进行严格筛分,确保颗粒级配合理,避免粗颗粒形成缺陷核心。对于外购泥料,需定期检测其化学成分和物理性能,确保批次间稳定性。
加工环境的清洁度直接影响泥料质量。生产车间需保持无尘环境,避免灰尘落入泥料中。工具、模具及输送管道需定期清洗,防止残留泥垢混入新料。在泥料储存和转运过程中,采用封闭式容器,防止外界污染物侵入。建立原料溯源体系,记录每批原料的来源、处理工艺及检测结果,便于追溯缺陷根源。通过精细化管理,从源头上消除杂质干扰,提升坯体纯净度。