
异形接口脱落的常见成因与应力分析
异形器物因其非标准化的几何形态,在烧制或日常使用过程中,接口处极易因受力不均产生应力集中。当两个曲面或不规则平面拼接时,接触面积往往小于标准圆柱或方形接口,导致粘接点承受的剪切力远超常规器物。这种结构特性使得普通加固方式难以覆盖所有受力面,一旦环境温度变化或受到外力冲击,胶层或泥胎连接处便容易从薄弱点开始开裂,进而导致整体脱落。
传统修复中常出现的“只粘表面”或“填充过量”是主要误区。过量填充会导致内部应力无法释放,形成新的断裂源;而仅处理表面则无法深入缝隙内部,无法形成有效的机械咬合。对于高岭土、紫砂或陶瓷等材质,其微观孔隙结构决定了粘接剂必须具备一定的渗透性,才能在不破坏器物本体质感的前提下,通过填补微孔形成稳固的内锁结构。理解这一物理机制,是制定有效加固方案的前提。
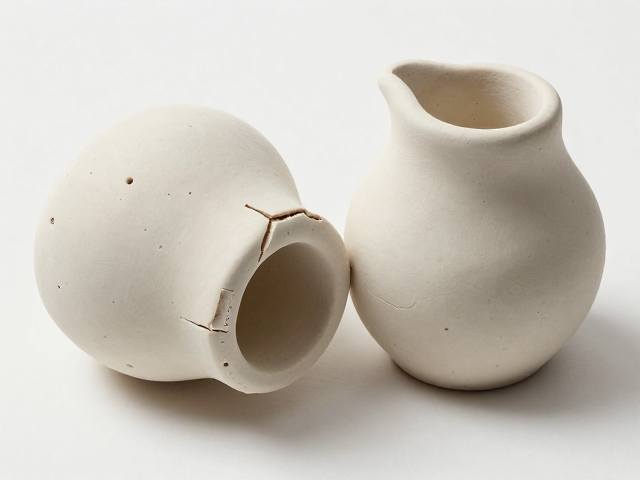
第一步:界面清理与微孔构建
在处理脱落接口前,必须彻底清除旧胶痕、灰尘及氧化层,这是保证新材料附着力的基础。建议使用软毛刷配合无水酒精或专用清洁剂,对接口内外侧进行反复擦拭,确保表面无油性残留。对于多孔性材质如陶土或未釉面陶瓷,可使用细砂纸(建议400-800目)轻轻打磨接口边缘,制造微小的粗糙面。这种物理处理能显著增加接触面积,为后续粘接材料提供足够的锚固点,避免光滑表面导致的滑移现象。
清理完毕后,需对接口进行干燥处理,确保水分完全挥发。若器物材质吸水性强,可置于阴凉通风处置放数小时。在此阶段,检查接口是否有隐性裂纹,若存在细微裂纹,需先用稀释的粘接剂进行渗透修补,待其初步固化后再进行下一步操作。这一步骤的关键在于“净”与“干”,任何残留物或湿气都会削弱最终粘接层的强度,导致加固失败。
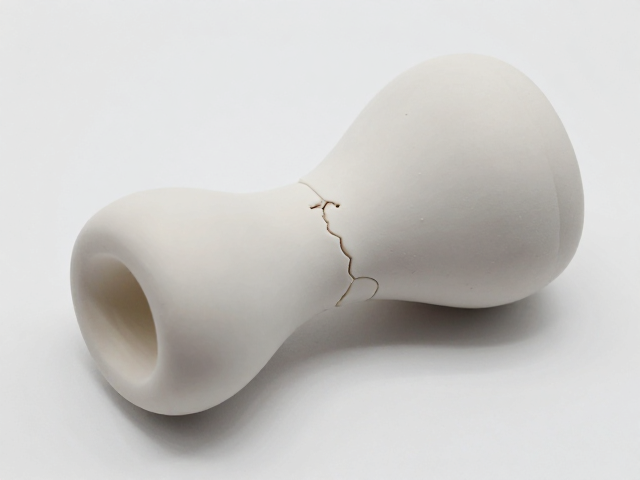
第二步:高渗透粘接剂的选型与施加
针对异形接口的复杂性,粘接剂的流动性与固化强度需经过严格匹配。对于多孔材质,推荐选用具有良好渗透性的环氧树脂或专用陶瓷胶,其粘度应适中,既能深入微孔,又不会因过度流动而流失。施加时,采用“薄涂多遍”的原则,先在两个接触面分别涂抹极薄的一层,利用毛细作用让胶水渗入孔隙。避免一次性堆积大量胶体,以免形成胶瘤,影响器物外观及受力平衡。
在施加过程中,需特别注意胶层的均匀性。可使用竹签或专用刮板将胶水均匀推开,确保每个角落都有覆盖。对于缝隙较大的异形接口,可考虑在胶中加入少量同材质的粉末(如瓷粉或陶土粉),以增强填充感和结构强度,但需确保粉末与胶水充分混合,无结块现象。此步骤的核心在于“匀”与“透”,通过微观层面的紧密贴合,最大化粘接界面的结合力。
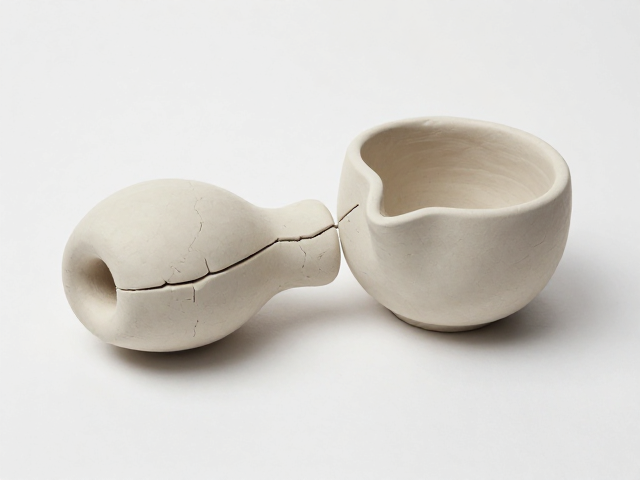
第三步:定位固定与应力释放固化
异形器物的接口在固定时,不能使用均匀的压力,而应根据受力方向进行针对性加压。使用软布包裹接触点,配合夹具或橡皮筋进行固定,确保压力集中在接口中心区域,避免边缘受力过大导致胶层溢出或器物变形。固定后,需静置等待胶水初步固化,期间严禁移动或调整器物位置,以免破坏正在形成的分子链结构。
固化过程中,环境温度与湿度对最终强度影响显著。建议将固定后的器物置于温度稳定(20-25℃)、湿度适中(40-60%)的环境中自然固化,避免阳光直射或高温烘烤导致胶水快速失水开裂。对于高强度要求的修复,可延长固化时间至24-48小时,让胶水充分交联反应。固化完成后,轻轻去除固定装置,检查接口是否平整、无溢胶,并进行轻微敲击测试,确认无松动异响,至此完成整个加固流程。