
烧成温度对陶瓷微观结构与物理性能的决定性影响
陶瓷制品的烧成过程本质上是材料内部发生物理化学变化的热力学过程,其中温度曲线直接决定了最终产品的致密度、吸水率及机械强度。在常规陶器与瓷器生产中,烧成温度通常划分为低温陶(800℃-1000℃)、中温陶(1000℃-1150℃)和高温瓷(1200℃-1400℃)三个主要区间。不同温度区间下,黏土矿物中的石英、长石及高岭石等成分会经历脱水、分解、熔融及玻璃相生成的不同阶段。低温烧制主要保留黏土的多孔结构,吸水率较高,适合制作粗陶或建筑陶板;而高温烧制则促使长石大量熔融形成玻璃相,填充颗粒间空隙,使坯体致密化,从而具备类似石材的硬度和极低吸水率。
温度控制并非简单的升温,而是需要精确匹配材料的热膨胀系数与相变点。若烧成温度过低,坯体未充分烧结,产品强度不足且易碎;若温度过高,超过液相线过多会导致坯体软化变形甚至坍塌,或引起釉面过度流淌。现代陶瓷工业中,通过热重分析(TG-DSC)测定原料的吸热与放热峰,能够精准定位最佳烧成温度区间。例如,高岭土在550℃左右发生脱羟基反应,而在1000℃以上开始形成莫来石晶体,这一过程直接关联到陶瓷骨架的稳定性。因此,依据烧成温度对材料特性进行分类管理,是建立标准化生产工艺的基础。
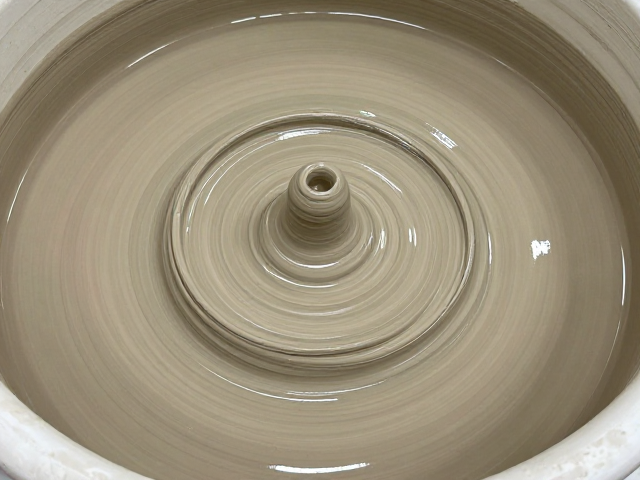
陈腐醒泥在泥料微观均匀性与可塑性中的核心作用
陈腐是陶土在制成泥料后,在特定温湿度环境下静置一段时间的过程,其核心目的在于促进泥料内部水分均匀分布及有机质分解,从而提升泥料的可塑性与成型性能。在陈腐过程中,黏土颗粒表面的吸附水逐渐转化为结合水,使颗粒间的润滑作用增强,表现为泥料塑性指数的提高。同时,陈腐过程中微生物活动产生的有机酸会轻微蚀刻黏土颗粒表面,改变其表面电荷特性,进一步改善泥料的流变性能。这一物理化学变化使得泥料在后续揉泥、拉坯或注浆过程中更加跟手,减少开裂和变形现象。
陈腐时间的长短需根据黏土种类、粉碎细度及环境条件综合判定。一般而言,普通黏土陈腐期为1-3周,而含有较多有机质或需高度精细加工的瓷土,陈腐期可延长至数月甚至数年。研究表明,随着陈腐时间的增加,泥料的屈服应力和塑性指数呈正相关变化,但达到一定阈值后提升效果趋于平缓。值得注意的是,陈腐并非万能,若环境湿度过低会导致泥料干裂,湿度过高则可能引发霉变或过度软化。因此,控制陈腐室的温度在15-25℃,相对湿度保持在60%-80%,是保证陈腐效果稳定性的关键参数。
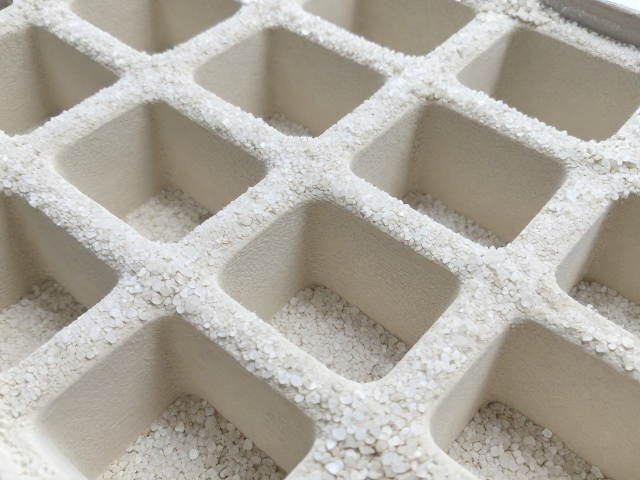
石英颗粒在陶瓷骨架构建中的支撑与调控机制
石英是陶瓷坯体中最主要的骨架成分,其在烧成过程中扮演着至关重要的角色。在低温阶段,石英以晶体形式存在,提供初步的支撑结构;随着温度升高,石英发生晶型转变,如α-石英向β-石英的转化伴随体积膨胀,这一特性常被利用来抵消坯体在烧结初期的收缩,防止变形。石英颗粒的粒径分布、含量比例以及纯度直接影响陶瓷的机械强度、热稳定性和透光性。粗颗粒石英能提高坯体的抗热震性,但过量使用可能导致釉面出现砂眼或气泡;细颗粒石英则有助于提高坯体的致密度和强度,但可能增加收缩率。
优化石英骨架结构需结合原料特性进行精准配比。在实际生产中,通常采用不同目数的石英砂混合使用,以构建紧密堆积的颗粒骨架。例如,在日用瓷生产中,石英含量通常控制在20%-30%,并通过筛分去除杂质,确保石英颗粒表面清洁,避免杂质干扰玻璃相形成。此外,石英的晶型稳定性至关重要,部分石英中含有方石英或鳞石英,其在冷却过程中发生的晶型转变可能导致体积突变,引发制品开裂。因此,选用经过预烧处理或天然晶型稳定的石英原料,是提升陶瓷成品率的重要手段。
工艺协同优化与陈腐、石英配比对成品率的提升逻辑
将陈腐醒泥与石英骨架优化结合,能够显著提升陶瓷制品的整体质量稳定性。陈腐过程改善了泥料的均匀性和可塑性,使石英颗粒在泥料中分布更加均匀,减少了因局部应力集中导致的开裂风险。同时,良好的可塑性有助于在成型过程中形成致密且均匀的坯体结构,为石英骨架在烧成过程中发挥支撑作用奠定基础。在实际操作中,通过调整陈腐时间和石英粒径配比,可以精细调控坯体的收缩率和烧成温度区间,从而适应不同品种陶瓷的生产需求。
工艺参数的协同优化需要基于严密的实验数据与过程控制。通过正交实验确定最佳陈腐时间与石英配比组合,观察其在不同烧成温度下的收缩率、吸水率及抗折强度变化,建立严密的数据库。例如,对于薄壁器皿,可能倾向于使用较短的陈腐时间和较细的石英颗粒,以增强坯体强度并减少变形;而对于厚壁工艺品,则可能延长陈腐时间并使用粗颗粒石英,以提高抗热震性。这种基于材料特性与工艺条件的精细化调控,是提升陶瓷成品率、降低生产成本的核心路径,也是现代陶瓷工艺从经验驱动向数据驱动转型的重要体现。