
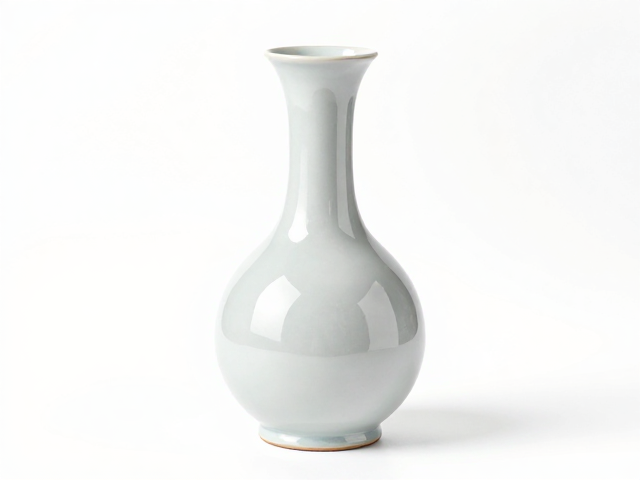
透明釉料的化学组成与基础原料选择
细颈花瓶对釉面的纯净度与流动性有着极高的要求,透明釉的核心在于其低浑浊度与高透明度,这主要依赖于高纯度氧化铝、石英以及长石的比例控制。基础配方中,高岭土提供骨架支撑,但需严格控制铁、钛等杂质含量,通常选用铁含量低于0.3%的优质高岭土或煅烧氧化铝,以避免釉面发黄或产生斑点。石英作为主要骨架材料,不仅决定釉层的硬度,还影响高温下的粘度,建议使用经过严格筛选的白石英,确保二氧化硅纯度在99%以上。
助熔剂的选择直接影响釉面的光泽度和熔融温度。纯碱和方解石是传统且稳定的助熔成分,纯碱能显著降低熔融温度并增加釉面流动性,而方解石则有助于提高釉层的耐火度和防止流釉。在细颈花瓶的制作中,由于颈部空间狭小,釉料过稀极易造成积釉或流淌失控,因此配方中需加入适量滑石或镁橄榄石来调节粘度,使釉层在高温下保持适度的稠度,从而在细颈部位形成均匀、无泪痕的薄层。
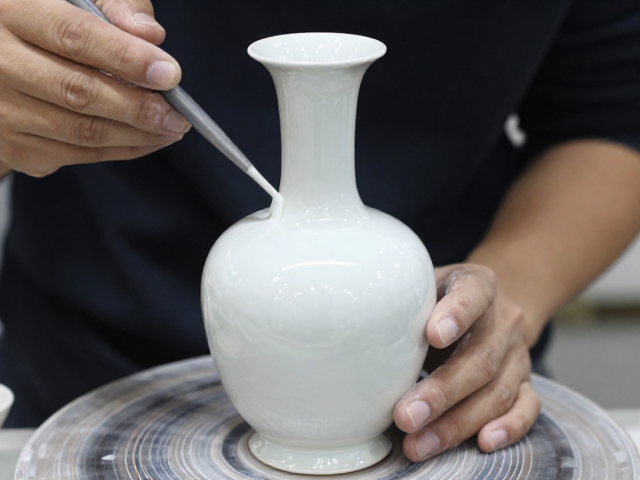
釉浆制备工艺与施釉手法控制
釉料的研磨细度是决定最终釉面质感的关键因素,细颈花瓶要求釉浆细度控制在3000目筛余量低于0.1%。使用球磨机进行湿法研磨时,需严格控制加水比例与研磨时间,确保釉料颗粒均匀分散,避免出现沉淀或分层现象。研磨完成后,釉浆需经过严密的过滤与除铁处理,通常使用120目筛网过滤以去除大颗粒杂质,并通过电磁除铁器去除微量铁屑,这一步骤对于保持透明釉的晶莹剔透至关重要。
施釉环节对细颈花瓶的成功率影响极大,鉴于颈部口径小、深度大,浸釉法容易导致内部积釉或外部挂釉不均。实际操作中,常采用注浆法或内部喷涂结合外部轻浸的方式。注浆时需控制浆料密度在1.8-1.9g/cm³之间,注入后静置时间需精确计算,确保内壁釉层厚度适中。外部施釉则需动作轻柔,避免手部抖动造成釉面波纹,对于极细的瓶颈部位,可使用专用的小号喷枪进行薄喷,通过多次薄喷叠加的方式达到理想厚度,避免一次性施釉过厚导致烧制时开裂或脱落。
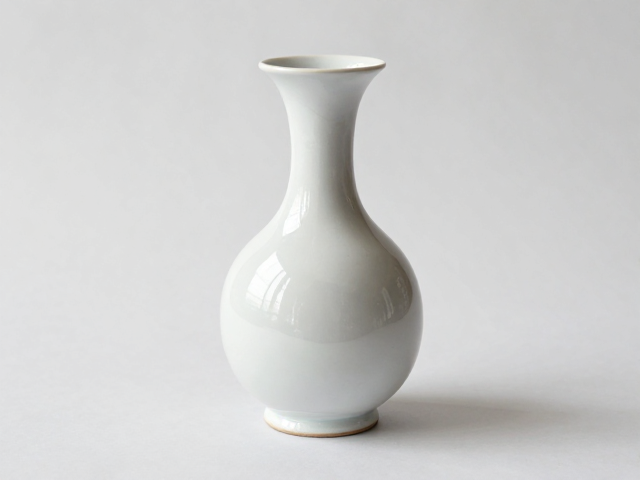
烧制曲线设计与温度气氛调控
细颈花瓶的烧制过程对温度曲线的稳定性要求极高,通常采用分段升温策略。在0-600℃区间,需设置缓慢升温速率,确保坯体中的结晶水及有机物质充分排出,防止因气体急剧膨胀导致瓶身炸裂。进入600-900℃区间后,升温速度可适当加快,此阶段坯体开始发生初步烧结,结构趋于稳定。透明釉的熔融通常在1100-1250℃之间完成,此阶段需保持温度精准,避免温度过高导致釉面起泡或流淌,或温度过低导致釉面欠火、发涩。
气氛控制是决定透明釉色泽与透明度的另一大核心要素。透明釉多采用氧化焰烧制,以维持釉料中铁、钛等呈色元素的氧化状态,避免还原气氛导致釉面发灰或浑浊。在最高温阶段,需保持窑内氧气充足,通常通过控制助燃空气与燃料的比例来实现。烧制结束后,冷却过程同样关键,快速冷却有助于形成玻璃相结构,提升釉面光泽,但需避免急冷导致细颈部位因应力不均产生隐裂。整个烧制周期需结合窑炉特性进行微调,确保每一处细节都在最佳状态下成型。