
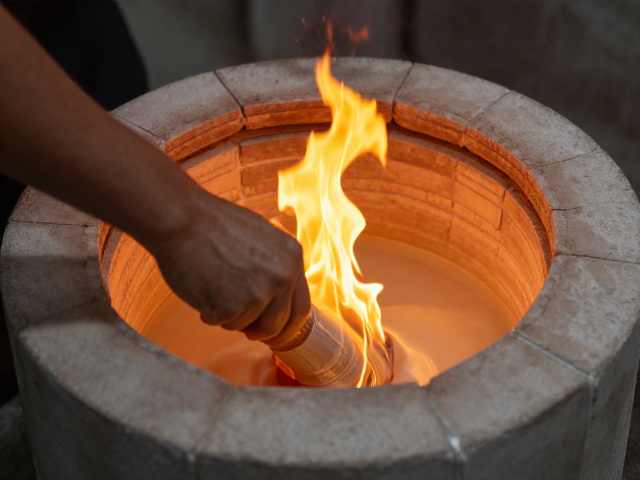
火焰色泽与窑温的对应关系
电窑虽无传统柴窑那种直观且变幻莫测的明火,但通过观察窑内加热元件(如硅碳棒或硅钼棒)的发光颜色,可以间接判断窑内的温度区间。在升温初期,加热元件呈现暗红色,此时温度通常在600℃以下,釉料中的水分正在排出,结构开始变得疏松。随着温度攀升至900℃至1000℃,元件变为橙红色,釉料开始进入初步熔融阶段,此时釉面可能开始出现轻微的起泡或流动预兆。
当温度达到1200℃至1300℃的高温区间,加热元件会发出明亮的黄白色光芒,这是大多数高温瓷釉完全玻化的关键时期。此时釉料表面应呈现平滑如镜的状态,若发现元件颜色偏暗或局部发红,可能意味着电压不稳或局部过热,需及时调整功率。通过定期观察元件亮度,操作者能建立对窑内热场分布的直观感知,这是控制釉面光泽度和气泡大小的基础。
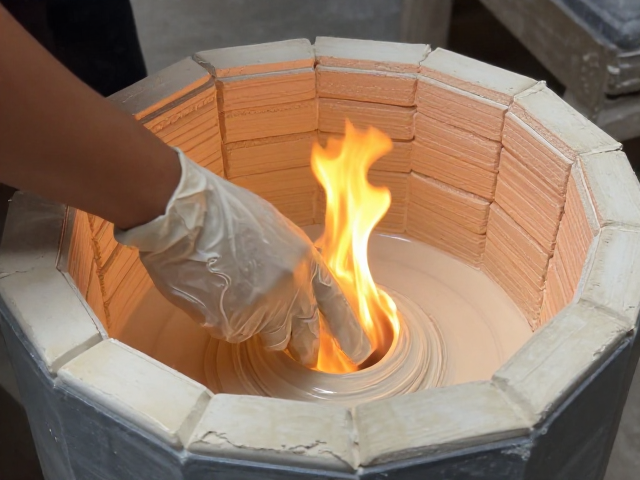
釉料搅拌与烧制前的关键处理
釉料的搅拌并非简单的混合,而是为了确保颗粒均匀分散,避免沉淀导致的发花或针孔。在配制釉浆时,需加入适量的解胶剂(如水玻璃)和粘合剂(如羧甲基纤维素),搅拌时间通常建议在15至30分钟,直至釉浆像牛奶般顺滑且无颗粒感。搅拌后必须静置沉淀,取上层清液使用,或使用细筛(通常为60-80目)过滤,以去除杂质和团聚颗粒,这能显著减少烧制过程中的釉面缺陷。
搅拌后的釉浆密度直接影响施釉厚度,通常使用比重计测量,一般控制在1.6-1.7g/cm³之间,具体数值需根据釉料配方和坯体吸水性微调。若釉浆过稀,施釉后易流釉,导致底部积釉;过稠则釉层太薄,可能无法完全覆盖坯体或出现釉泪。在施釉前,务必确保坯体清洁干燥,无油污和粉尘,这是保证釉面结合紧密、不剥落的前提条件。
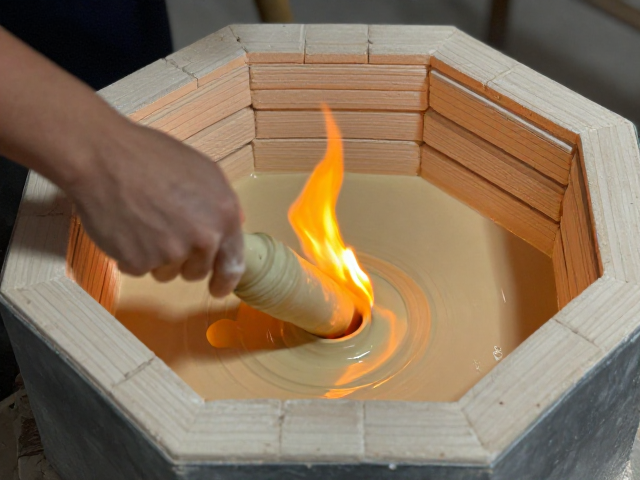
烧制过程中的釉面状态观察
在升温过程中,釉面状态会经历从粉状到半熔再到完全熔融的过程。操作者需通过观察孔定期查看,重点留意釉面是否出现异常的剧烈沸腾或气泡破裂后留下的针孔。若发现釉面过早熔融,可能是窑温上升过快,导致釉料中的气体未能及时排出;若釉面迟迟不熔,可能是升温速率不足或釉料配方中助熔剂比例偏低。
当到达保温阶段时,釉面的流动性趋于稳定,此时应观察釉面是否均匀覆盖坯体,有无缩釉或露胎现象。理想的釉面应平整光滑,气泡细小均匀,分布自然。若发现釉面局部发暗或无光泽,可能是氧化气氛不足或温度稍低,导致釉料中金属氧化物未充分显色或玻化不完全。通过细致记录不同温度段的釉面变化,可逐步掌握特定釉料的烧成特性。
操作安全与设备维护要点
电窑操作过程中,安全规范至关重要。严禁在窑门未完全关闭或密封条损坏的情况下启动高温烧制,以免热量散失或引发安全事故。每次烧制结束后,需等待窑内温度降至200℃以下方可开启窑门,骤冷会导致坯体开裂或釉面炸裂。同时,定期检查加热元件的固定情况,防止因热胀冷缩导致元件松动或断裂。
设备维护方面,需定期清理窑内积存的釉滴和杂物,避免堆积过多影响散热或导致局部过热。检查温控系统的准确性,建议定期使用标准热电偶进行校准,确保显示温度与实际温度一致。保持工作区域通风良好,虽然电窑无废气排放,但坯体和釉料中可能释放微量气体,良好的通风有助于维持操作环境的健康与安全。