
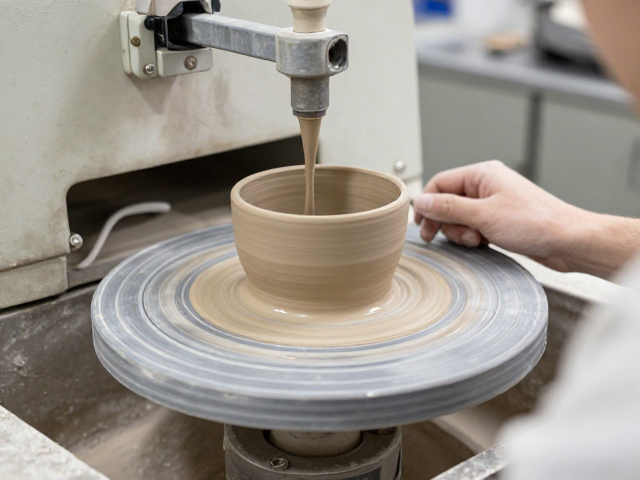
精细磨釉设备的日常维护与干燥环境控制
磨釉机作为陶瓷生产流程中决定釉面平整度与光泽度的关键环节,其核心部件如砂带、传动辊及冷却系统极易受到粉尘与湿气的双重侵蚀。设备运行环境的相对湿度若长期高于65%,金属导轨与轴承部位极易发生氧化锈蚀,进而导致传动精度下降,引发釉层厚度不均或出现条纹缺陷。因此,车间需配备工业除湿机或空调系统,将作业区域的相对湿度严格控制在40%-60%区间,同时保持地面干燥无积水,防止水分通过设备底部缝隙侵入电气控制柜,避免短路或传感器误判。
在每日停机后,操作人员需执行严密的清洁程序,重点清除砂带支架、导轮表面残留的釉浆与细微陶瓷颗粒。建议使用无水乙醇或专用清洁剂擦拭关键接触面,随后用干燥的无尘布进行二次擦拭,确保表面无任何液体残留。对于冷却液循环系统,需定期检查液面高度及滤芯状态,防止因冷却液变质或堵塞导致磨头温度异常,进而影响釉面微观结构的稳定性。保持设备本体的清洁不仅是外观维护,更是防止粉尘堆积引发电机过热或散热不良的基础措施。
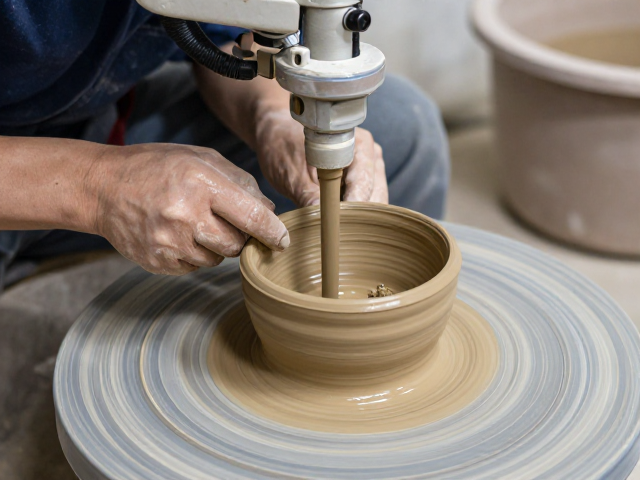
陶土练制过程中的排气工艺与气孔控制
陶土在练制过程中混入的空气若未有效排出,会在后续成型与烧成阶段形成气泡、针孔或裂纹,直接导致产品报废。真空练泥机通过负压抽吸与螺旋挤压的双重作用,迫使泥料中的空气从泥条内部分离并排出。操作时需确保真空室密封条完好无损,真空表读数应稳定维持在-0.06至-0.08 MPa之间,这是保证泥料致密性的关键参数区间。若真空度不足,泥料内部会残留大量微细气泡,即便经过后续陈腐处理,这些气孔仍难以完全消除。
泥料进入真空室前的含水率控制同样至关重要,过高的水分会增加泥浆粘度,阻碍空气逸出,而过低的水分则可能导致泥料粘附在螺旋轴上,造成排气通道堵塞。建议将入料含水率控制在18%-20%之间,并根据不同泥料的塑性指数微调螺旋挤压杆的转速与压力。在挤压过程中,观察泥条表面的光滑度与切面气孔情况,若泥条表面出现蜂窝状气孔或切面疏松,应立即检查真空管路是否漏气或过滤网是否堵塞,及时调整工艺参数以确保泥料内部结构均匀、无空洞。
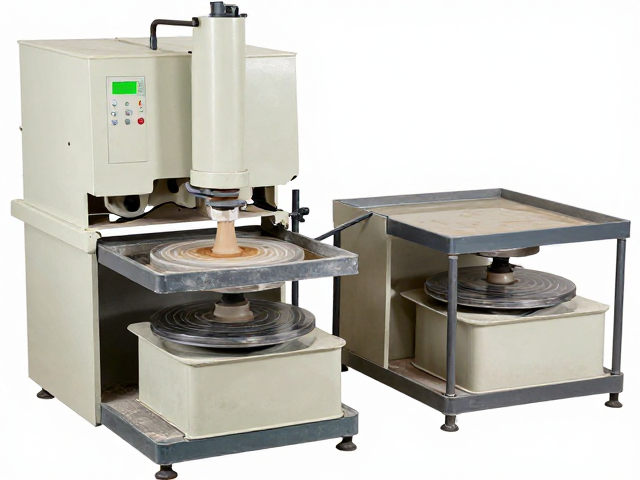
磨釉参数与泥料状态的协同优化
磨釉的效果并非孤立存在,而是与陶土练制后的坯体状态紧密相关。若泥料排气不充分,坯体内部存在隐性气孔,在磨釉过程中,高速旋转的砂带可能会因局部受力不均导致釉层剥离或产生不规则的磨损痕迹。因此,在设定磨釉机的砂带目数、研磨压力及行进速度时,必须参考坯体的吸水率与干燥程度。通常,坯体含水率低于0.5%时进行磨釉,能最大程度减少因水分导致的釉面发白或砂痕残留。
针对不同厚度的坯体,需动态调整磨釉头的下压高度与砂带张力。对于薄型坯体,较低的研磨压力配合较细目数的砂带,可避免击穿坯体或造成釉层过薄;而对于厚型坯体,可适当增加压力并使用粗砂带进行初步修整,再换用细砂带进行精磨,以获得理想的表面光洁度。此外,冷却水的流量与喷淋角度也需精确调控,确保磨削区域温度恒定,防止因局部过热导致釉料成分挥发或结晶状态改变,从而维持釉面化学成分的稳定性与视觉效果的统一。