
氧探头响应特性与曲线校准逻辑
氧化锆氧探头在高温环境下会因材料老化或污染导致响应速度变慢,进而造成窑炉内氧势控制滞后。实际生产中,许多烧成缺陷并非源于加热不均,而是氧势波动过大导致釉面氧化还原反应不充分。校准过程需严格遵循等温加热原则,避免温度骤变对锆管造成热冲击。校准点的选择应覆盖实际生产中的关键氧势区间,通常在0.1%至10% O2范围内设置多个校准点,以确保线性度。
数据优化的核心在于识别探头的迟滞现象。通过对比理论氧势与实际读数,可以计算出补偿系数。若发现高温段数据漂移,需检查探头保护管是否积存釉滴或杂质,这些附着物会阻碍氧气扩散,导致读数偏低。定期清理保护管并重新校准,是维持曲线稳定性的基础操作。校准后需进行至少2小时的稳定期测试,确认数据无大幅跳变方可投入生产。
升温段氧势控制策略
升温初期至300℃阶段,坯体中的有机物和碳酸盐分解会产生大量气体,此时需保持较高的氧势以促进氧化反应彻底完成。若氧势过低,残留碳素会在后续高温阶段与釉料中的金属氧化物反应,导致釉面出现黑点或针孔。控制曲线在此阶段应设定为缓慢爬升,避免氧势波动过大引发坯体开裂。
进入中温段后,随着石英晶型转变和液相生成,氧势的控制需更加精细。此时坯体结构趋于稳定,过高的氧势可能导致釉料中某些着色元素过度氧化,影响发色效果。通过微调风机风量与助燃比例,使氧势维持在设定值附近。若发现氧势波动频繁,应检查燃烧系统供氧是否均匀,排除局部缺氧或富氧现象,确保窑内气氛整体一致。
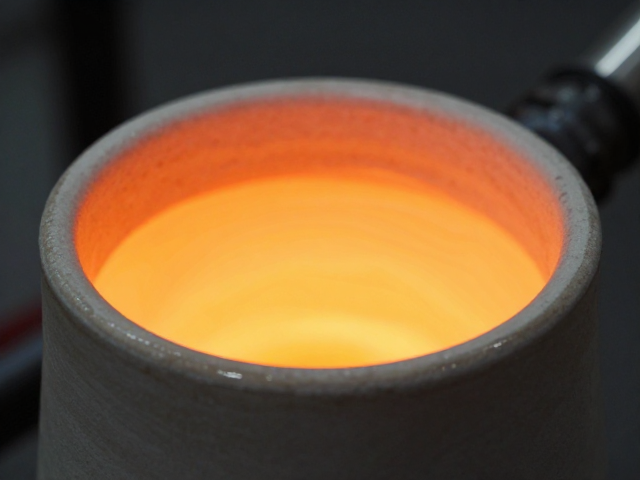
高温烧成与氧势稳定
高温烧成阶段是釉面熔融成形的关键期,氧势的稳定性直接决定釉面光泽度和致密性。在此阶段,窑内温度通常超过1200℃,氧探头数据极易受窑内气流和温度梯度影响。需重点关注氧势曲线的平滑度,若出现剧烈锯齿状波动,通常意味着燃烧不稳定或窑内气流紊乱。此时应降低升温速率,让氧势逐步回归平衡。
对于薄壁产品或复杂结构件,高温段的氧势控制需预留缓冲时间。快速降温或氧势骤降可能导致釉面应力集中,引发隐裂。通过优化烧成曲线,使高温段保持较长时间的平台期,有助于釉料充分流平和气泡排出。数据分析时,应结合产品出炉后的外观检查,若发现釉面发雾或失光,需回溯高温段氧势数据,调整氧化剂添加比例或风机参数。
降温段气氛管理与防氧化
降温阶段的氧势控制常被忽视,但实际上对釉面最终性能至关重要。快速降温若伴随氧势降低,可能导致釉面中高价金属离子还原,引起变色或析晶。因此,降温初期应保持与高温段相近的氧势,防止因温度下降过快导致氧势读数失真。需特别注意探头在低温段的响应特性,避免误判气氛状态。
随着温度降至临界点以下,窑内气氛对釉面的影响减弱,但仍需监控氧势变化趋势,防止余热引发局部还原反应。若生产对釉面白度或特定发色有严格要求,需精确控制降温段的氧势曲线,使其平滑过渡至常温。通过记录不同降温速率下的氧势数据,建立数据库,为后续调整烧成曲线提供依据。定期复盘降温段数据,优化风机与助燃配比,提升产品一致性。