
环境控制:温湿度对干燥速率的影响
空气流动与温度是决定溶剂挥发速度的核心变量。在工业涂装或印刷作业中,保持工作区域温度在20至25摄氏度之间,通常能维持较为稳定的溶剂挥发曲线。过高的温度会加速表层结皮,导致内部溶剂被封存,而温度过低则可能引起涂层流挂或干燥停滞。同时,相对湿度应控制在40%至60%之间,高湿度环境会显著延长水性体系的干燥时间,甚至引发发白现象,而干燥的冷空气有助于溶剂分子快速脱离基材表面。
通风系统的设计需遵循科学的气流逻辑,而非单纯追求大风力。采用层流或均匀扩散的送风方式,能避免局部风速过大造成涂层表面缺陷。排风口应设置在污染物集中区域下方,通过负压环境将挥发的有机化合物有序排出,既保障了操作人员的健康,又维持了微环境的洁净度。合理的换气次数通常建议在每小时6至10次,具体数值需根据车间容积及溶剂类型进行计算调整,以确保有害气体浓度低于职业接触限值。
表面处理:洁净度对干燥质量的决定性作用
基材表面的微观状态直接影响着溶剂的附着与挥发路径。油污、灰尘或旧涂层残留物会形成隔离层,阻碍新涂层与基材的结合,同时这些杂质可能充当凝结核,改变局部干燥速率,导致干燥不均或出现针孔。在开始作业前,使用无尘布配合专用清洁剂进行彻底擦拭,是消除污染源的关键步骤。对于多孔性材料,还需考虑其吸湿性,必要时进行预热处理以去除内部水分,防止水分蒸发干扰溶剂挥发过程。
工具与环境的洁净度维护需要建立严格的操作规程。喷枪、刷子或刮刀在使用前后必须经过彻底清洗,残留的干结涂层不仅污染下一批次产品,其脱落颗粒还会落入未干涂层中,形成永久性瑕疵。工作台表面应定期使用粘性滚筒或无尘纸清理,确保无肉眼可见的颗粒物。建立“一清一用”的习惯,即在每次作业前检查并清洁接触面,能大幅降低因环境污染导致的干燥缺陷,从而间接延长有效操作时间,减少返工。
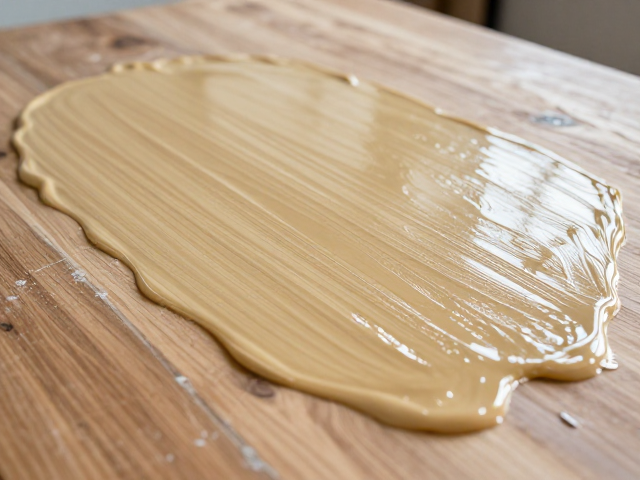
工艺参数:涂层厚度与溶剂配比如重
涂层的厚度与溶剂挥发速率呈非线性关系。过厚的涂层会导致溶剂被困在内部,表层干燥后形成封闭膜,内部溶剂难以逸出,极易产生起泡、开裂或长期不干的现象。遵循“薄涂多遍”的原则,每层涂层厚度控制在微米级别,能确保溶剂通过毛细作用或分子扩散均匀挥发。实际操作中,可通过湿膜测厚仪实时监控涂层厚度,避免凭经验估算导致的厚度失控,从而在保持涂层完整性的同时,优化干燥效率。
溶剂的配比需根据环境温度和湿度动态调整。慢干溶剂(如高沸点溶剂)能延缓涂层表干时间,增加流平性,但过量使用会导致干燥时间过长,增加灰尘附着风险。相反,快干溶剂虽能加速干燥,但可能导致涂层发白或橘皮。在实际应用中,应参考溶剂供应商提供的技术数据表,根据具体施工条件计算混合比例。例如,在高温环境下适当增加慢干溶剂比例,而在低温高湿环境下则需平衡快慢干溶剂的比例,以维持最佳的干燥窗口期。
设备辅助:科学利用干燥设备提升效率
自然干燥并非完全被动的等待,而是可以通过辅助设备优化过程。红外加热灯或热风循环烘箱能提供均匀的热量,加速溶剂分子运动,但需精确控制温度,避免局部过热导致涂层变色或起泡。对于大面积作业,使用除湿机降低环境湿度,能显著提升水性涂料的干燥效率。设备的使用应遵循循序渐进的原则,先小范围测试,确认无不良反应后再大面积应用,以确保工艺的稳定性和可重复性。
定期维护干燥设备是保证其性能的关键。加热元件的积尘、风机的堵塞或温控传感器的失灵,都会导致干燥效果不均或设备故障。建立设备维护日志,记录每次清洁、校准和维修的时间与内容,有助于及时发现潜在问题。同时,监测设备运行时的能耗与干燥效果,通过数据分析优化使用策略,如根据生产计划合理安排设备开启时间,既能降低能源消耗,又能确保涂层在最佳状态下干燥,维持工作台的长期洁净与高效。