
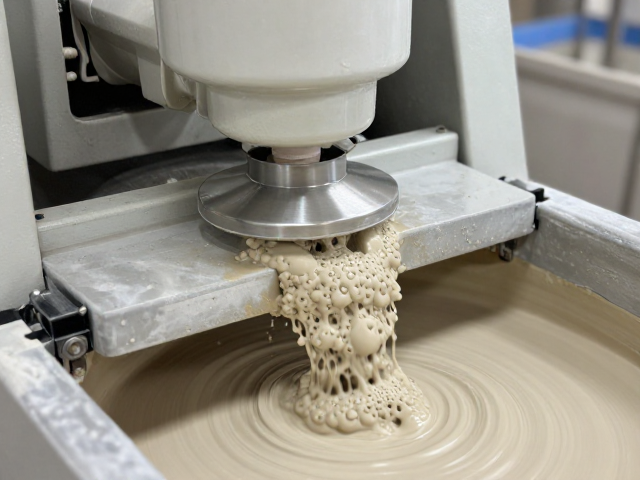
真空练泥机的排气原理与气泡形成机制
泥料在制备过程中残留气泡的主要成因在于水分蒸发及机械搅拌产生的卷入效应。真空练泥机通过螺旋绞龙的挤压作用,迫使泥料通过狭窄的真空室,在此过程中,泥料内部的气体被强制分离并排出。这一物理过程依赖于严密的密封结构与稳定的真空度,通常真空室内的负压需维持在-0.08MPa至-0.1MPa之间,以确保气体能克服泥料粘滞力顺利逸出。若真空度不足或排气管路堵塞,泥料内部会形成微米级的气孔,这些气孔在后续成型中极易导致坯体开裂或变形。
泥料切割台的作用则体现在对经过真空处理泥料的二次整形与应力释放。切割台通常配备液压或电动切割线,通过细钢丝或锯条对挤出的泥条进行横向切断。这一动作并非简单的分割,而是通过切割面的快速闭合,进一步挤压泥料表面可能残留的微小气泡。切割过程中的摩擦力与挤压力有助于消除泥料表层因挤出形成的螺旋状纹理,使泥料内部结构更加致密均匀,从而减少因应力集中导致的潜在缺陷。
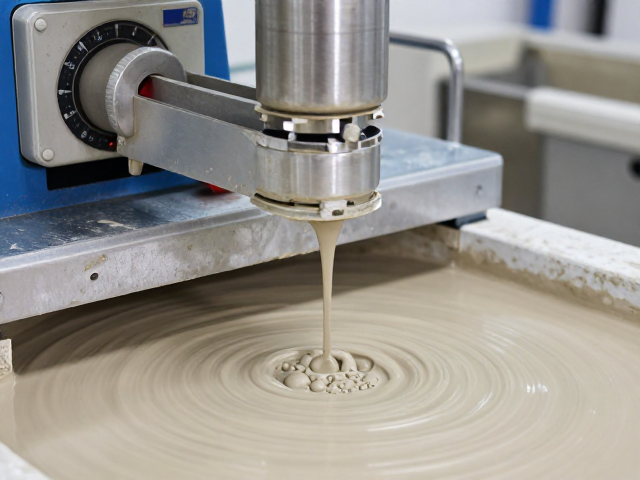
真空参数与切割速度的协同匹配
真空练泥机的真空度设定需根据泥料含水量及塑性指数进行动态调整。高塑性泥料如紫砂或某些陶瓷泥,因其粘度较大,气体排出阻力高,通常需要更高的真空负压配合较慢的进料速度,以延长气体在真空室内的停留时间。相反,低塑性或高水分泥料则需适当降低真空度,防止泥料过稀导致真空系统抽气效率下降。在实际生产中,真空室温度控制也至关重要,过高的温度会降低泥料粘度,加速气体逸出,但需避免水分过度流失影响可塑性。
切割台的切割速度与真空挤出速度必须保持严格的同步关系。若切割速度滞后于挤出速度,泥条会在切割点堆积,导致内部气泡无法通过切割面的挤压作用排出,甚至形成层状夹渣;若切割速度过快,则可能切断未完全稳定的泥条,破坏泥料内部的致密结构。理想的工况是切割线以恒定的速度切入泥条,切入深度需精确控制,确保切割面能完整覆盖泥条截面,使气泡在切割瞬间被物理封闭并挤出。这种速度匹配需通过变频电机与伺服控制系统实现高精度联动。
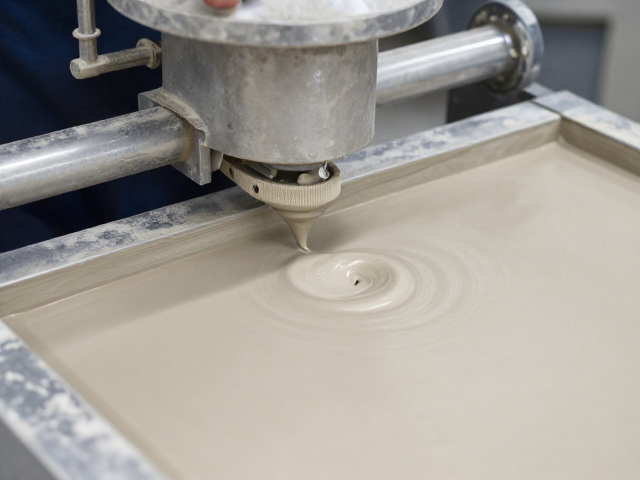
模具对接与切割面的平整度控制
真空练泥机的出料嘴与切割台的位置对接直接影响气泡的消除效果。出料嘴的内径应与泥条预期直径相匹配,过大的内径会导致泥料在挤出时膨胀,形成螺旋状空洞;过小的内径则会增加挤出阻力,导致泥料内部应力过大,反而将气泡包裹在泥料深处。出料嘴与切割台的平行度误差需控制在1毫米以内,确保泥条以均匀的截面进入切割区域,避免因偏斜导致局部挤压不均,留下顽固气泡。
切割线的张力管理是保证切割面质量的关键因素。过低的张力会导致切割线晃动,切割面粗糙,气泡残留于切口处;过高的张力则可能切断泥条或导致切割线断裂。通常采用气动或电动张力控制器,保持切割线在预定张力范围内。此外,切割线的材质选择也会影响气泡消除效果,高强度不锈钢丝或镀金钢丝因其耐磨且不易变形,能提供更稳定的切割面,有助于在切割瞬间对泥料产生均匀的径向挤压,迫使残留气泡从切割面排出。
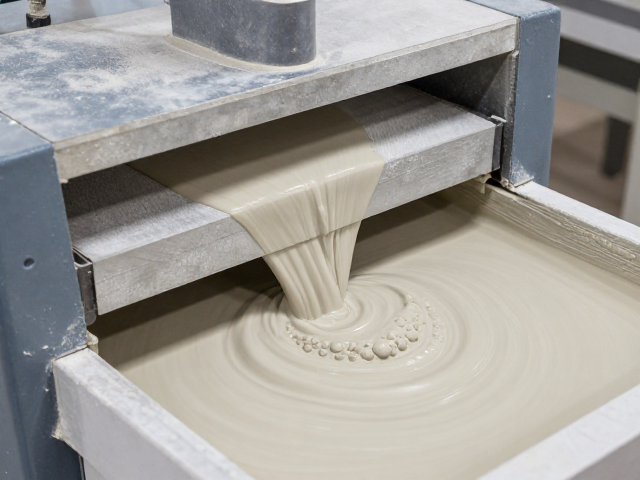
泥料预处理与切割环境的湿度管理
泥料在进入真空练泥机前的陈腐与搅拌质量决定了初始气泡的分布状态。充分陈腐可使泥料颗粒间水分分布均匀,降低塑性差异,减少搅拌过程中因颗粒团聚形成的包裹性气泡。搅拌机的转速与时间需经过优化,避免过度搅拌将空气大量卷入泥料中。预处理阶段的泥料含水率应控制在合理区间,过高的含水率会增加气体排出的难度,过低的含水率则会导致泥料脆性增加,在真空挤压下易产生断裂性孔隙。
切割台的作业环境湿度对泥料表面状态有显著影响。干燥的环境会加速泥料表面水分蒸发,形成干燥层,阻碍切割面对内部气泡的挤压排出;过于潮湿的环境则可能导致泥料粘附切割线,影响切割精度。理想的作业环境湿度应保持在50%-70%之间,并配备局部加湿或排湿装置,确保泥条表面保持适度的湿润与可塑性。这种环境控制有助于切割线在切割时形成平滑的切口,使泥料在切割瞬间能像“愈合”一样闭合,有效消除表层残留气泡。