
小型电窑基础检查与预热准备
在启动小型电窑进行任何烧制作业前,严密的设备自检是确保安全与成品率的核心环节。需定期清理窑膛内的积碳与碎屑,检查加热元件是否有断裂或氧化迹象,同时确认热电偶位置是否准确接触指定区域,避免因传感器偏差导致温度失控。此外,务必检查窑盖密封条是否完好,电源线路有无老化破损,确保接地保护功能正常,这是防止漏电事故及热量流失的基础步骤。
预热程序旨在排除耐火材料内部的水分及挥发性物质,对于新砌筑或长期闲置的电窑尤为重要。建议将升温程序设定为极低速率,例如每小时20-30摄氏度,直至150摄氏度左右,使残余水分缓慢蒸发。这一过程能有效避免因水汽急剧膨胀导致窑体开裂或釉面气泡,为后续正式烧制提供稳定的热环境基础。
程序升温曲线的科学设定
程序升温曲线的设置直接决定了陶瓷作品的微观结构形成,需根据泥料类型与釉料特性进行精细化调整。以常见的中温釉烧为例,在0至600摄氏度区间应保持平缓升温,重点应对石英晶型转化及有机杂质分解,升温速率建议控制在60-80摄氏度/小时。进入600至900摄氏度区间后,随着坯体开始烧结,可适当加快升温速度至100-120摄氏度/小时,以节省能源并提高生产效率。
最高温度的设定需严格参照所用釉料的熔融特性,通常中温釉烧成温度集中在1180-1250摄氏度之间。到达目标温度后,需根据窑内作品的厚度与摆放密度设定保温时间,一般建议保温20-30分钟,以确保窑内温度均匀,促进釉面完全熔融与流平。降温阶段则可通过关闭部分加热区或调整功率输出来控制冷却速率,快速冷却有助于保持釉面光泽,而慢冷则可减少釉面开裂的风险。
防变形与装载技巧
装载方式是影响作品变形的关键因素,合理的支撑结构能有效抵消高温下的重力影响。对于盘类或碗类作品,应使用专用匣钵或耐火砖进行垫烧,确保底部接触点最小化,减少粘连风险。对于立体造型复杂的器物,需使用支柱或支架进行多点支撑,支撑点应避开釉面装饰区域,并选用与坯料膨胀系数相近的耐火材料,防止因热胀冷缩差异导致作品扭曲或坍塌。
窑炉内的热场分布不均也是导致变形的主要原因,需定期通过测试块验证窑炉各温区的温差情况。在装载时,应遵循“重物在下、轻物在上”、“大件居中、小件靠边”的原则,确保热量能均匀辐射至每个角落。对于易变形的大平面片状作品,可尝试将其略微倾斜放置或使用弧形支架,利用自身重力在烧结初期形成微弱的预应力,从而抵消冷却过程中的收缩变形。
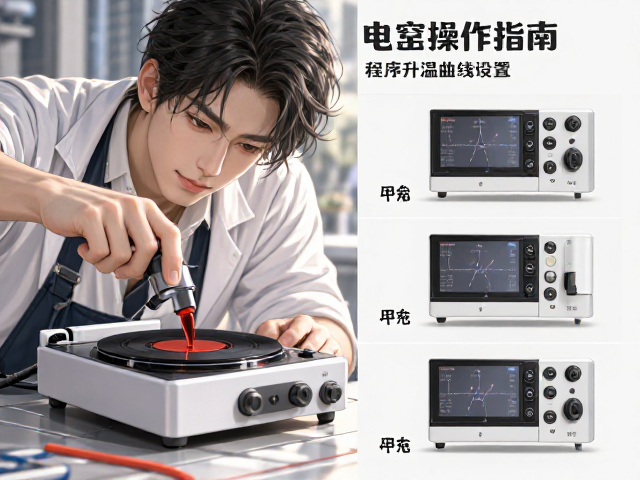
常见故障排查与维护
温度显示异常或升温缓慢常由热电偶老化或接触不良引起,需使用标准温度计进行比对校准。若发现实际温度与显示值偏差超过±5摄氏度,应及时更换热电偶或检查接线端子是否松动氧化。加热元件若出现局部发红或功率下降,需测量电阻值判断其寿命,对于电阻值显著偏离新件标准或表面出现严重结晶的元件,应及时更换以避免加热不均导致的废品。
窑门闭合不严会导致热量散失及温度波动,需定期检查门轴润滑情况及密封条磨损程度。若发现密封条变形或断裂,应立即更换同规格耐火密封材料,确保窑门能紧密贴合窑体。此外,控制器参数若因误操作被修改,可通过恢复出厂设置或重新输入标准升温曲线进行修正,避免因参数错误导致烧制失败。定期清理控制器散热风扇灰尘,防止因过热导致控制失灵。