
指尖与泥料的力学平衡:塑形器具的尺寸逻辑
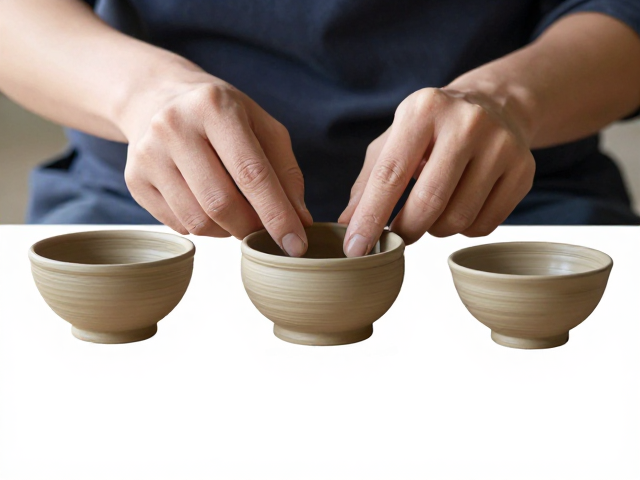
陶艺创作中,手型与工具的匹配度直接决定了泥坯的均匀性与稳定性。不同手型的操作者,其手掌宽度、手指长度及握力习惯存在显著差异,这要求塑形器具在尺寸上必须具备严密的对应关系。对于手掌较小或手指纤细的操作者,直径超过15厘米的刮板或过宽的修坯刀往往会导致受力点分散,难以对泥料施加均匀且集中的压力,容易造成坯体厚薄不均或局部塌陷。相反,手掌宽大的操作者在使用过小的工具时,反而会因为力臂过短,导致控制精度下降,使得泥坯边缘处理显得粗糙。
尺寸适配的核心在于工具的工作面宽度与手掌虎口张开后的自然跨度。常见的牛角刮板或木质刮刀,其有效工作面通常建议在8至12厘米之间,这一区间能较好地覆盖大多数成年人的手掌受力范围。当进行拉坯或泥板拼接时,拇指与食指形成的环状空间约为3-5厘米,若使用过宽的辅助尺或过长的支撑棒,不仅难以贴合坯体弧度,还会因杠杆原理产生额外的扭力,增加坯体开裂的风险。因此,选择器具时需模拟日常握持姿态,确保工具重心落在手掌大鱼际与小鱼际之间,以实现最省力的操控体验。
专用匣钵的热工特性与避坑要点
匣钵作为高温烧制过程中的关键载体,其材质、厚度与透气性直接影响成品的光泽度与结构完整性。市面上常见的匣钵多由高铝质或碳化硅材质制成,不同材质在导热系数上存在差异。高铝质匣钵导热较慢,升温平稳,适合对温度变化敏感的釉料或薄胎瓷器,能有效减少因热震导致的炸裂;而碳化硅匣钵导热迅速,热效率高,但若升温曲线控制不当,极易因局部温差过大导致坯体变形。选购时需关注匣钵内壁的平整度,细微的凹凸不平会在高温下与坯体釉面发生粘连,形成难以清除的瑕疵。
避坑的关键在于识别匣钵的隐性缺陷与使用误区。许多用户误以为匣钵越厚越耐用,实则过厚的匣钵会导致升温缓慢,延长烧制周期,增加能耗,且在冷却过程中因收缩应力不均易产生裂纹。此外,匣钵的透气性需与窑炉气氛相匹配,全密封式匣钵在烧制还原焰时,若排气设计不合理,内部气体积聚可能引发坯体鼓泡或釉面针孔。建议在使用前对匣钵进行干烧测试,观察其是否有细微裂纹或掉渣现象,同时确保匣钵底部垫有干净的耐火砖或氧化铝球,避免直接接触窑板造成污染或粘连。
工具维护与匣钵管理的协同效应
陶艺器具的寿命与性能保持,依赖于严密的清洁与存储规范。塑形器具在使用后,尤其是接触过泥浆或釉料的金属或木质工具,必须立即用清水冲洗并彻底晾干,防止水分残留导致金属部件生锈或木质部件发霉变形。对于牛角或塑料刮板,应避免使用硬质刷子用力擦洗表面,以免破坏其光滑度,影响后续刮坯的流畅性。存储时应置于干燥通风处,不同尺寸的工具应分类摆放,避免相互挤压造成刃口崩裂或变形,确保每次使用时的尺寸精度和力学性能处于最佳状态。
匣钵的重复使用需经过严密的检查流程。每次烧制结束后,待匣钵完全冷却后,需仔细清理内壁附着的釉滴或残渣,清理过程中严禁使用尖锐金属工具硬撬,以防划伤内壁影响后续使用。若发现匣钵内壁出现明显剥落或裂纹,应立即停止使用,因为这些缺陷在高温下可能扩展,导致匣钵破裂,造成整窑作品报废。此外,匣钵应避免长期堆叠存放,过高的堆叠高度可能导致底部匣钵因承重过大而产生隐性损伤,建议单层平铺存放,并定期检查支撑结构的稳定性,以维持其热工性能的稳定性。