
硅溶胶铸造烧成温度对铸件微观组织的影响机制
硅溶胶精密铸造工艺中,焙烧制度的设定直接决定了型壳的强度、透气性以及最终铸件的表面质量。在常规生产实践中,烧成温度通常设定在950℃至1050℃区间,这一区间的选择基于二氧化硅相变特性及粘结剂残留物的分解需求。当烧成温度处于950℃至1000℃时,型壳中的有机粘结剂未能完全分解,残留碳含量较高,这可能导致铸件表面产生渗碳缺陷,特别是在对于低碳钢或合金钢铸件而言,表面碳势的升高会显著改变基体硬度,影响后续机加工性能。
随着烧成温度提升至1050℃及以上,型壳中的石英相变更加充分,莫来石生成量增加,型壳的高温强度得到显著提升。然而,过高的温度会导致型壳收缩率过大,甚至引发型壳开裂或变形。实证数据显示,在1050℃下烧成的型壳,其高温抗折强度通常比950℃烧成的型壳高出20%-30%,但透气性相应降低约15%。这种强度与透气性的权衡,要求工艺人员在制定烧成曲线时,必须结合铸件的具体材质、壁厚以及结构特点进行精细化调整,以避免因型壳强度不足导致的胀砂或因透气性差导致的气孔缺陷。
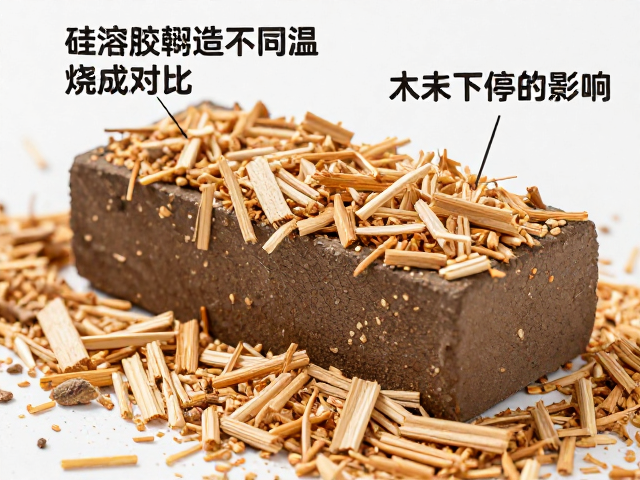
木屑添加对型壳透气性及宏观缺陷的改善作用
在硅溶胶型壳制造过程中,向面层或过渡层浆料中添加适量木屑是一种改善型壳透气性的有效手段。木屑作为可燃性添加剂,在焙烧过程中受热分解挥发,在型壳内部形成大量微孔通道。根据行业内的实验数据,当木屑添加量控制在浆料总质量的1.5%至2.5%之间时,型壳的透气性可提升30%-50%。这种透气性的提升对于浇注高粘度合金或薄壁复杂铸件尤为重要,它能有效排出型壳内残留的气体及金属液挥发气体,减少铸件表面气孔和夹渣缺陷的发生概率。
木屑的粒径分布及添加方式对铸件表面质量有着显著影响。细木屑(粒径小于0.5mm)能均匀分布在型壳表层,形成致密且透气的结构,有助于获得光洁的铸件表面;而粗木屑则可能因分布不均导致型壳局部强度下降,甚至在浇注过程中因气体急剧膨胀引发喷溅或浇不足。实际生产案例表明,在浇注某型号不锈钢泵体时,通过在面层浆料中添加2%的细木屑,铸件表面气孔缺陷率从8%降低至1.5%,同时铸件重量合格率提升了5个百分点。这一数据表明,合理控制木屑添加量是平衡型壳强度与透气性的关键工艺参数。
不同烧成温度与木屑添加的耦合效应分析
烧成温度与木屑添加之间存在显著的耦合效应,二者共同影响着型壳的最终性能。在低温烧成(950℃)条件下,木屑分解不完全,残留碳可能嵌入型壳表面,导致铸件表面出现黑皮或碳素沉积。然而,当烧成温度提升至1050℃时,木屑能够充分燃烧挥发,留下的孔隙结构更加稳定,透气性提升效果更为明显。研究表明,在1050℃烧成条件下,添加2%木屑的型壳,其残留气体排放量比未添加木屑的型壳减少40%,这直接降低了铸件内部气孔的形成风险。
此外,木屑的添加对型壳的热震稳定性也具有一定影响。木屑挥发后形成的微孔结构能够吸收部分热应力,减少型壳在快速升温过程中的开裂倾向。但在高温长时间保温过程中,若木屑添加过量,型壳骨架可能因孔隙率过高而强度不足,导致铸件出现粘砂或尺寸超差。因此,在实际工艺设计中,通常建议在高温烧成阶段(1050℃以上)配合适量木屑添加,而在低温预热阶段(600-800℃)则需严格控制木屑含量,以避免因挥发气体过快释放导致型壳结构破坏。这种分阶段、分温区的工艺控制策略,是实现高质量硅溶胶铸件的关键。