
雕塑专用特种粘土烧成收缩率的物理机制与变量分析
特种粘土在高温烧制过程中发生的体积缩小现象,本质上是颗粒间水分蒸发、有机质燃烧以及矿物晶格重组共同作用的结果。这一物理过程会导致作品尺寸与干燥状态下产生显著差异,通常表现为线性收缩。不同矿物成分的粘土,如高岭土、膨润土或球土,其微观结构差异决定了收缩率的基准范围。高岭土因晶体结构稳定,收缩率相对可控,而含有较多杂质或有机质的粘土在烧成初期易发生剧烈收缩,甚至导致开裂或变形。
影响收缩率的核心变量包括粘土的颗粒粒径分布、含水量以及烧成曲线的设定。颗粒越细,比表面积越大,颗粒间排列越紧密,干燥及烧成时的收缩通常更为明显。此外,粘土中是否添加熟料或羧甲基纤维素(CMC)等瘠性材料,会直接改变泥料的可塑性与收缩行为。熟料的加入能形成骨架支撑,有效抑制收缩;而烧成温度越高,玻璃相生成越多,致密度增加,收缩率随之上升。
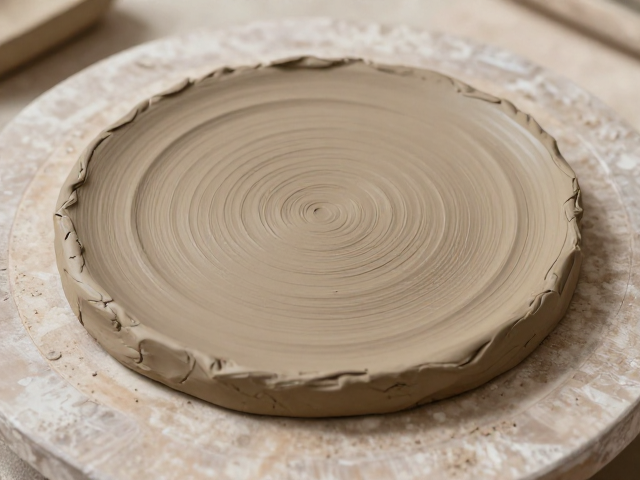
泥板成型工艺中的厚度控制与应力释放
泥板成型是塑造大型或异形雕塑的基础技法,其核心在于保持泥板厚度的均匀性,以规避因干燥收缩不均引发的应力集中。使用刮板或滚轮处理泥板表面时,需确保每一处厚度一致,通常建议厚度控制在1.5至3厘米之间,具体数值需根据雕塑体量及支撑结构动态调整。过薄的泥板在干燥过程中极易因水分快速流失而产生波浪状变形,过厚则会增加内部应力,导致烧成时炸裂。
在泥板拼接与贴合阶段,必须通过切割、刮毛、涂抹泥浆(Slip)等步骤实现无缝连接。连接处的泥浆需具备与泥板本体一致的收缩率,否则结合部会成为结构弱点。拼接完成后,需进行缓慢的自然干燥,避免阳光直射或强风环境加速表面水分蒸发。对于复杂曲面,可采用分段制作后拼接的方式,利用内部钢筋或石膏模具作为支撑,分散泥板自重带来的形变压力,确保成型过程中的几何稳定性。
烧成收缩率的计算模型与尺寸预判
在实际创作中,精确计算收缩率是确保成品尺寸符合设计预期的关键。艺术家需预先对同批次泥料进行试烧,制作标准试样(如10cm×10cm×2cm的长方体),记录干燥前后的尺寸变化,得出线性收缩率百分比。计算公式为:(干燥后长度 - 烧成后长度)/ 干燥后长度 × 100%。对于大型雕塑,通常采用分段测量取平均值的方法,以消除局部密度不均带来的误差。
基于测得的收缩率,设计图纸需进行等比例放大。例如,若测得收缩率为10%,则设计尺寸应为成品尺寸的1.1倍。对于高精度要求的作品,还需考虑泥料在干燥阶段的线性收缩(通常较小,约1%-2%)和烧成阶段的收缩(通常较大,约3%-8%),两者叠加形成总收缩率。建立严密的尺寸数据库,记录不同湿度、不同烧成温度下的收缩数据,有助于在后续创作中快速调整泥板尺寸,减少因尺寸偏差导致的返工。
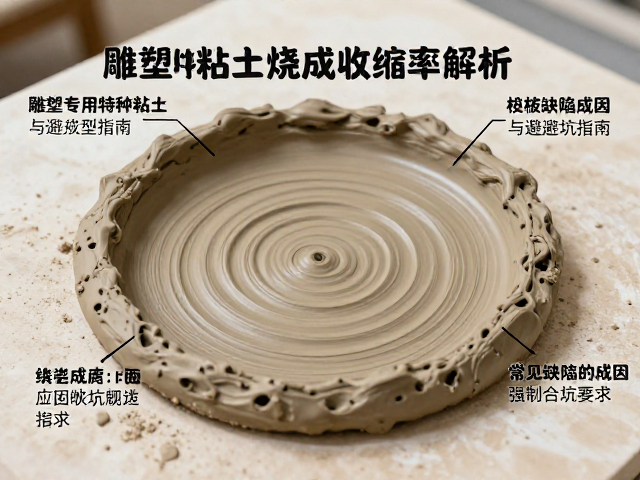
避坑指南:常见缺陷的成因与应对策略
泥板成型与烧成过程中最常见的缺陷是开裂与变形,其根源多在于水分分布不均或干燥速度过快。表面出现细密裂纹( crazing)通常是因为表层干燥速度远快于内部,导致内外收缩率不一致。应对此问题,可在成型后用湿布包裹作品,或在干燥初期定期喷洒雾状水,保持表面微湿,延缓干燥过程。对于大型作品,内部填充泡沫或支撑物可减少泥料用量,降低收缩总量。
变形问题常发生在泥板悬空或受力不均部位。当泥板在干燥过程中因自重发生下垂或扭曲时,需立即进行校正或使用临时支撑固定。若作品已出现轻微变形,可在泥料处于皮革硬度阶段( Leather-hard)时,使用工具进行局部修整,而非等待完全干燥后强行矫正,以免破坏结构完整性。此外,避免在泥板表面直接粘贴过重的装饰部件,应将其嵌入泥板内部或通过焊接、粘接等二次加工方式固定,以维持主体结构的应力平衡。