
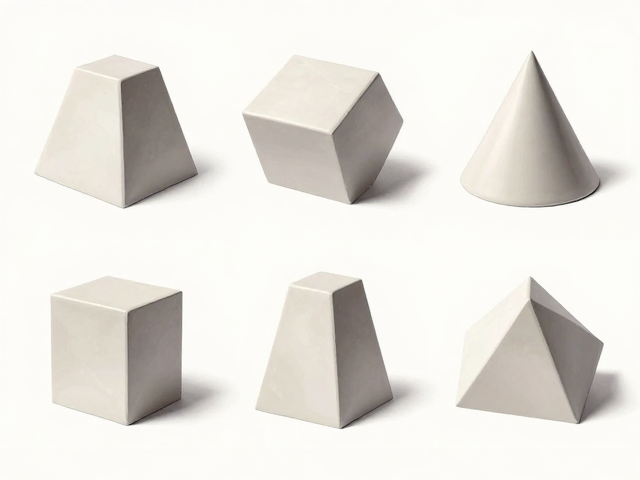
基础几何体的结构逻辑与重心控制
堆塑与贴花工艺在陶瓷创作中,本质上是二维平面装饰向三维立体造型的过渡尝试。基本几何体如圆柱、立方体、圆锥体等,因其线条简洁、受力均匀,成为初学者理解泥性与造型稳定性的最佳载体。在处理圆柱体时,需特别注意上下口径与底座的同心度,泥片卷制时的接痕必须经过严密的揉压与抹平,否则在干燥过程中极易因应力不均产生裂纹。立方体则更考验泥板拼接的垂直精度,每一处直角接缝都需保持内部泥浆的紧密贴合,避免后期烧制时出现结构性松动。
几何造型的进阶并非单纯追求形状的规整,而是在于如何通过堆塑增加体积感与层次。在圆柱表面进行贴花时,泥片与坯体的含水率需保持高度一致,过干会导致剥离,过湿则易导致变形。工匠通常使用细竹签或专用工具在贴花边缘进行压痕处理,使装饰层与主体完美融合。这种对材料物理特性的精准把控,是后续复杂造型的基础。
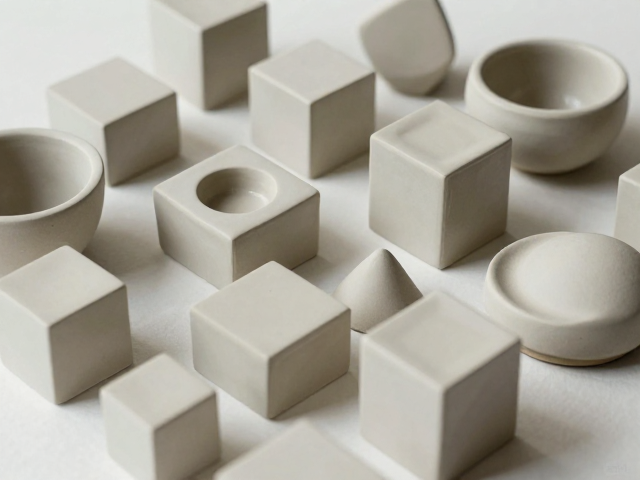
哑光釉料的呈色机理与施釉策略
哑光釉不同于高光釉的镜面反射,其表面呈现柔和、内敛的漫反射效果,这种质感能极大增强几何体造型的雕塑感与体积张力。哑光效果的形成主要依赖于釉料中二氧化硅与氧化铝的比例控制,以及烧成过程中冷却速率的影响。较高的氧化铝含量有助于在釉面形成微小的晶体结构或微孔,从而散射光线。在施釉环节,采用多次薄涂的方式比单次厚涂更容易获得均匀细腻的哑光表面,避免因釉层过厚导致流釉或积釉现象。
不同几何形态对施釉方式有着截然不同的要求。对于棱角分明的立方体,喷釉时需保持枪口与表面距离恒定,确保棱角处釉层不过薄而露胎,也不宜过厚导致圆润感流失。圆柱体则适合采用浸釉或淋釉,利用重力作用使釉面自然流淌,形成自然的厚度变化。在处理堆塑贴花的凹陷处时,需特别注意釉料的流动性,必要时使用堵泥法保护装饰细节,防止釉料流入缝隙造成粘连或模糊,确保贴花纹理在哑光釉下依然清晰可辨。
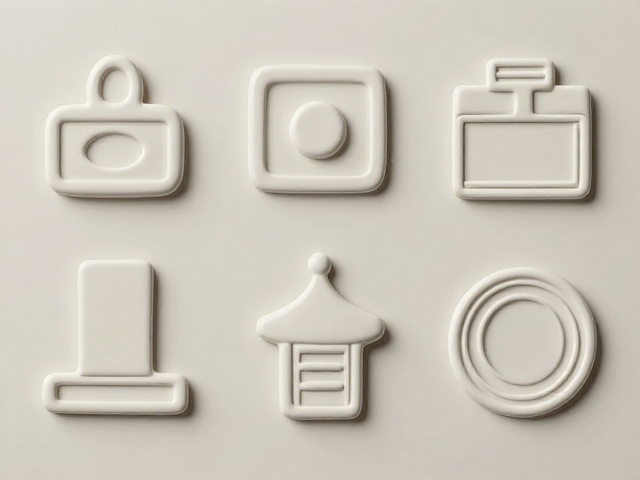
堆塑贴花的从简到繁的形态演变
基本几何体作为起点,其表面的堆塑贴花应遵循“少即是多”的原则。初期创作建议采用简单的线条勾勒或点状分布,例如在圆柱侧面进行等距螺旋状泥条堆塑,或在立方体平面进行规则的网格状贴花。这种低高差的装饰方式能有效降低烧制风险,避免因泥层厚度差异过大导致收缩率不同而产生开裂。泥条的直径需保持一致,堆塑时的按压力度要均匀,确保每一处凸起的高度统一,形成具有节奏感的视觉秩序。
随着技艺熟练,可逐步引入不对称与多层次堆塑。在保持几何主体不变的前提下,在局部进行非对称的泥片叠加,打破绝对对称带来的呆板感。例如,在圆锥体的一侧堆塑不规则的层叠泥片,模拟自然生长的肌理,与光滑的几何曲面形成对比。贴花元素也可从简单的几何图形过渡为有机形态,如叶片、波浪等,但需注意装饰元素与主体几何线条的呼应关系,避免视觉混乱。每一层堆塑之间需预留微小的空隙或使用泥浆作为粘合剂,确保结构稳固且干燥均匀。
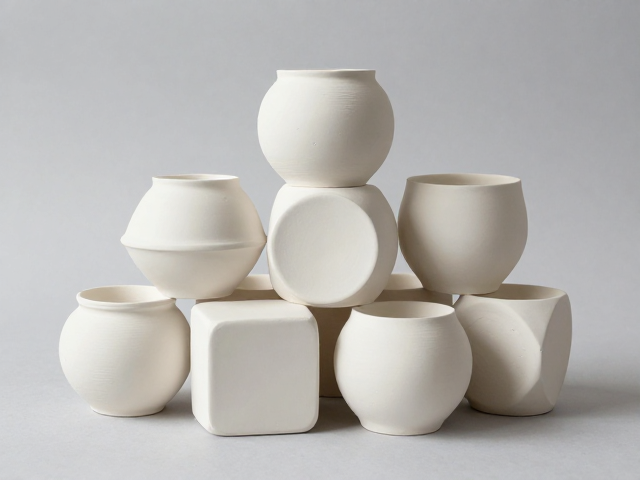
烧成工艺对造型与釉面的最终定型
烧成过程是堆塑贴花与哑光釉效果呈现的关键环节,温度曲线与气氛控制直接决定最终成品的成败。对于含有复杂堆塑的几何体,素烧温度需严格控制,确保坯体具备足够强度以承受釉烧时的热应力,通常素烧温度在800-900摄氏度之间,具体需根据泥料配方调整。釉烧阶段,升温速率需平缓,特别是在300-600摄氏度区间,坯体内水分及有机物的排出必须彻底,否则极易引发炸裂。
哑光釉的最终呈现高度依赖冷却制度。在降温过程中,若冷却速度过快,釉面可能因晶体生长不充分而呈现半哑光或光泽不均;若冷却缓慢,则可能促进晶体发育,增强哑光质感。此外,窑内气氛对釉色也有微妙影响,还原焰可能使釉色偏向青灰或深沉,而氧化焰则多呈暖白或米黄。工匠需根据预期的哑光效果与色调,精确计算升温与降温的时间节点,确保几何造型的棱角清晰,堆塑层次分明,釉面质感温润如玉,完成从泥土到艺术品的转化。