
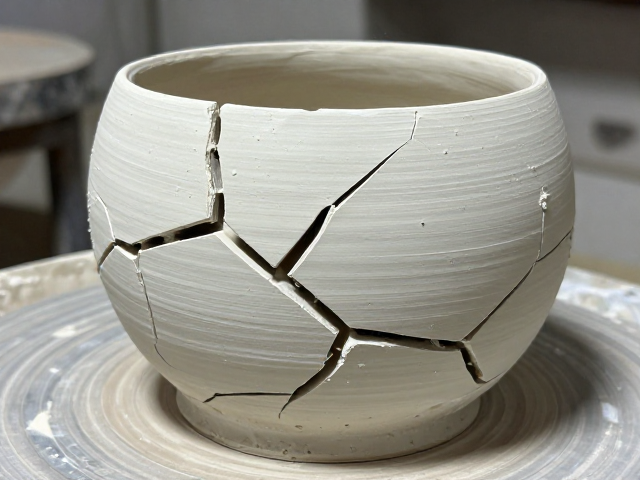
泥浆彩绘与整体捏塑的核心差异分析
陶瓷制作中,泥浆彩绘(Glaze Painting)与整体捏塑(Hand-building/Coil building)是两种截然不同的成型与装饰逻辑,二者在物理应力分布上的差异直接决定了烧成失败的风险点。泥浆彩绘依赖于釉料在坯体表面的流动性与附着性,其核心在于釉层厚度与坯体吸水率的匹配;而整体捏塑则是通过泥条盘筑或泥板拼接构建三维实体,其核心在于泥料内部含水率的均匀性及不同接合处的收缩率控制。若将两者混淆,例如在厚实的捏塑坯体上直接施加高流动性的高温釉,极易因釉层过重导致坯体在干燥阶段开裂,或在烧成阶段因釉料熔融后产生的张力超过坯体强度引发炸裂。
理解这两种技法的热力学行为是规避炸裂的前提。泥浆彩绘在升温过程中,釉料中的氧化物会经历分解、熔融和澄清过程,若坯体未完全烧结或釉层过厚,气体无法排出,便会形成针孔或气泡,进而导致釉面剥落或整体崩裂。相比之下,整体捏塑在烧成初期会经历物理水排出和化学结合水排出两个阶段,若坯体不同部位厚度差异过大,薄处先干先烧,厚处后干后烧,这种收缩不一致会在坯体内部形成巨大的内应力。当内应力超过陶瓷材料的抗拉强度时,炸裂便不可避免。因此,技法的选择必须基于对材料热膨胀系数和收缩率的精确计算。
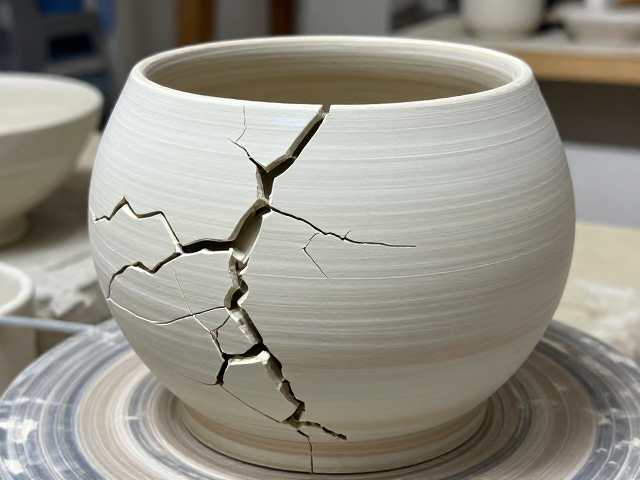
泥浆彩绘的厚度控制与施釉技巧
泥浆彩绘并非简单的表面涂抹,其成败高度依赖于泥浆颗粒细度与施釉手法的精准配合。使用经过严格过筛(通常建议60-80目)的泥浆进行彩绘,能确保颗粒均匀,避免粗颗粒在烧成时因局部膨胀系数差异导致釉面瑕疵。在施釉过程中,必须严格控制浆料的水分含量,过稀的泥浆会导致流釉和积釉,过稠则难以形成均匀的装饰层。对于大件器物,建议采用多次浸釉或淋釉的方式,每次间隔适当的干燥时间,以消除因单次施釉过厚产生的应力集中。
实际制作中,彩绘区域的厚度应与器物主体厚度保持合理的比例关系。若彩绘面积较大,需特别注意边缘收口处的泥浆堆积,这些堆积处往往成为应力集中的焦点。可以通过在彩绘边缘进行轻微的刮除或打磨,使釉层厚度呈现渐变过渡,从而分散烧成时的热应力。此外,坯体的干燥程度至关重要,施釉前坯体应达到“皮革硬度”或完全干燥状态,含水率过高会导致釉层与坯体结合力下降,在烧成初期因水分急剧蒸发引发炸裂。对于复杂曲面,可使用喷釉代替浸釉,以获得更均匀的涂层厚度,减少局部过热或过冷引发的结构损伤。
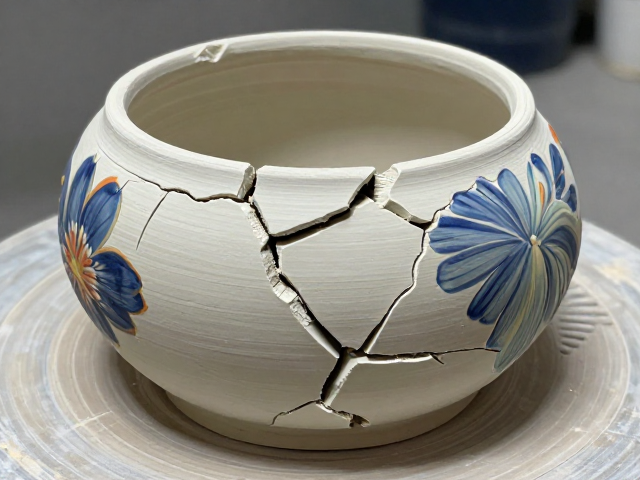
整体捏塑的接合处理与干燥管理
整体捏塑技法中,泥条盘筑或泥板拼接的接合处是应力集中的重灾区,处理不当极易在烧成过程中开裂。传统的“抹泥法”虽能增强结合力,但若泥浆过稀或涂抹不均,会在接合处形成薄弱层。更为稳妥的方式是使用与坯体相同的干性泥料,在接合前通过切割、刮毛,再涂抹少量浓泥浆进行粘合,确保接合面紧密无缝。对于大型或厚壁作品,内部需定期挖空减薄,以平衡整体厚度,减少因收缩不均产生的内应力。
干燥过程是整体捏塑中最易被忽视却最关键的一环。不均匀的干燥会导致坯体各部位收缩速度不一致,从而在内部形成巨大的扭力。建议在阴凉、通风且无直风吹拂的环境中自然干燥,对于大型作品,可使用塑料薄膜覆盖未干燥部分,减缓干燥速度,使整体水分蒸发速率趋于一致。在干燥过程中,需定期检查接合处是否有细微裂纹,一旦发现,应立即用浓泥浆修补并重新平衡干燥环境。严禁使用高温快速烘干,这种剧烈的温差变化会瞬间破坏坯体结构,导致不可逆的炸裂。
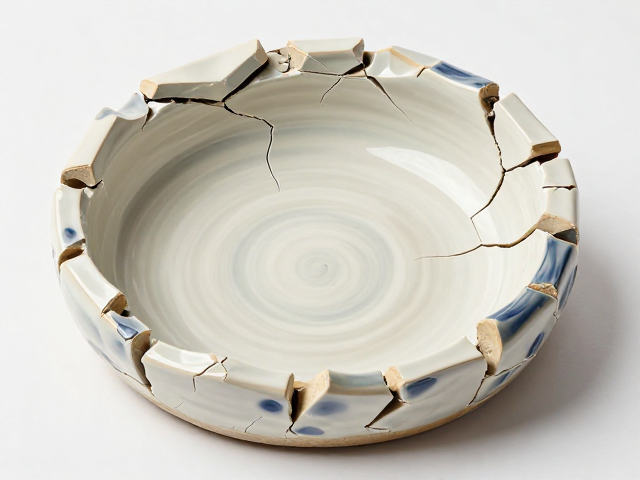
烧成曲线优化与温度监控
烧成曲线的设定需严格遵循陶瓷材料的相变规律,尤其是对于结构复杂的整体捏塑作品,升温速率必须经过周密的计算。在室温至300℃区间,物理水大量排出,升温应极其缓慢,建议保持每小时20-30℃的升温速率,确保水分平稳蒸发,避免蒸汽压力过大导致坯体崩裂。在300℃至900℃区间,化学结合水排出及石英晶型转变发生在此时,若升温过快,体积变化剧烈,极易引发炸裂。因此,在此温度区间设置保温段(如800℃保温30-60分钟),有助于消除内应力,促进坯体均匀烧结。
对于泥浆彩绘作品,釉料的熔融温度需与坯体的烧结温度相匹配。若釉料熔融过早,釉面未完全封闭,气体逸出可能破坏釉层完整性;若熔融过晚,釉料未完全玻化,附着力不足。因此,需根据所用釉料的化学组成,精确设定最高温度及保温时间。使用高温计或热电偶实时监控窑内温度,确保升温曲线与预设曲线高度一致。对于多次烧成的作品,还需考虑釉料在二次烧成时的流动性变化,适当调整升温速率,防止因釉层流动过快导致图案变形或流淌至非预期区域。
常见问题排查与应力释放
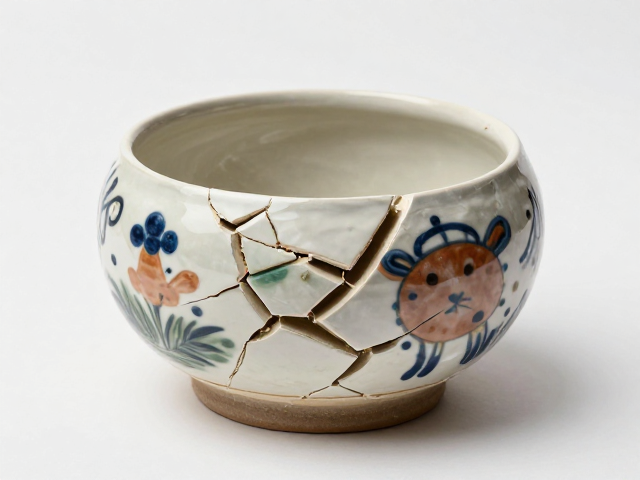
当炸裂发生时,观察裂纹形态是判断成因的关键。若裂纹呈放射状且从边缘向中心延伸,通常源于干燥不均或施釉过厚导致的收缩应力;若裂纹呈环形或沿接合处分布,则多因接合处理不当或坯体厚度不均所致。对于泥浆彩绘出现的剥落,需检查坯体表面是否过于光滑或存在粉尘,这会影响釉层附着力。在实际操作中,可在施釉前对坯体进行轻微的打磨或喷砂处理,增加表面粗糙度,提升结合力。
应力释放是预防炸裂的重要手段。在装窑时,确保器物摆放平稳,避免相互接触或受力不均。对于大型或厚壁作品,可在窑内放置温度记录仪,记录升温过程中的温度变化,分析是否存在局部过热或冷却过快现象。若发现某区域升温异常,需调整窑炉燃烧器功率或气流分布。此外,定期维护窑炉,确保密封性良好,避免漏气导致的温度波动。通过建立详细的烧成档案,记录每次烧成的温度曲线、保温时间及成品情况,逐步优化工艺参数,形成稳定的生产标准,从而最大限度地降低炸裂风险。