
苏打烧窑的核心逻辑与气氛控制基础
苏打烧窑并非传统意义上的高温烧结,而是一种在低温阶段通过引入碳酸钠蒸汽来改变陶瓷表面物理性质的特殊工艺。其核心在于利用苏打(碳酸钠)在高温下分解产生的碱性蒸汽与坯体表面的二氧化硅发生反应,形成一层薄而光滑的玻璃质釉面。这一过程通常发生在800°C至900°C之间,温度控制极其敏感,过高会导致坯体坍塌或釉面过度流动,过低则无法引发足够的化学反应。操作者需要精确计算窑炉的升温曲线,确保在苏打加入前,坯体已充分脱水并达到预设的起始反应温度。
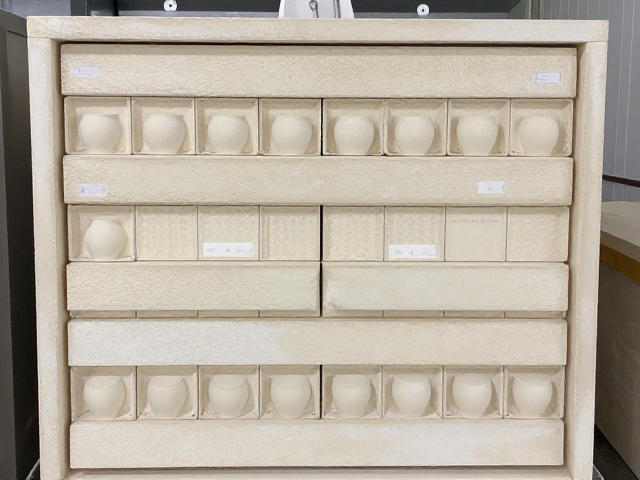
在电窑环境中,气氛的均匀分布是决定成品率的关键变量。由于电窑依靠电阻丝发热,内部存在自然的温度梯度,因此预留坯体间距的首要目的是平衡热辐射与气体对流。过密的摆放会阻碍苏打蒸汽的穿透,导致局部反应不均,出现斑驳或无釉现象;而过疏则可能造成热量散失过快,影响整体升温效率。实际操作中,需根据窑炉的功率密度和装载量,计算出台面与坯体之间的有效散热空间,确保每一块坯体都能接收到等量的热辐射和蒸汽流。
精准预留间距的计算模型与摆放策略
预留间距并非随意估计,而是基于坯体尺寸、窑炉有效容积以及装载密度建立的数学模型。一般建议坯体与窑壁、隔板之间保持至少3-5厘米的间隙,这一距离足以让热空气和苏打蒸汽形成微循环。对于大面积平板类坯体,应采用“井字形”或“品字形”交错摆放,避免平面完全平行贴合,以消除因热胀冷缩导致的粘连风险。对于立体造型坯体,需额外增加顶部和底部的悬空距离,防止底部积热或顶部蒸汽积聚不均。
具体数值需根据电窑型号进行微调。以常见的60升小型电窑为例,若装载直径10厘米的圆盘坯体,每层最多不超过6-8个,层间距需保持在15-20厘米,以确保垂直方向的气流通畅。若使用大型工业电窑,间距可适当缩小,但必须遵循“见光不见影”的原则,即从窑炉观察孔看过去,不应有大面积遮挡,确保光线(热量)能均匀照射到每个坯体表面。此外,垫烧工具的选择也会影响有效间距,使用高铝质垫钵或硅碳棒支架能提供更稳定的支撑,减少因变形导致的间距变化。
坯体预处理与间距维持的物理保障
坯体在入窑前的含水率必须控制在2%以下,过高的含水率在升温初期会急剧蒸发,产生大量水蒸气,不仅会稀释苏打蒸汽浓度,还可能导致坯体开裂或移位,破坏预设的间距。因此,坯体需经过充分的自然干燥或低温预烧处理。在摆放过程中,严禁使用金属工具直接接触坯体底部,以免留下金属氧化物斑点或造成局部应力集中。建议使用软质硅胶垫或未经上釉的耐火泥块作为缓冲层,这些材料在高温下稳定性好,且不会干扰苏打蒸汽的均匀分布。
间距的维持还依赖于坯体自身的收缩率计算。陶瓷在烧成过程中会发生线性收缩,通常在5%-15%之间,具体取决于泥料配方。操作者需预先测量坯体干燥后的尺寸,并根据收缩率推算出炉后的最终尺寸,确保预留的间距在收缩后仍能保持足够的空隙。对于高收缩率泥料,需适当增大初始间距;对于低收缩率泥料,可适当缩小间距以节省能源。这一计算过程需结合窑炉的热工性能报告进行验证,确保理论数据与实际烧成效果一致。
苏打投放时机与动态间距管理
苏打的投放时机直接影响坯体表面的反应状态,进而影响间距的有效性。通常建议在窑温升至750°C左右时开始投放,此时坯体已具备足够的活性表面与蒸汽反应。投放方式分为手动勺投和自动撒布器投放,手动投放需快速、均匀,避免局部浓度过高导致釉面起泡或剥落。自动撒布器则需校准投放频率和量,确保每立方英尺窑内空间接收的苏打量一致。投放过程中,窑内气氛会迅速变化,需密切监控温度曲线,防止因反应吸热导致温度骤降。
动态间距管理要求在烧成过程中监控坯体的状态。若发现某区域坯体出现轻微变形或粘连预兆,需立即调整后续批次的间距策略。对于连续烧成作业,需建立严密的记录体系,记录每次烧成的温度曲线、苏打用量、摆放密度以及成品缺陷情况。通过大数据分析,优化间距参数。例如,若某批次底部坯体普遍出现釉面流淌不均,可能是底部间距过小导致蒸汽流通不畅,下次需增加底部垫层高度或扩大层间距。这种基于数据反馈的动态调整,是提升苏打烧窑成品率的核心手段。